Ремонт валов и осей
Восстанавливаем изношенные валы и оси: протачиваем посадочные шейки под ремонтный размер, ставим компенсирующие втулки, восстанавливаем шпоночные пазы и резьбовые концы. Берём детали длиной до 3 метров и диаметром до 440 мм — длинный вал проходит целиком.
Чаще всего вал выходит из строя не полностью: изнашиваются посадки под подшипники, а тело детали остаётся исправным. Тогда ремонт дешевле нового вала. Если износ слишком велик, скажем прямо и предложим изготовить замену.
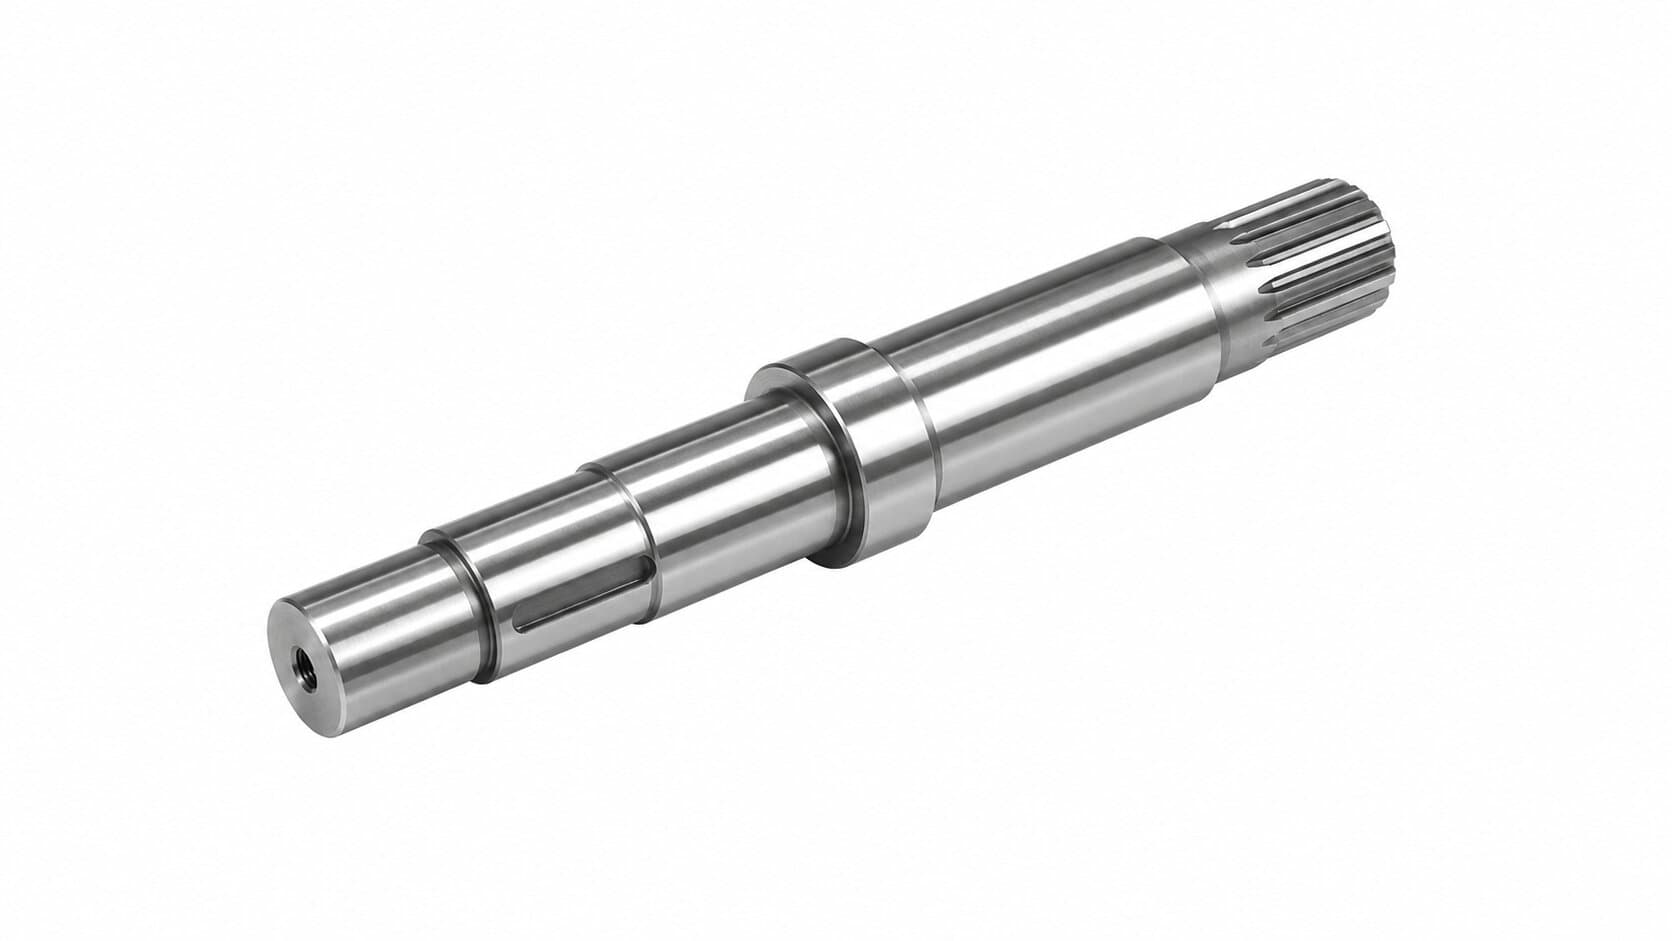
Способы восстановления валов и осей
Способ выбираем после осмотра детали — по степени износа и по тому, можно ли менять ответную деталь узла.
Проточка под ремонтный размер
- Когда применим
- Шейка изношена, диаметр можно уменьшить
- Что получите
- Шейка в размер под подшипник ремонтного размера
Компенсирующая втулка
- Когда применим
- Размер посадки менять нельзя, ответная деталь стандартная
- Что получите
- Исходный диаметр посадки, втулка напрессована на шейку
Восстановление шпоночного паза
- Когда применим
- Паз разбит, тело вала целое
- Что получите
- Паз, расширенный в размер, либо новый паз под ступенчатую шпонку
Замена резьбового конца
- Когда применим
- Резьба сорвана, остальная часть вала исправна
- Что получите
- Перенарезанная резьба либо точёная вставка под приварку
Изготовление нового вала
- Когда применим
- Вал погнут, есть трещины или износ по всей длине
- Что получите
- Новая деталь по чертежу или по образцу изношенной
Как восстанавливаем посадочные места
Изношенную шейку протачиваем под ремонтный размер: снимаем следы износа, задиры и овальность, выводим поверхность в правильную геометрию. Диаметр при этом уменьшается, поэтому подшипник или втулку подбираем под новый размер — либо точим ответную деталь. Стандартная точность обработки ±0.05 мм, для ответственных посадок выдерживаем ±0.01 мм.
Когда менять размер посадки нельзя — например, подшипник стандартный и заменить его нечем, — протачиваем шейку ниже номинала и напрессовываем изготовленную втулку. Наружный диаметр втулки обрабатываем в исходный размер, и узел собирается штатными деталями. Посадочные поверхности доводим в размер ручной шлифовкой.
- Длина до 3 метров, диаметр до Ø440 мм
- Точность до ±0.01 мм на ответственных посадках
- Проточка под ремонтный размер подшипника
- Компенсирующие втулки с сохранением исходной посадки
- Ручная доводка посадочных поверхностей в размер
- От 1 детали
Разбитый шпоночный паз
Разбитый шпоночный паз — вторая по частоте причина, по которой вал попадает в ремонт. Провернувшаяся шпонка расширяет паз и смазывает его кромки, соединение начинает люфтить, и дальше разрушение идёт быстро.
Паз восстанавливаем фрезерованием: расширяем и углубляем до чистого металла, полностью убирая следы смятия, а затем изготавливаем ступенчатую шпонку под новый размер. Если конструкция позволяет, второй вариант — профрезеровать новый паз со смещением, оставив старый нерабочим.
Ремонтировать или изготовить новый вал
Решение упирается в стоимость заготовки и объём работы. Для длинного вала из легированной стали ремонт почти всегда выгоднее: заготовка дорогая, а восстановить нужно две-три поверхности. Для короткого вала простой геометрии изготовление нового часто выходит сопоставимо по цене и даёт деталь с исходным ресурсом.
Мы считаем оба варианта и называем цифры до начала работы. Если ремонт по нашей оценке даст короткий результат, скажем об этом прямо — восстановленный вал, который вернётся через месяц, никому не нужен.
Когда ремонт вала не имеет смысла
Восстановление работает, когда повреждение локальное, а тело детали исправно. Если вал деформирован или в металле есть усталостные трещины, ремонт вернёт геометрию, но не ресурс — деталь разрушится снова, чаще всего в том же месте.
- Вал погнут или скручен — геометрию восстановить нечем
- На галтелях или в основании шпоночного паза есть трещины
- Износ идёт по всей длине, а не по отдельным шейкам
- Деталь высокооборотная и требует балансировки — мы её не выполняем
- Шейки требуют станочной шлифовки в тонкий допуск
Частые вопросы
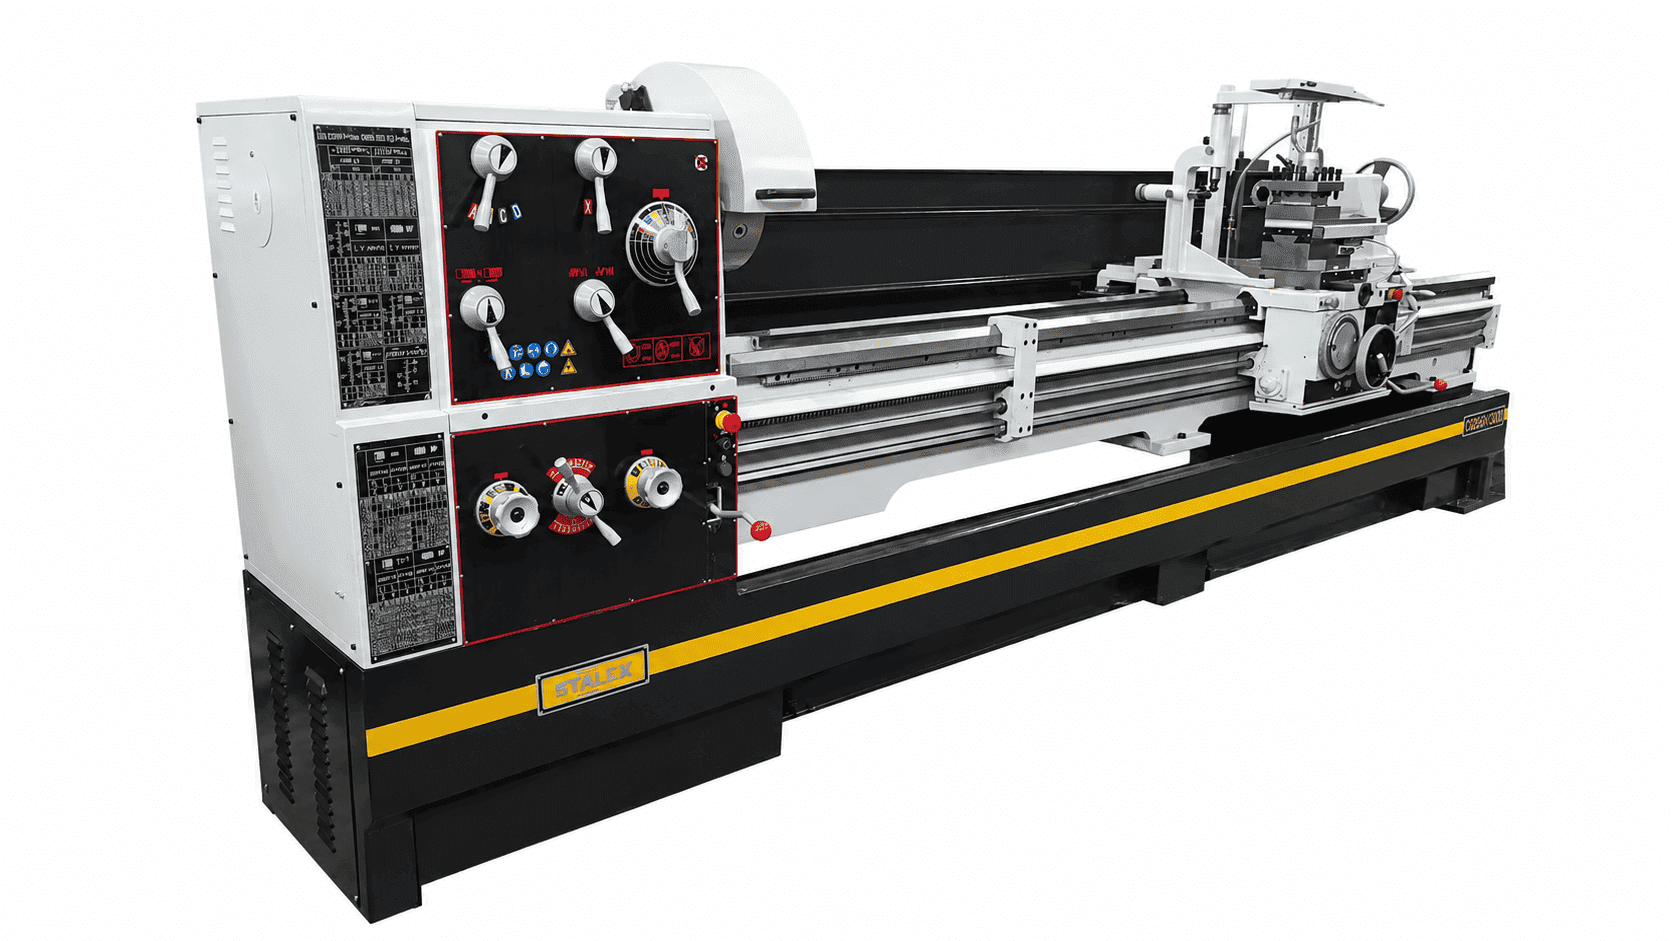
Рабочая зона токарно-винторезного STALEX C6266A/3000 — 3000 мм при диаметре до Ø440 мм над суппортом. Если деталь длиннее, пришлите размеры: посмотрим, можно ли обработать вал по частям или подобрать другое решение.
Это уменьшенный диаметр шейки после снятия износа. Неудобство одно: под него нужна ответная деталь — подшипник ремонтного размера или втулка. Если такой детали в продаже нет, мы её изготовим, либо восстановим исходный размер компенсирующей втулкой.
Нет, наплавку мы не выполняем. Размер восстанавливаем двумя способами: проточкой под ремонтный размер или установкой компенсирующей втулки на проточенную шейку. Для большинства ремонтных задач этого достаточно.
Да. Снимем размеры с самой детали, а номиналы изношенных поверхностей восстановим по ответным деталям узла — подшипникам, втулкам, полумуфтам. Если ответные детали есть, привезите их вместе с валом.
Восстановление посадочных шеек обычно занимает от одного до нескольких рабочих дней в зависимости от числа поверхностей и загрузки участка. Изготовление компенсирующей втулки или ответной детали добавляет время. Срок называем после осмотра.
Нет. Такие валы требуют шлифовки шеек на круглошлифовальном станке и закалки ТВЧ — этого оборудования у нас нет. Работаем с валами и осями общего машиностроения: приводными, ступенчатыми, шлицевыми.
Ремонт не подходит?
Изготовим валов по чертежу или по образцу изношенной детали — с исходным ресурсом.
Оборудование для ремонта валов и осей
Нужен расчёт по вашему чертежу?
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.