Ремонт кронштейнов
Ремонтируем кронштейны, опоры и узлы крепления: завариваем трещины, привариваем оторванные фрагменты, усиливаем нагруженные места накладками и косынками, восстанавливаем разбитые крепёжные отверстия. Сварку ведём по ISO 5817 класс B.
Кронштейн почти всегда ломается в одном и том же месте — там, где концентрируется напряжение. Поэтому перед ремонтом смотрим, почему деталь разрушилась: заварить трещину, не убрав причину, значит получить её снова через тот же срок.
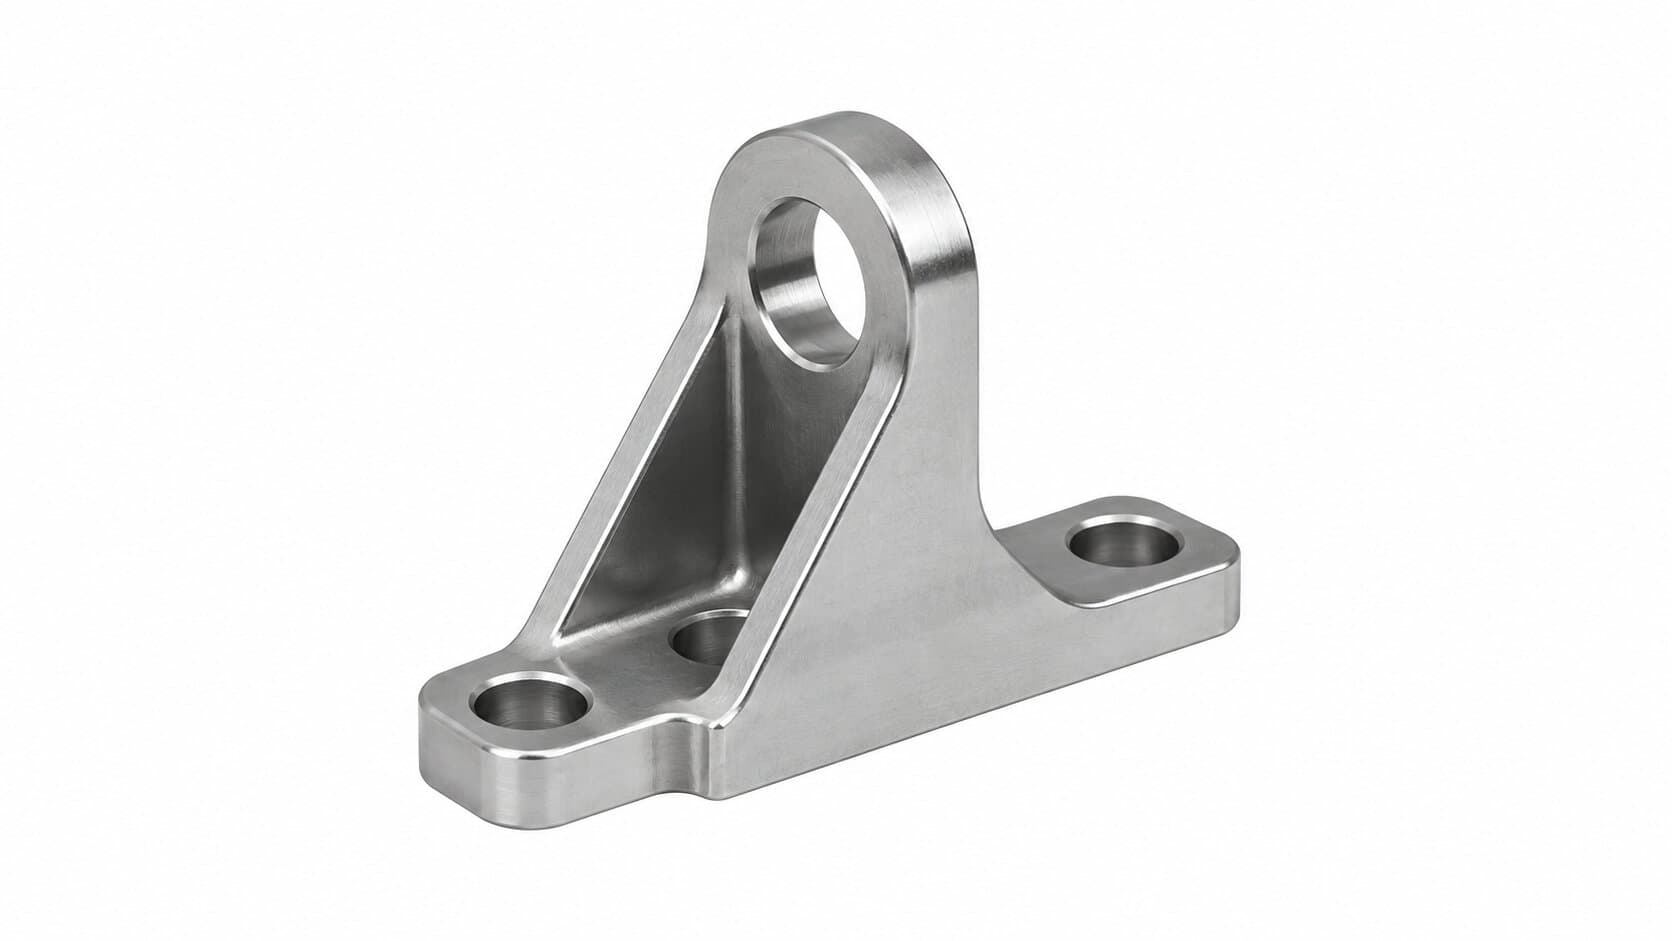
Способы восстановления кронштейнов
Способ выбираем после осмотра детали — по степени износа и по тому, можно ли менять ответную деталь узла.
Заварка трещины
- Когда применим
- Трещина не проходит через несущее сечение целиком
- Что получите
- Восстановленная целостность, шов зачищен под покраску
Приварка оторванного фрагмента
- Когда применим
- Фрагмент сохранился, геометрия восстанавливается
- Что получите
- Деталь в исходной геометрии, проверенная по размерам
Усиление накладкой или косынкой
- Когда применим
- Сечения не хватает, разрушение повторяется
- Что получите
- Усиленный узел с перераспределённой нагрузкой
Восстановление крепёжных отверстий
- Когда применим
- Отверстия разбиты или вытянуты нагрузкой
- Что получите
- Заваренные и рассверленные отверстия либо больший размер
Изготовление нового кронштейна
- Когда применим
- Деталь деформирована или трещин слишком много
- Что получите
- Новый кронштейн по образцу: лазерная резка, гибка, сварка
Как ремонтируем сваркой
Перед заваркой трещину разделываем: вышлифовываем её на всю глубину, чтобы шов лёг в чистый металл, а не поверх дефекта. Концы трещины засверливаем — это останавливает её дальнейший рост. Затем заполняем разделку швом и зачищаем поверхность.
Метод сварки подбираем по материалу и толщине: для конструкционной стали работаем полуавтоматом MIG/MAG, для нержавейки и алюминия — аргонодуговой сваркой TIG. Там, где важно минимальное коробление тонкой детали, применяем лазерную сварку: зона термического влияния у неё заметно меньше, чем у дуговых методов.
- Разделка трещины и засверловка концов
- MIG/MAG, TIG, лазерная сварка — по материалу детали
- Сварка по ISO 5817 класс B
- Усиление накладками и косынками
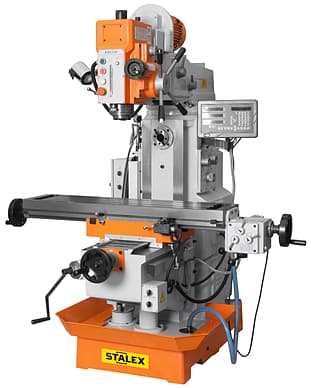
- Отверстия до Ø50 мм на радиально-сверлильном станке
- Порошковая покраска после ремонта
Почему кронштейн ломается повторно
Повторное разрушение по тому же месту означает, что причина была не в сварке, а в конструкции: сечения не хватает под фактическую нагрузку, либо в узле есть концентратор напряжений — резкий переход, острый внутренний угол, отверстие у самой кромки.
В таких случаях простой заварки мало. Мы предложим усилить узел: приварить накладку, добавить косынку, скруглить переход. Это меняет распределение нагрузки, и следующее разрушение если и случится, то не в отремонтированном месте.
Если деталь работает в ответственном узле, где отказ опасен, — скажем об этом прямо. Грузоподъёмную оснастку и детали, поднадзорные Ростехнадзору, мы не ремонтируем.
Отверстия и геометрия
Разбитые и вытянутые крепёжные отверстия завариваем и сверлим заново по разметке или по ответной детали. Радиально-сверлильный станок берёт отверстия до Ø50 мм с точностью ±0.1 мм. Если посадочное место под болт вытянулось в овал, проще заварить его целиком и разметить заново.
После сварки геометрию проверяем по ответным деталям узла — межосевые расстояния, плоскостность привалочной поверхности, взаимное расположение отверстий. Привезите сопрягаемую деталь вместе с кронштейном: так проверка получается по факту, а не по чертежу, которого часто нет.
Когда кронштейн проще изготовить заново
Ремонт сваркой оправдан, когда повреждение локальное. Если деталь деформирована целиком, покрыта сеткой трещин или уже ремонтировалась несколько раз, металл вокруг швов исчерпал ресурс — новый кронштейн выйдет надёжнее и часто дешевле.
- Деталь поднадзорна Ростехнадзору — грузоподъёмную оснастку не берём
- Металл покрыт сеткой усталостных трещин
- Кронштейн деформирован по всей конструкции
- Нужно заключение о состоянии металла — дефектоскопии у нас нет
- Марка стали неизвестна, а узел ответственный
Частые вопросы
Да, если трещина локальная и не проходит через несущее сечение целиком. Трещину разделываем, концы засверливаем, шов кладём в чистый металл. Перед работой посмотрим, почему деталь разрушилась — иначе трещина вернётся.
Да. Привариваем накладку или косынку, скругляем резкие переходы, переносим отверстия от кромки. Решение подбираем по месту разрушения: оно почти всегда показывает, где не хватает сечения.
Нет, дефектоскопии и неразрушающего контроля у нас нет — ультразвуковой и магнитопорошковый контроль не выполняем. Оцениваем состояние визуально и по геометрии. Если нужно официальное заключение, его придётся получать в профильной лаборатории.
Да, для них применяем аргонодуговую сварку TIG. Для тонких деталей, где важно не повести геометрию, используем лазерную сварку — у неё меньше зона термического влияния.
Да. После сварки и зачистки можем нанести порошковое покрытие — это восстановит защиту металла в месте ремонта. Перед покраской поверхность подготовим дробеструйной или лазерной очисткой.
Ремонт не подходит?
Изготовим кронштейнов по чертежу или по образцу изношенной детали — с исходным ресурсом.
Услуги, которые здесь применяем
Сварочные работы
Сварочные работы всех типов: тиг, миг-маг, лазерная, роликовая, точечная, конденсаторная
Сверлильные работы
Сверлильные работы различной сложности на современном оборудовании
Лазерная резка
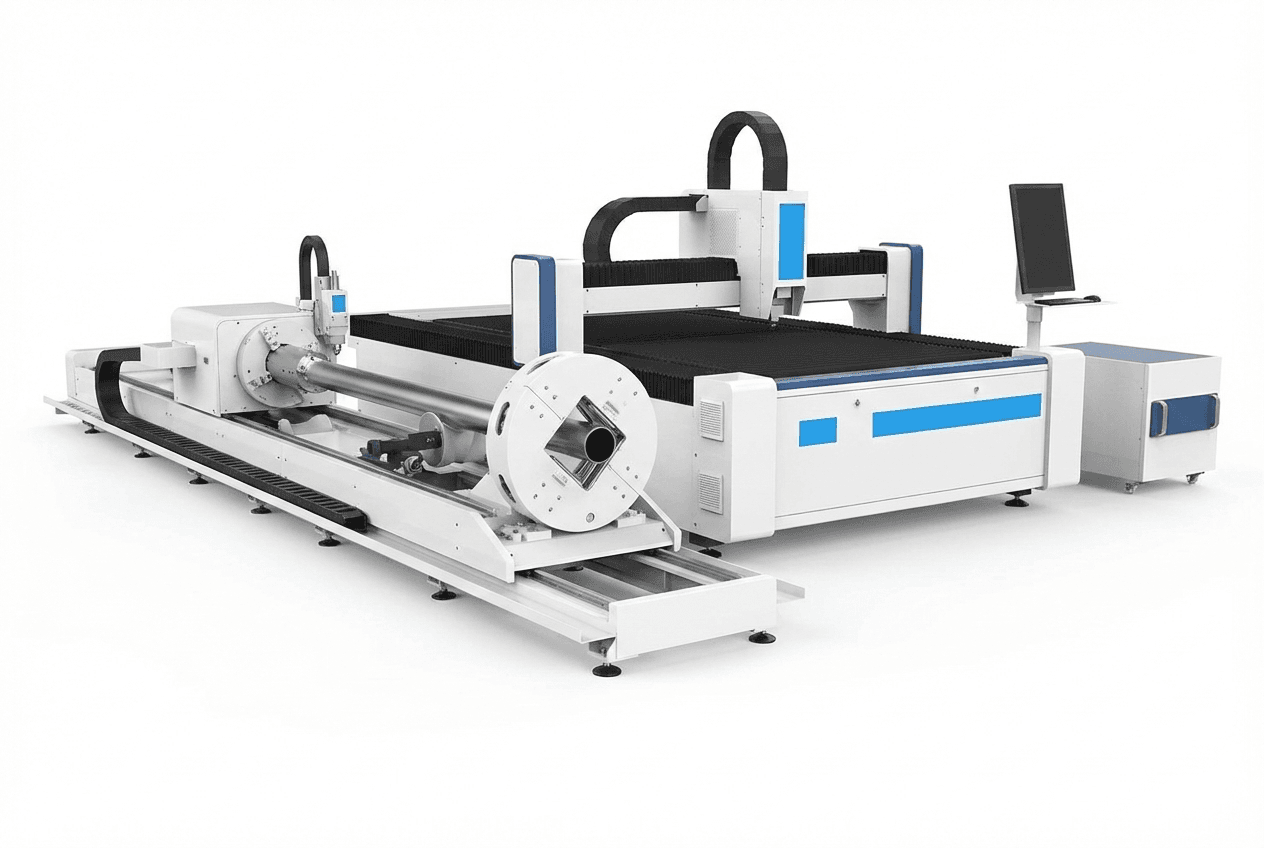
Высокоточная лазерная резка металла толщиной до 25мм с рабочим полем 6+2 метра
Оборудование для ремонта кронштейнов
Нужен расчёт по вашему чертежу?
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.