Ремонт патрубков
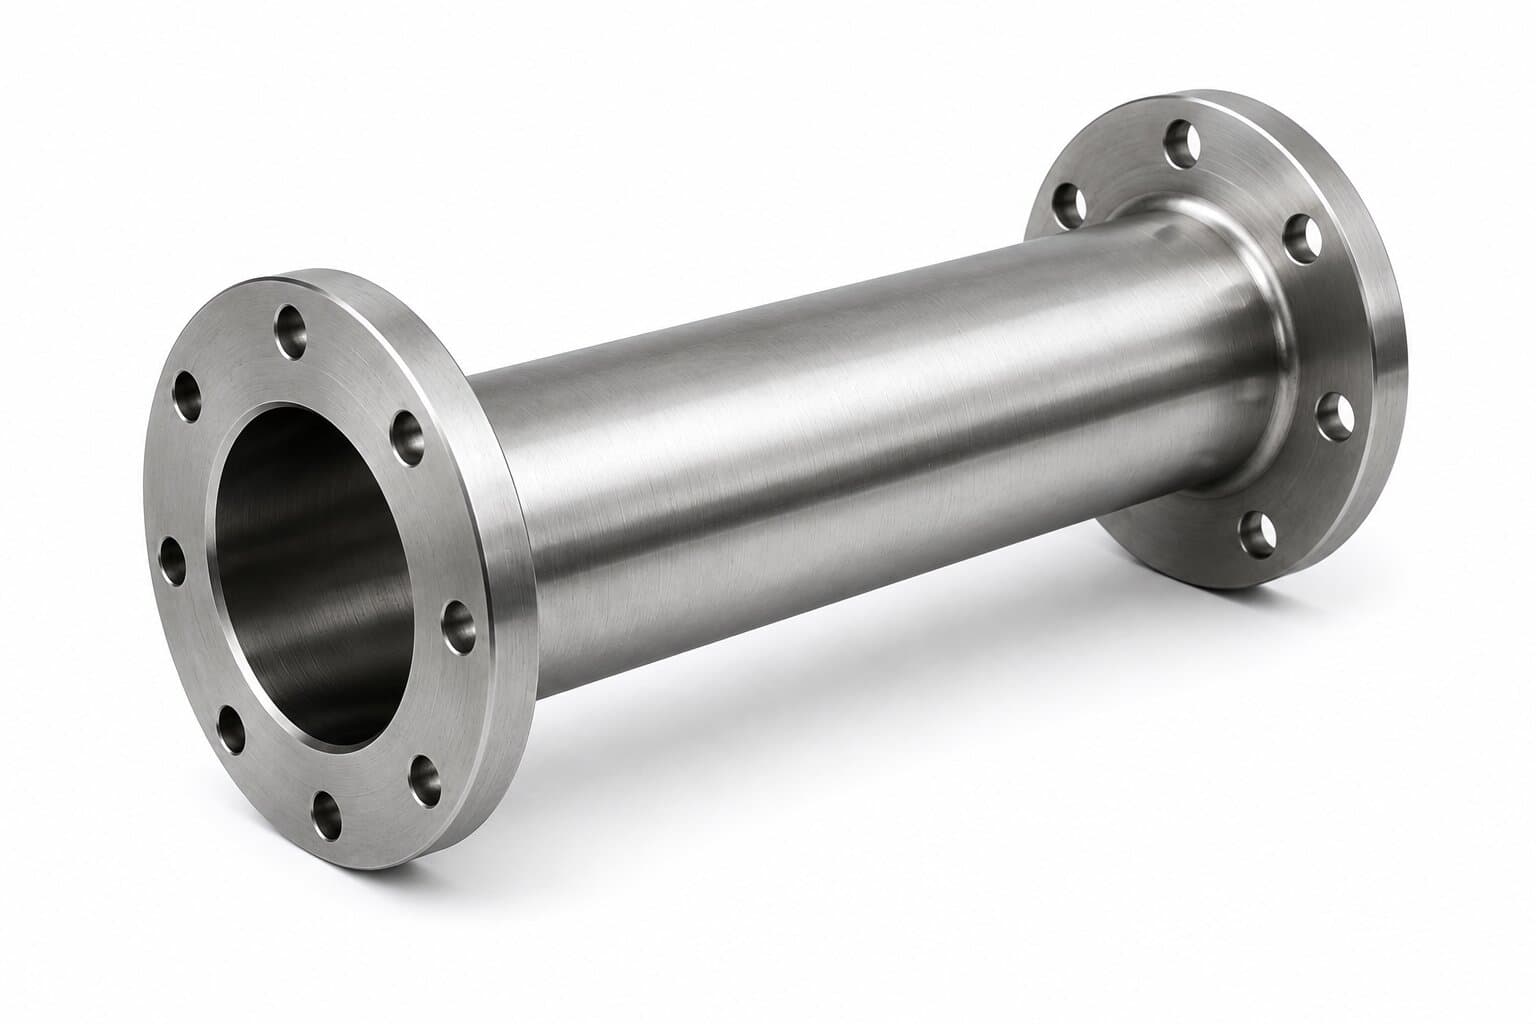
Ремонтируем патрубки и трубные узлы: вставляем катушку взамен прогоревшего или проржавевшего участка, привариваем новые фланцы, завариваем свищи. Сварные швы выполняем по ISO 5817 класс B и можем проверить соединение на герметичность.
Патрубок редко изнашивается равномерно: прогорает или протекает конкретный участок — чаще всего у сварного шва, в отводе или в месте застоя среды. Поэтому меняют не весь узел, а повреждённый фрагмент.
Способы восстановления патрубков
Способ выбираем после осмотра детали — по степени износа и по тому, можно ли менять ответную деталь узла.
Вварка катушки
- Когда применим
- Повреждён участок трубы, остальная часть исправна
- Что получите
- Новый фрагмент трубы, вваренный на место вырезанного
Заварка свища
- Когда применим
- Точечный сквозной дефект, стенка вокруг здоровая
- Что получите
- Заваренное отверстие, шов проверен на герметичность
Замена фланца
- Когда применим
- Труба цела, фланец повреждён или не подходит
- Что получите
- Новый фланец по ГОСТ, приваренный к торцу
Наращивание или укорочение
- Когда применим
- Нужно изменить длину под новое место установки
- Что получите
- Патрубок нужной длины с сохранением присоединительных размеров
Изготовление нового патрубка
- Когда применим
- Стенка утонена по всей длине или узел сложной формы
- Что получите
- Новый патрубок по образцу с фланцами и отводами
Вварка катушки: как это делается
Повреждённый участок вырезаем целиком, торцы оставшейся трубы подготавливаем под сварку — снимаем фаску, зачищаем кромки до чистого металла. Затем изготавливаем катушку: отрезок трубы того же диаметра, марки и толщины стенки. Катушку центруем по оси и ввариваем двумя кольцевыми швами.
Главное здесь — совпадение материала. Катушка из другой марки стали создаст в соединении разнородную пару, и в месте стыка начнётся ускоренная коррозия. Если марка исходной трубы неизвестна, определяем её до работы: заваривать наугад значит получить течь по шву через несколько месяцев.
- Резка трубы с сечением до 280 мм
- Сварка по ISO 5817 класс B, 6 методов
- Катушка из материала исходной трубы
- Приварка фланцев по ГОСТ
- Испытание сварных соединений на герметичность
- Чёрный металл и нержавеющая сталь
Материал и рабочая среда
Патрубки из конструкционной стали варим полуавтоматом MIG/MAG, нержавеющие — аргонодуговой сваркой TIG. Для нержавейки важно защитить и обратную сторону шва: без поддува корень шва окисляется, и коррозионная стойкость в этом месте падает ниже, чем у основного металла.
После сварки нержавеющих узлов можем выполнить электрохимическую обработку — она снимает цвета побежалости и восстанавливает пассивный слой в зоне шва. Для пищевых и агрессивных сред это не косметика, а условие работоспособности узла.
Присоединительные размеры
При ремонте важно сохранить геометрию: расстояние между фланцами, угол отвода, положение осей. Иначе узел не встанет на место, а натяг при монтаже даст напряжение в швах. Размеры снимаем с самого патрубка до разрезки, чтобы после сварки собрать деталь в исходной геометрии.
Если патрубок пришёл уже разрушенным и снять размеры не с чего, нужны ответные детали или место установки. Привезите сопрягаемый фланец — по нему восстановим присоединительные размеры точнее, чем по фотографии.
Когда патрубок проще изготовить заново
Локальный ремонт оправдан, пока основная часть трубы держит толщину стенки. Если металл утонён коррозией по всей длине, заваренный участок продержится, а соседний прогорит следом — узел придётся возить в ремонт снова.
- Стенка утонена коррозией по всей длине
- Узел работает под давлением и поднадзорен
- Требуется аттестованная технология сварки и протокол НК
- Нужна гибка трубы — у нас вальцовка, гибки труб нет
- Нужно внутреннее покрытие или футеровка
Частые вопросы
Это замена повреждённого участка трубы: дефектный фрагмент вырезается, на его место вваривается новый отрезок той же трубы — катушка. Способ применяют, когда прогорел или проржавел локальный участок, а остальной узел исправен.
Да, испытание сварных соединений на герметичность выполняем. Скажите рабочее давление и среду — подберём условия проверки. Официальных протоколов неразрушающего контроля не выдаём: лаборатории у нас нет.
Да, варим аргонодуговой сваркой с защитой обратной стороны шва. После сварки можем выполнить электрохимическую обработку — она убирает цвета побежалости и восстанавливает коррозионную стойкость в зоне шва.
Да. Срежем старый фланец и приварим новый — по ГОСТ или по вашему образцу. Уточните давление и тип уплотнения, чтобы подобрать исполнение привалочной поверхности.
Да, если геометрия воспроизводима нашим оборудованием. Отрезаем трубу нужной длины, привариваем фланцы, при необходимости изготавливаем обечайки вальцовкой. Гибку труб мы не выполняем — отводы делаем сварными.
Ремонт не подходит?
Изготовим патрубков по чертежу или по образцу изношенной детали — с исходным ресурсом.
Услуги, которые здесь применяем
Сварочные работы
Сварочные работы всех типов: тиг, миг-маг, лазерная, роликовая, точечная, конденсаторная
Резка труб/проката
Резка труб и проката длиной до 6 метров с толщиной стенки до 10мм
Вальцовка
Вальцовка металла на 2-3-4 валковых станках с ЧПУ, включая коническую вальцовку
Нужен расчёт по вашему чертежу?
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.