Ремонт шкивов
Ремонтируем шкивы ременных передач: протачиваем изношенные ручьи, восстанавливаем разбитую посадку ступицы ремонтной втулкой, исправляем шпоночный паз. Если износ зашёл далеко, точим новый шкив по образцу старого — чертёж для этого не нужен.
Шкив изнашивается по двум местам: по ручьям, где работает ремень, и по посадке ступицы, где деталь сидит на валу. Эти повреждения независимы, и чаще всего восстанавливать нужно только одно из них.
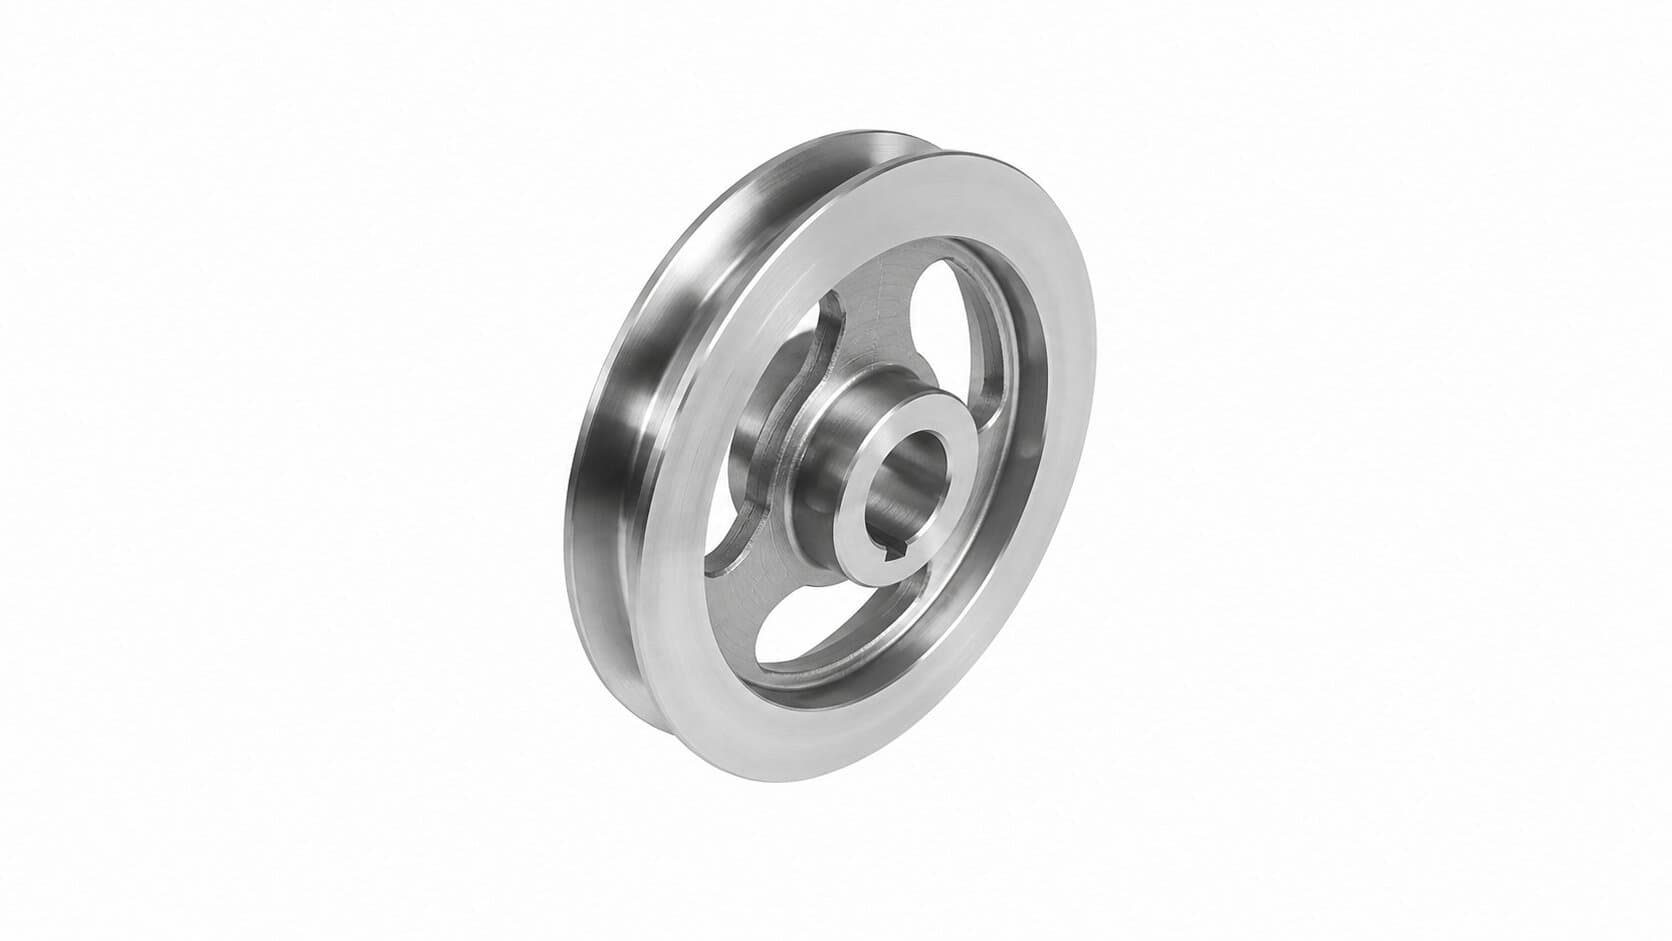
Способы восстановления шкивов
Способ выбираем после осмотра детали — по степени износа и по тому, можно ли менять ответную деталь узла.
Проточка ручьёв
- Когда применим
- Ремень проседает в канавку, профиль выработан
- Что получите
- Восстановленный профиль канавок, одинаковый по всем ручьям
Ремонтная втулка в ступицу
- Когда применим
- Посадочное отверстие разбито, вал стандартный
- Что получите
- Исходный диаметр посадки, втулка запрессована в расточку
Восстановление шпоночного паза
- Когда применим
- Паз разбит провернувшейся шпонкой
- Что получите
- Паз в размер под ступенчатую шпонку либо новый паз
Расточка под больший вал
- Когда применим
- Шкив переставляется на другой привод
- Что получите
- Посадка и паз под новый диаметр вала
Изготовление нового шкива
- Когда применим
- Обод изношен насквозь или есть трещины
- Что получите
- Новый шкив по образцу или по чертежу
Проточка изношенных ручьёв
Признак изношенных ручьёв — ремень садится глубже, чем должен, и начинает проскальзывать: передача теряет тягу, ремень греется и быстро выходит из строя. Причина в том, что боковые стенки канавки выработались и профиль перестал держать ремень по расчётным поверхностям.
Ручьи протачиваем заново: обтачиваем обод и стенки канавок до устранения выработки, выдерживая одинаковый профиль и шаг по всем ручьям. Диаметр шкива при этом немного уменьшается — на передаточное отношение это влияет слабо, но если передача точная, посчитаем изменение заранее.
- Диаметр до Ø440 мм, точность ±0.05 мм
- Одинаковый профиль и шаг по всем ручьям
- Клиновые и поликлиновые профили
- Ремонтная втулка в разбитую ступицу
- Восстановление шпоночного паза
- От 1 штуки
Разбитая посадка ступицы
Когда шкив начинает болтаться на валу, изношена посадка в ступице. Восстанавливаем её ремонтной втулкой: растачиваем отверстие под втулку с запасом на стенку, изготавливаем втулку с исходным внутренним диаметром и запрессовываем. Шкив садится на прежний вал штатно.
Если толщина ступицы не позволяет поставить втулку с нормальной стенкой, разумнее изготовить новый шкив. Тонкая втулка в нагруженной посадке проворачивается, и ремонт приходится повторять — предупредим об этом до начала работы.
Шпоночный паз
Разбитый шпоночный паз в ступице восстанавливаем фрезерованием: расширяем и углубляем до чистого металла, а затем изготавливаем ступенчатую шпонку под получившийся размер. Второй вариант — профрезеровать новый паз со смещением по окружности, оставив старый нерабочим.
Выбор зависит от того, можно ли менять шпонку. Если узел должен собираться штатной шпонкой, ставим ремонтную втулку со своим пазом — тогда и посадка, и паз возвращаются к исходным размерам.
Когда шкив лучше изготовить заново
Проточка ручьёв работает, пока в ободе есть запас металла. Если стенки канавок стали тонкими или на ободе появились трещины, дальнейшая обработка ослабит деталь — на рабочих оборотах это опасно.
- Обод изношен настолько, что стенки канавок стали тонкими
- На ободе или в спицах есть трещины
- Ступица слишком тонкая для ремонтной втулки
- Передача быстроходная и требует балансировки — мы её не выполняем
- Шкив литой из чугуна с раковинами в теле отливки
Частые вопросы
Немного изменится: расчётный диаметр шкива уменьшается на снятый слой. Для большинства приводов это в пределах допустимого. Если передача точная, посчитаем изменение до работы и скажем, укладывается ли оно в ваш допуск.
Разбитую посадку восстанавливаем ремонтной втулкой: растачиваем ступицу, запрессовываем втулку с исходным внутренним диаметром. Шкив садится на прежний вал без переделки привода. Нужно, чтобы толщина ступицы позволяла — оценим по детали.
Да. Снимем размеры со старого шкива: профиль и шаг ручьёв, диаметр посадки, размер шпоночного паза. Если образец изношен, номиналы восстановим по ремню и по валу, на котором шкив стоял.
С осторожностью. После проточки шкив желательно отбалансировать, а балансировочного станка у нас нет. Для тихоходных и среднеоборотных приводов это некритично, для быстроходных — скажем честно, что деталь стоит балансировать на стороне.
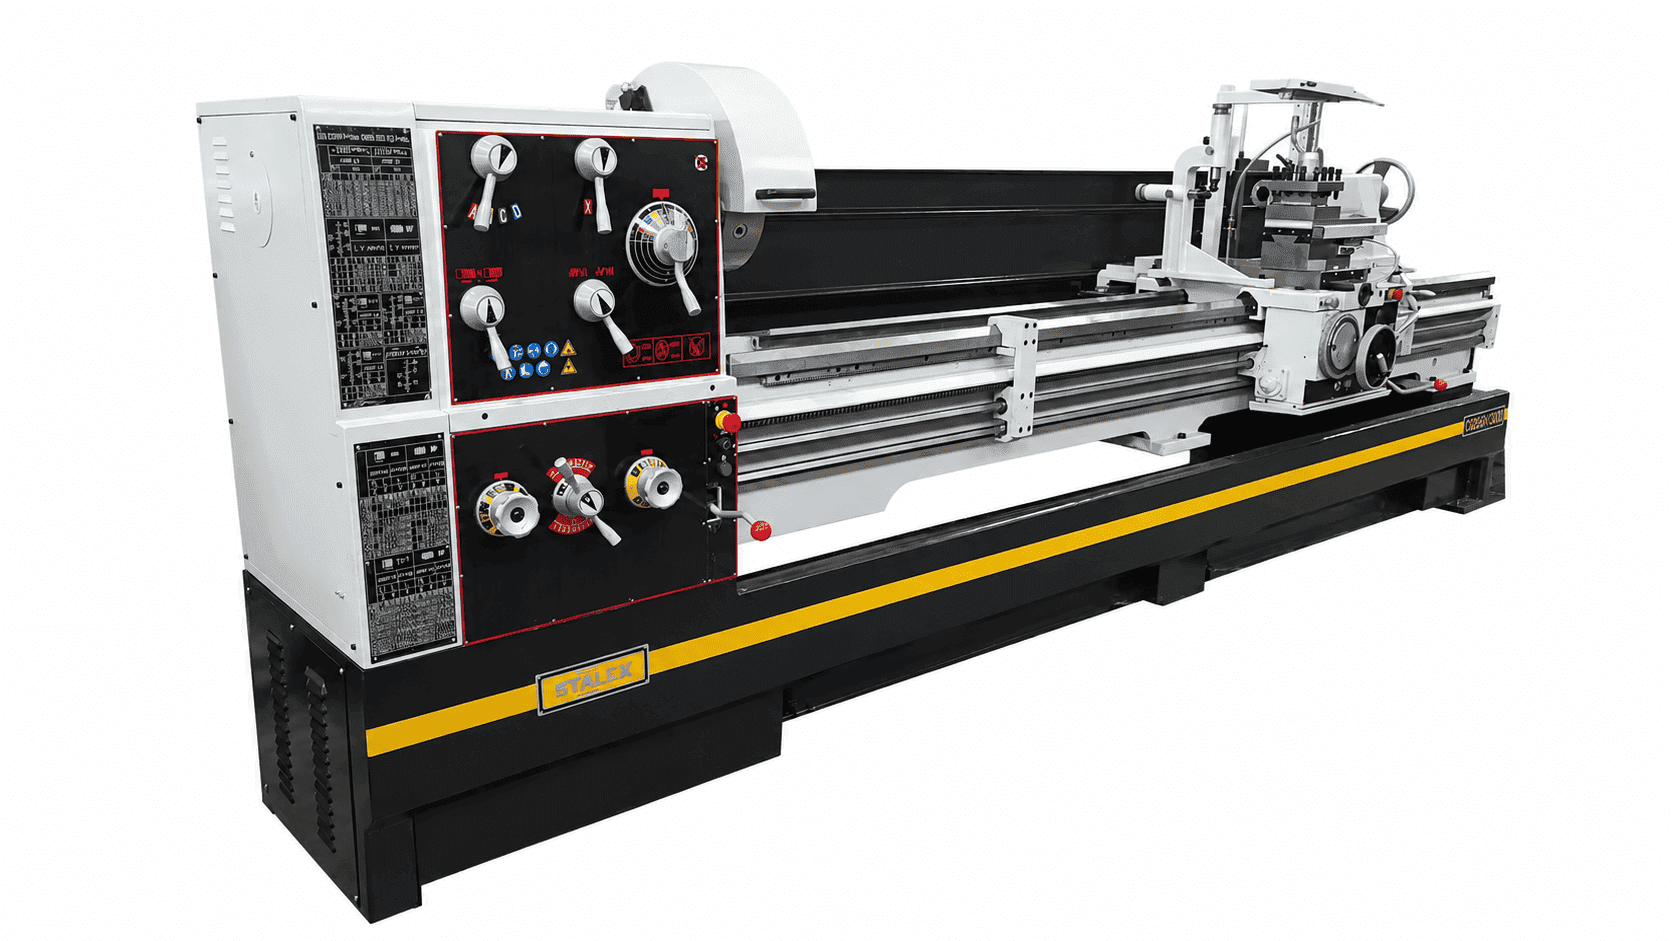
До Ø440 мм над суппортом токарно-винторезного станка. Шкивы большего диаметра посмотрим отдельно — пришлите размеры, ответим сразу, проходит деталь или нет.
Ремонт не подходит?
Изготовим шкивов по чертежу или по образцу изношенной детали — с исходным ресурсом.
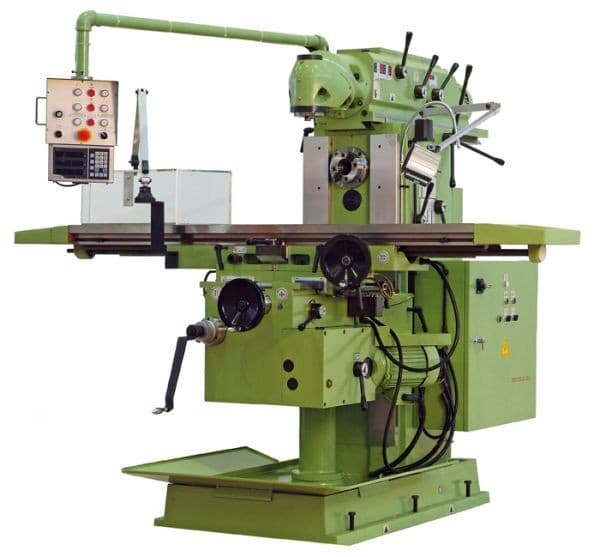
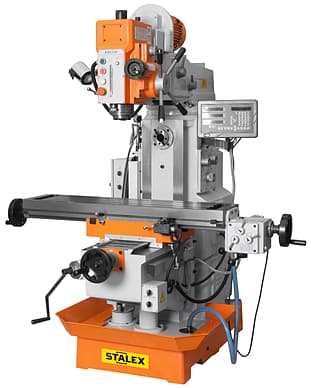
Оборудование для ремонта шкивов
Нужен расчёт по вашему чертежу?
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.