Ремонтные втулки
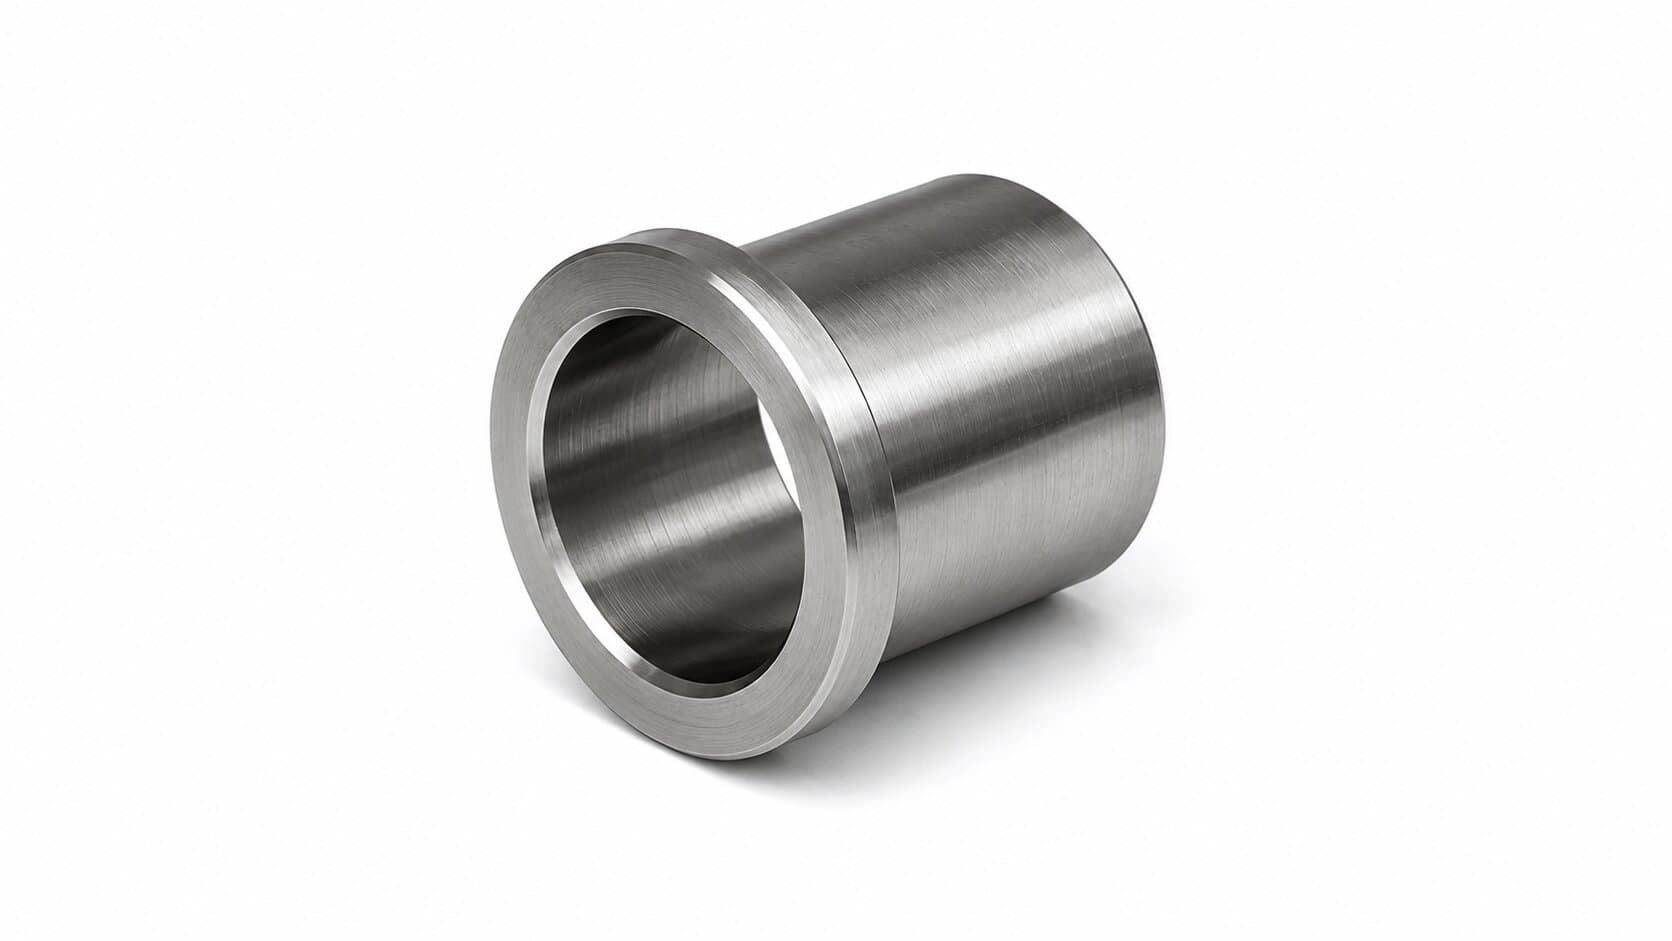
Изготавливаем ремонтные втулки — детали, которыми восстанавливают изношенную посадку, не меняя основной узел. Втулка ставится на проточенную шейку вала или запрессовывается в расточенное отверстие, возвращая соединению исходный размер.
Саму втулку обычно не ремонтируют: это расходная деталь, её изготавливают заново. Точим втулки по чертежу, по образцу или по ответной детали — с точностью до ±0.01 мм на посадочных поверхностях, от одной штуки.
Способы восстановления втулок
Способ выбираем после осмотра детали — по степени износа и по тому, можно ли менять ответную деталь узла.
Втулка на вал (компенсирующая)
- Когда применим
- Шейка вала изношена, размер посадки менять нельзя
- Что получите
- Втулка на проточенной шейке, наружный диаметр в номинал
Втулка в ступицу или корпус
- Когда применим
- Разбито посадочное отверстие
- Что получите
- Запрессованная втулка с исходным внутренним диаметром
Втулка со шпоночным пазом
- Когда применим
- Вместе с посадкой разбит и шпоночный паз
- Что получите
- Втулка с пазом — узел собирается штатной шпонкой
Замена изношенной втулки
- Когда применим
- Втулка скольжения выработала ресурс
- Что получите
- Новая втулка по образцу старой или по ответным деталям
Втулка под ремонтный размер
- Когда применим
- Ответная деталь уже переточена
- Что получите
- Втулка под фактический размер сопрягаемой детали
Из чего точим втулки
Для втулок скольжения берём бронзу: БрАЖ9-4 держит высокие удельные нагрузки, БрОЦС5-5-5 лучше работает при недостаточной смазке. Латунь применяем там, где нагрузка умеренная, а важнее коррозионная стойкость и лёгкость обработки.
Ремонтные втулки, которые восстанавливают размер посадки и сами не работают на трение, точим из конструкционной или нержавеющей стали — они должны совпадать с материалом основной детали по жёсткости и по коэффициенту расширения. Для узлов без смазки и для пищевых линий делаем полимерные втулки из капролона, POM или фторопласта.
Изготовление по образцу и по ответной детали
Чертёж не нужен: размеры снимаем со старой втулки, а там, где она изношена, восстанавливаем номиналы по сопрягаемым деталям — по валу и по отверстию, в которых она работала. Это точнее, чем мерить выработанную поверхность.
Привезите вместе со втулкой ответные детали узла. Тогда посадки подберём по факту: с натягом там, где втулка должна сидеть неподвижно, и с зазором там, где по ней идёт скольжение. Если ответных деталей нет, укажите характер посадки — подберём по справочнику.
Когда втулка не решает задачу
Ремонтная втулка работает, пока вокруг неё достаточно металла. Тонкостенная втулка в нагруженной посадке проворачивается или сминается, и ремонт приходится повторять — в таких случаях честнее изготовить деталь заново.
- Стенка втулки получается слишком тонкой для нагрузки
- Ступица или корпус после расточки останутся ослабленными
- Узел высокооборотный и требует балансировки
- Нужна втулка с антифрикционным покрытием — гальваники нет
- Требуется расточка посадки в корпусе на месте — выездных работ нет
Частые вопросы
Это втулка, которой возвращают исходный размер изношенной посадке. Шейку вала протачивают ниже номинала, напрессовывают втулку и обрабатывают её наружный диаметр в исходный размер. Узел после этого собирается штатным подшипником.
Да. Снимем размеры с образца, а изношенные поверхности восстановим по ответным деталям — валу и отверстию, в которых втулка работала. Привезите узел в сборе, так посадки подберём точнее.
Для нагруженных узлов со смазкой — бронза БрАЖ9-4. При недостаточной смазке лучше работает БрОЦС5-5-5. Для узлов без смазки и пищевых линий подойдут капролон, POM или фторопласт. Подскажем по условиям работы узла.
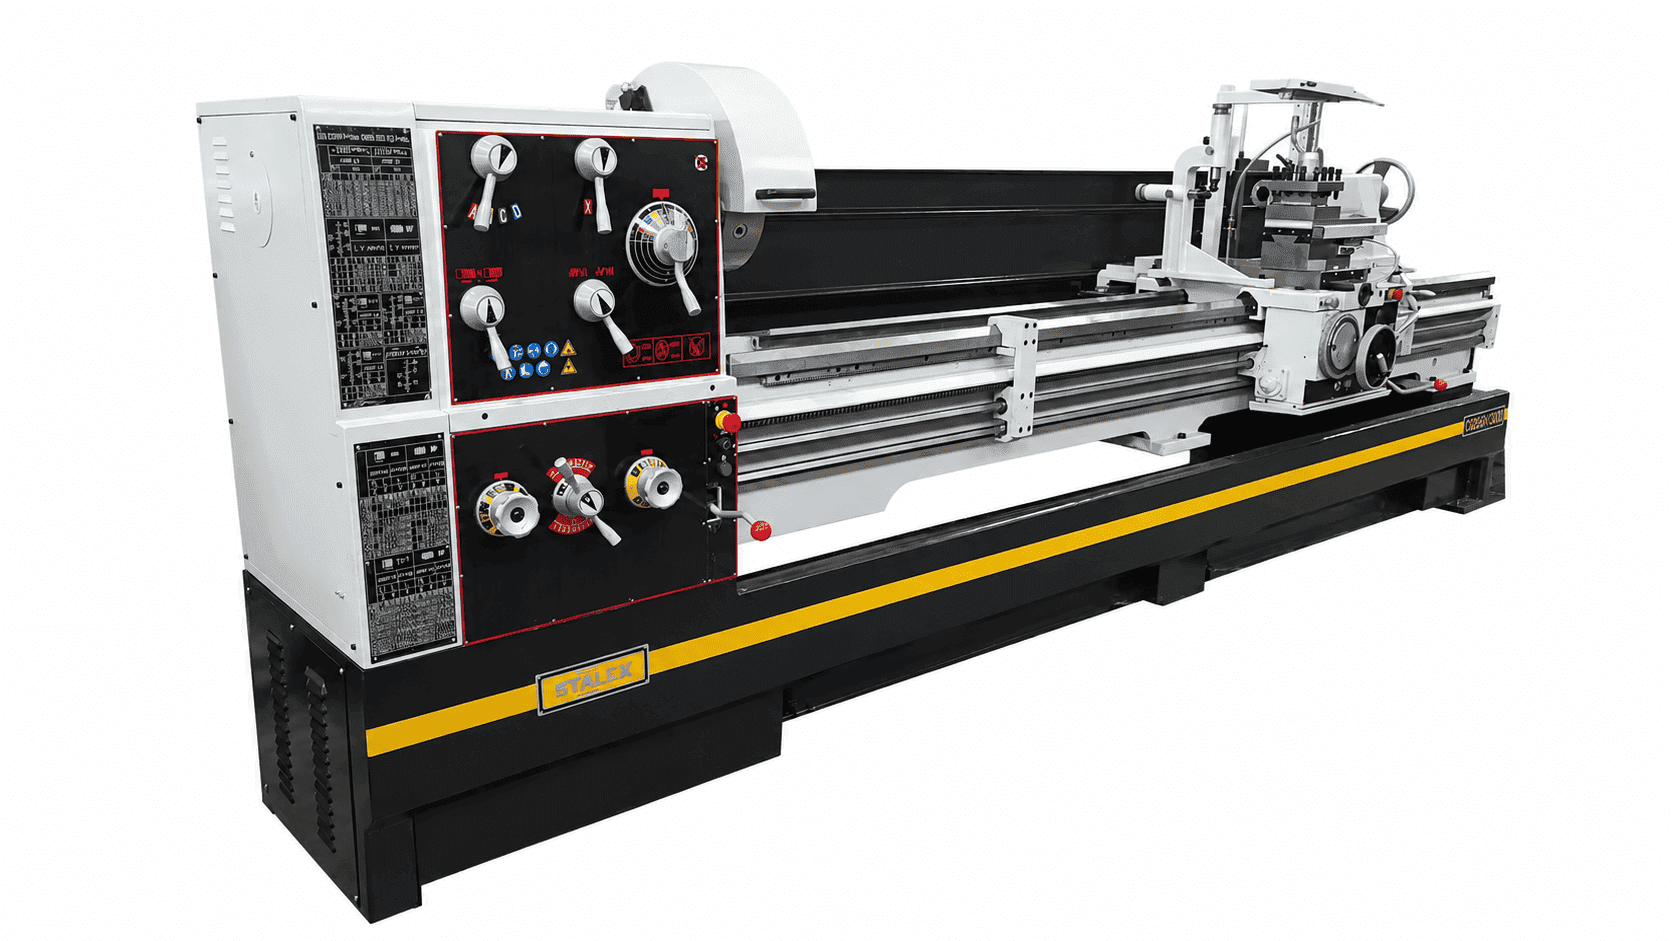
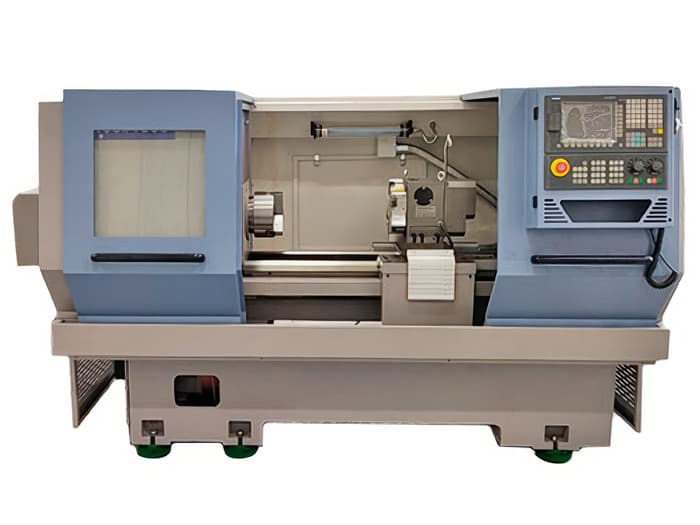
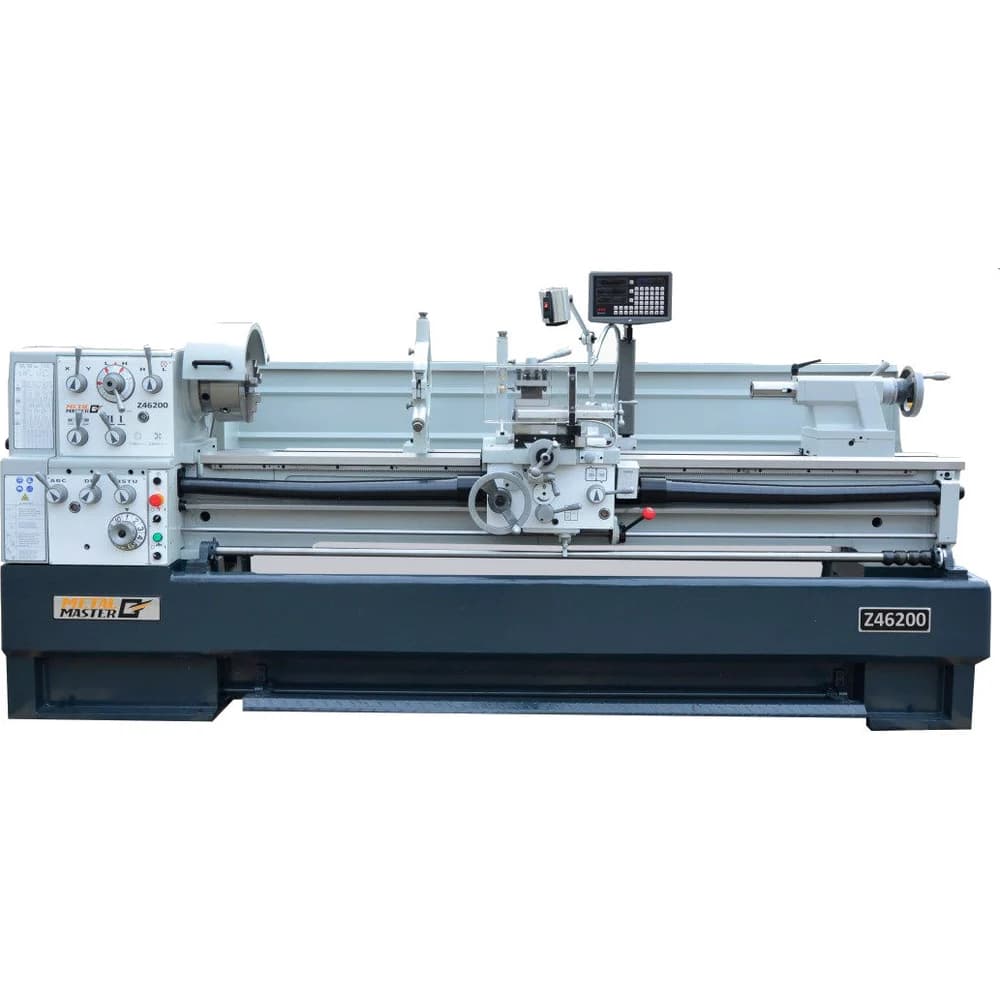
Длина до 3 метров, наружный диаметр до Ø440 мм. Пруток до Ø105 мм проходит через шпиндель станка, что удобно для длинных втулок небольшого диаметра. Точность на посадочных поверхностях — до ±0.01 мм.
Да, от одной штуки до серии. Для повторяющихся ремонтных позиций партия выгоднее: настройка станка выполняется один раз, и цена штуки заметно снижается.
Ремонт не подходит?
Изготовим втулок по чертежу или по образцу изношенной детали — с исходным ресурсом.
Услуги, которые здесь применяем
Нужен расчёт по вашему чертежу?
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.