В чём сложность
крайне низкая теплопроводность: тепло не уходит в стружку и не рассеивается в заготовке, а концентрируется на режущей кромке и оплавляет обработанную поверхность
От 8:30 до 18:30:
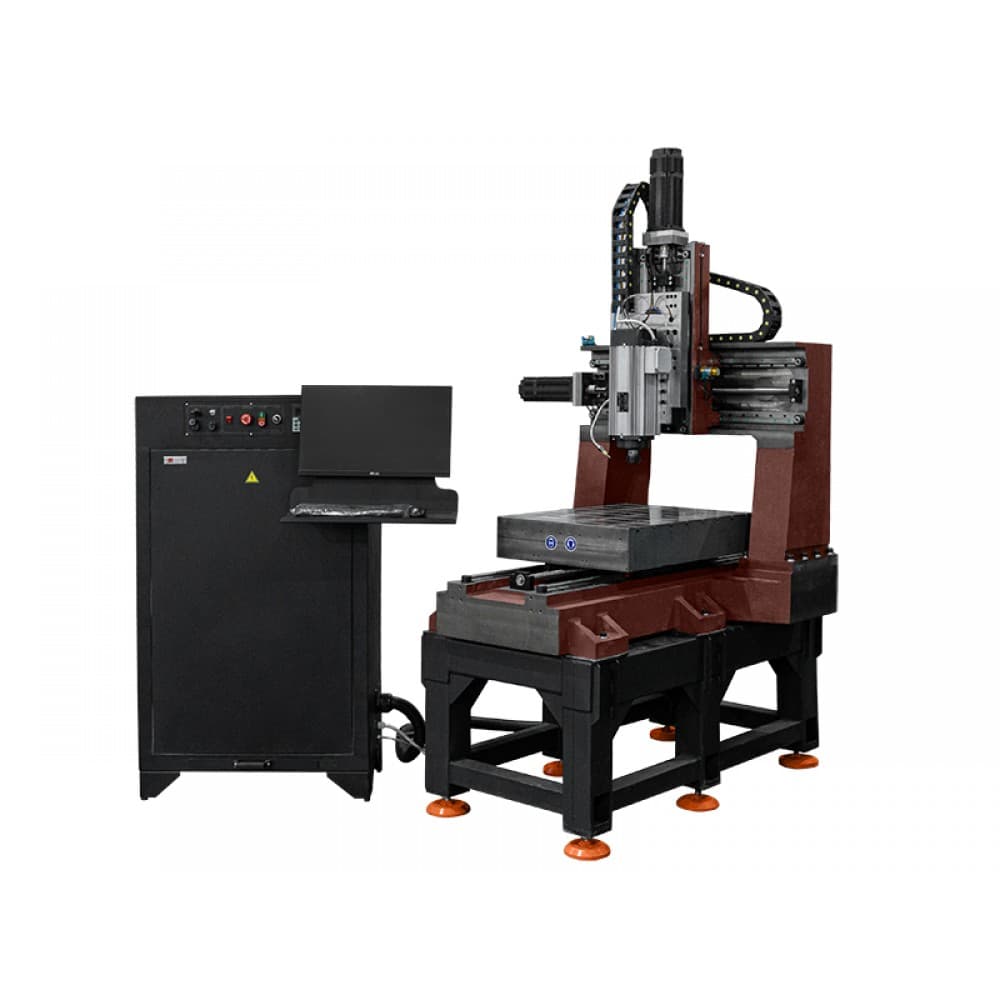
+7 (925) 709-01-15Фрезеруем детали из конструкционных пластиков на обрабатывающих центрах с ЧПУ: капролон (ПА6), полиацеталь POM, фторопласт, ПЭТ, оргстекло. Изготавливаем корпусные детали, панели, шестерни и звёздочки, направляющие, изоляционные элементы.
Фрезерование пластика идёт быстрее металла, но требует другого инструмента и режимов. Полимеры плохо отводят тепло, поэтому при неверных параметрах материал не режется, а плавится: стружка налипает на фрезу и застывает на стенках паза.
Марки в работе
Профиль материала
крайне низкая теплопроводность: тепло не уходит в стружку и не рассеивается в заготовке, а концентрируется на режущей кромке и оплавляет обработанную поверхность
работаем острозаточенным инструментом с большим передним углом на умеренных скоростях, охлаждаем сжатым воздухом, выдерживаем повышенные подачи, чтобы стружка уносила тепло
втулки и подшипники скольжения, шестерни и звёздочки, направляющие, детали пищевого оборудования, изоляторы
Применяем фрезы с малым числом зубьев — одно- и двухзубые — с большим углом спирали и полированными канавками. Пластиковая стружка объёмная и вязкая, ей нужно много места для выхода; в забитой канавке она мгновенно спекается от трения.
Подачу на зуб держим в диапазоне примерно 0,03–0,15 мм, скорость — умеренную. Обязателен обдув сжатым воздухом: он и охлаждает зону резания, и выносит стружку. Водоэмульсионную СОЖ применяем только после проверки совместимости — некоторые полимеры её впитывают или растрескиваются от контакта.
Пластик мягче металла, и обычный механический зажим оставляет на нём вмятины, а при сильном усилии деформирует деталь настолько, что после освобождения геометрия уходит. Применяем вакуумный стол или прижим с распределённой нагрузкой через мягкие прокладки.
В экструдированных заготовках присутствуют внутренние напряжения. При съёме значительного объёма материала с одной стороны плита может повести. Для крупных и тонкостенных деталей строим маршрут с симметричным съёмом, а для ответственных случаев рекомендуем литые заготовки — они стабильнее экструдированных.
Корпусные детали и панели оборудования, шестерни и звёздочки для приводов без смазки, направляющие и ползуны, ролики и катки конвейеров, изоляционные детали электротехники, оснастку и шаблоны.
Пластик часто выбирают для деталей, где важны малый вес, бесшумность работы, отсутствие коррозии и электрическая изоляция. Оргстекло и поликарбонат применяют для прозрачных защитных экранов и смотровых окон — их фрезеруем с последующей полировкой кромки.
Пришлите чертёж или 3D-модель с указанием марки полимера. Если марка не задана, опишите условия работы детали — нагрузку, температуру, среду, требования к изоляции или пищевому допуску.
Основная причина — недостаточно острый инструмент. Пластик не срезается, а отгибается и рвётся по кромке. Используем фрезы, предназначенные для полимеров, и не применяем для пластика инструмент, которым обрабатывали металл.
Экструдированные заготовки содержат внутренние напряжения, и при неравномерном съёме материала деталь может повести. Компенсируем симметричной обработкой, а для ответственных деталей рекомендуем литые заготовки — они стабильнее.
Да, при правильном инструменте и режимах. Оргстекло хрупкое, поэтому важны острая фреза, умеренная подача и надёжное закрепление. Кромку после фрезеровки можно отполировать до прозрачности — это отдельная операция.
Для зубчатых передач обычно берут капролон или полиацеталь POM. POM стабильнее по размерам и лучше держит профиль зуба, капролон дешевле и более износостоек при ударных нагрузках. Выбор зависит от нагрузки и условий работы.
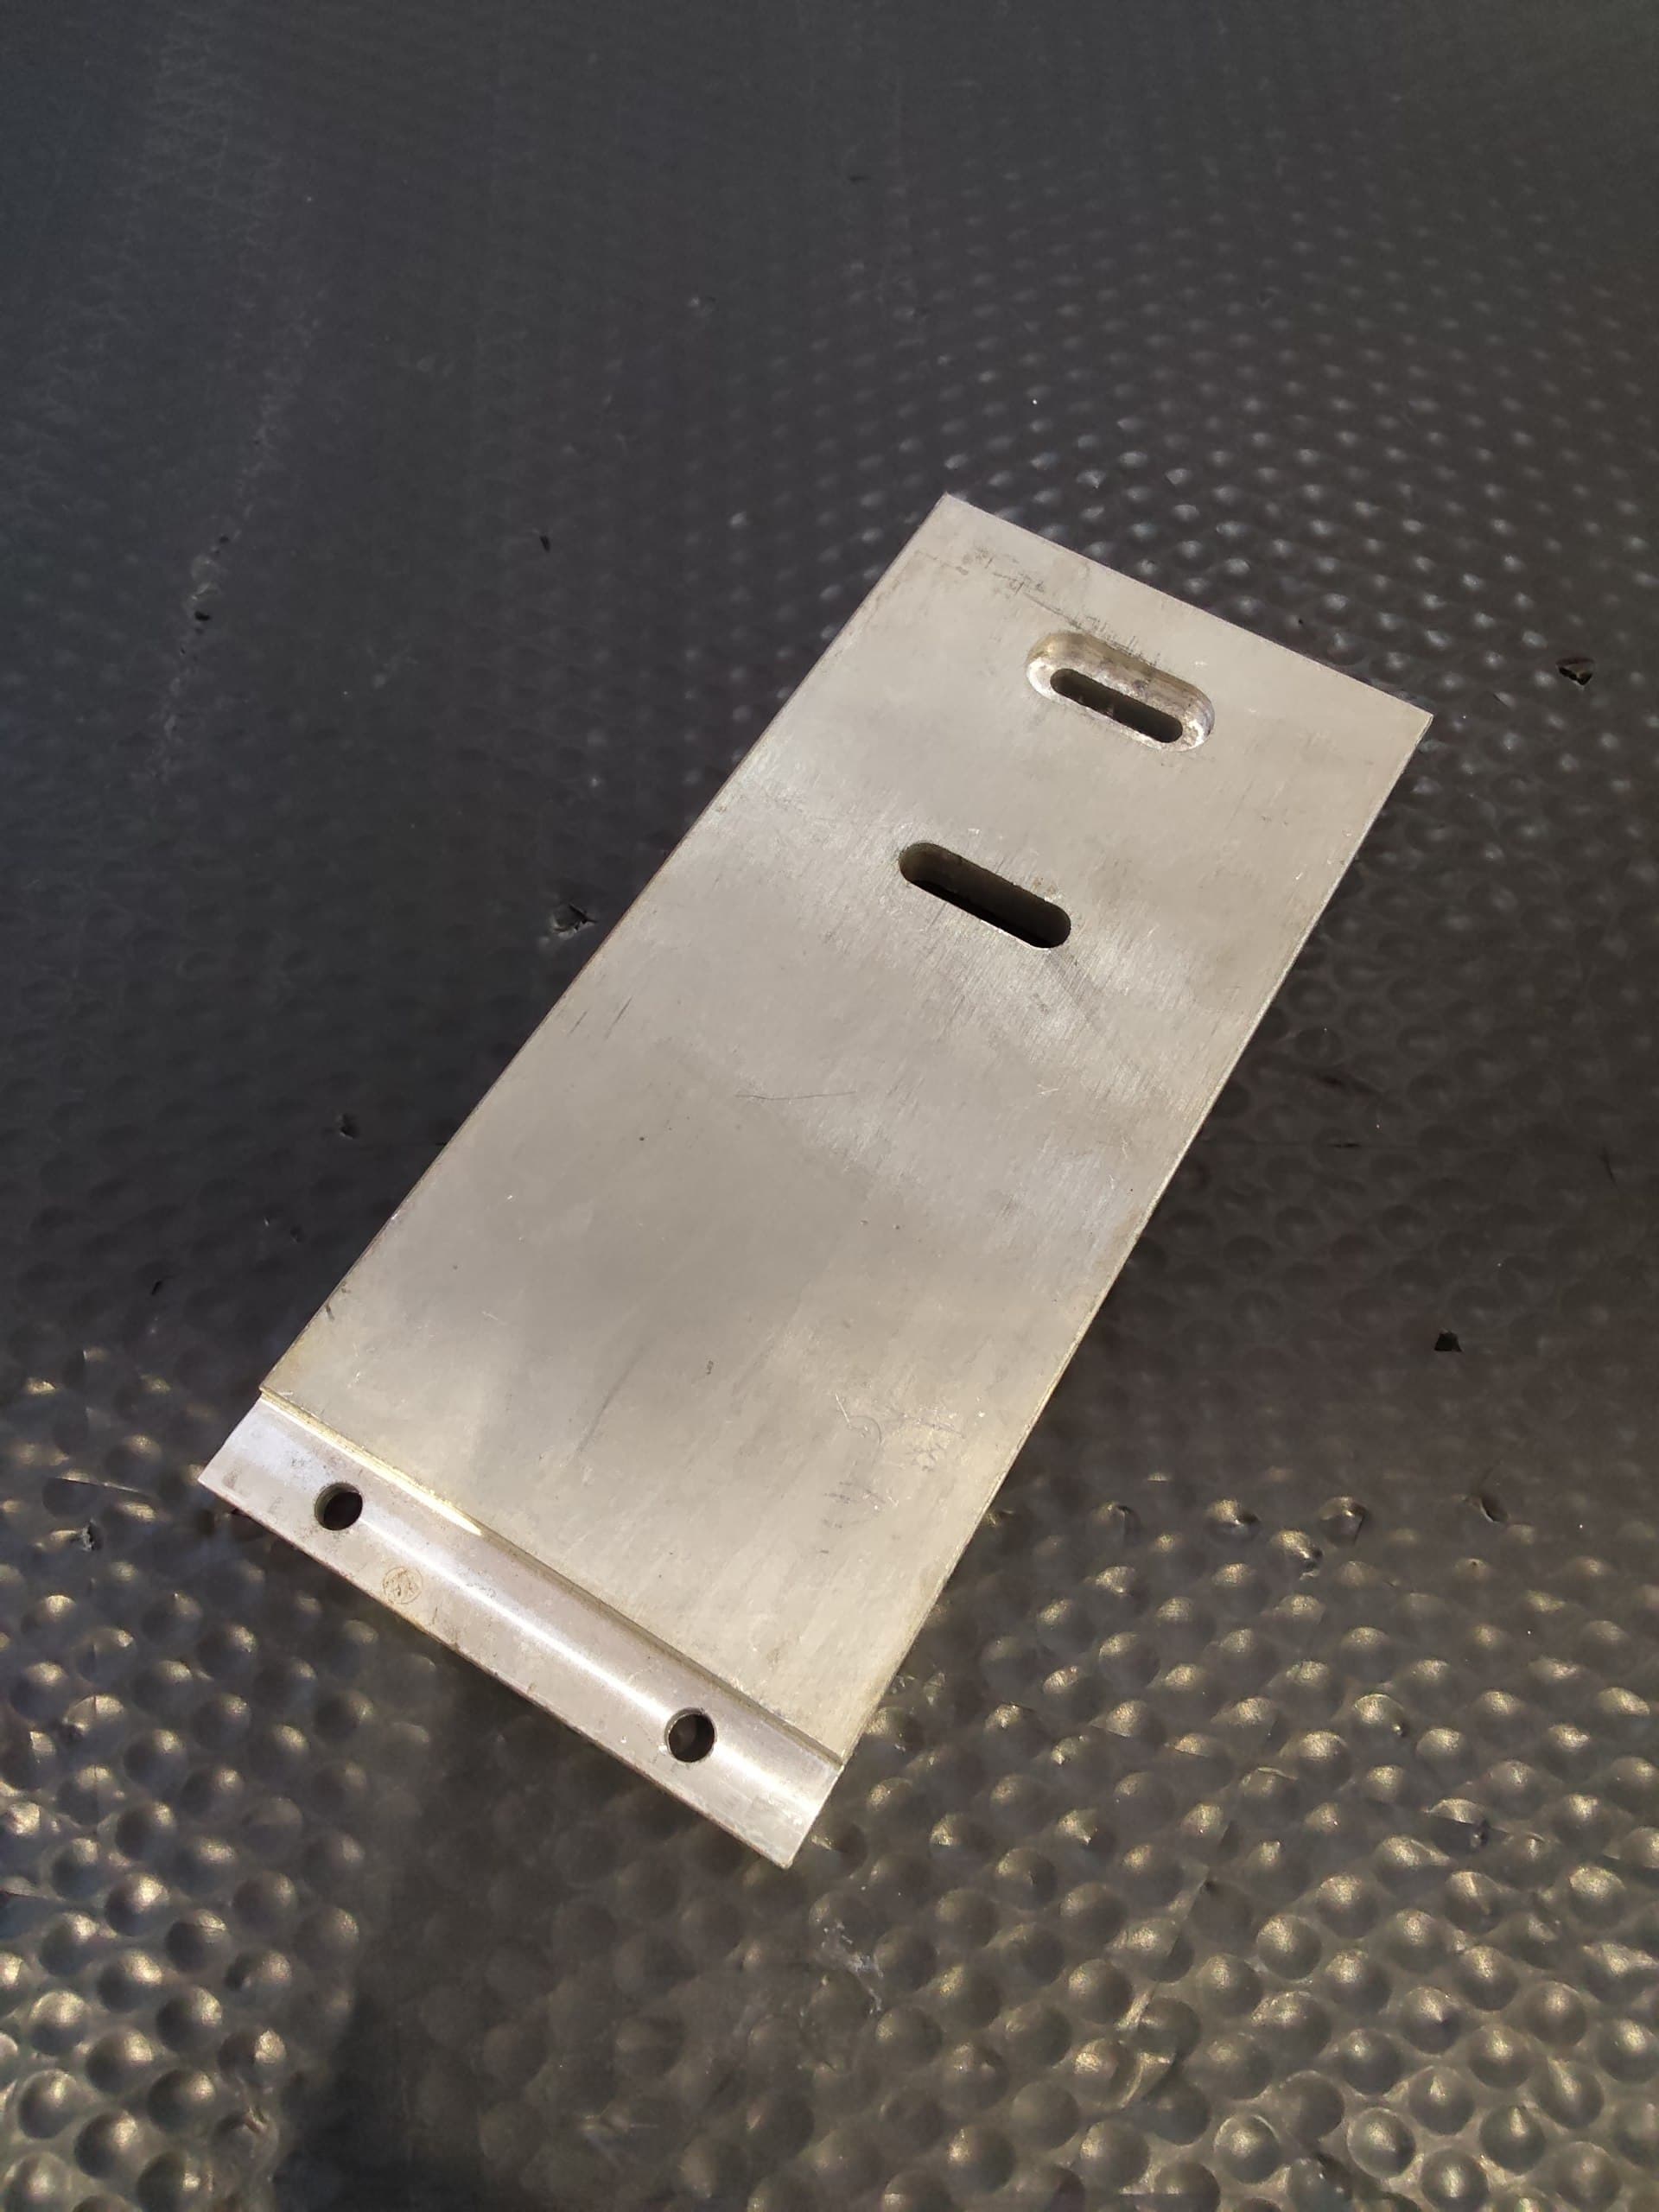
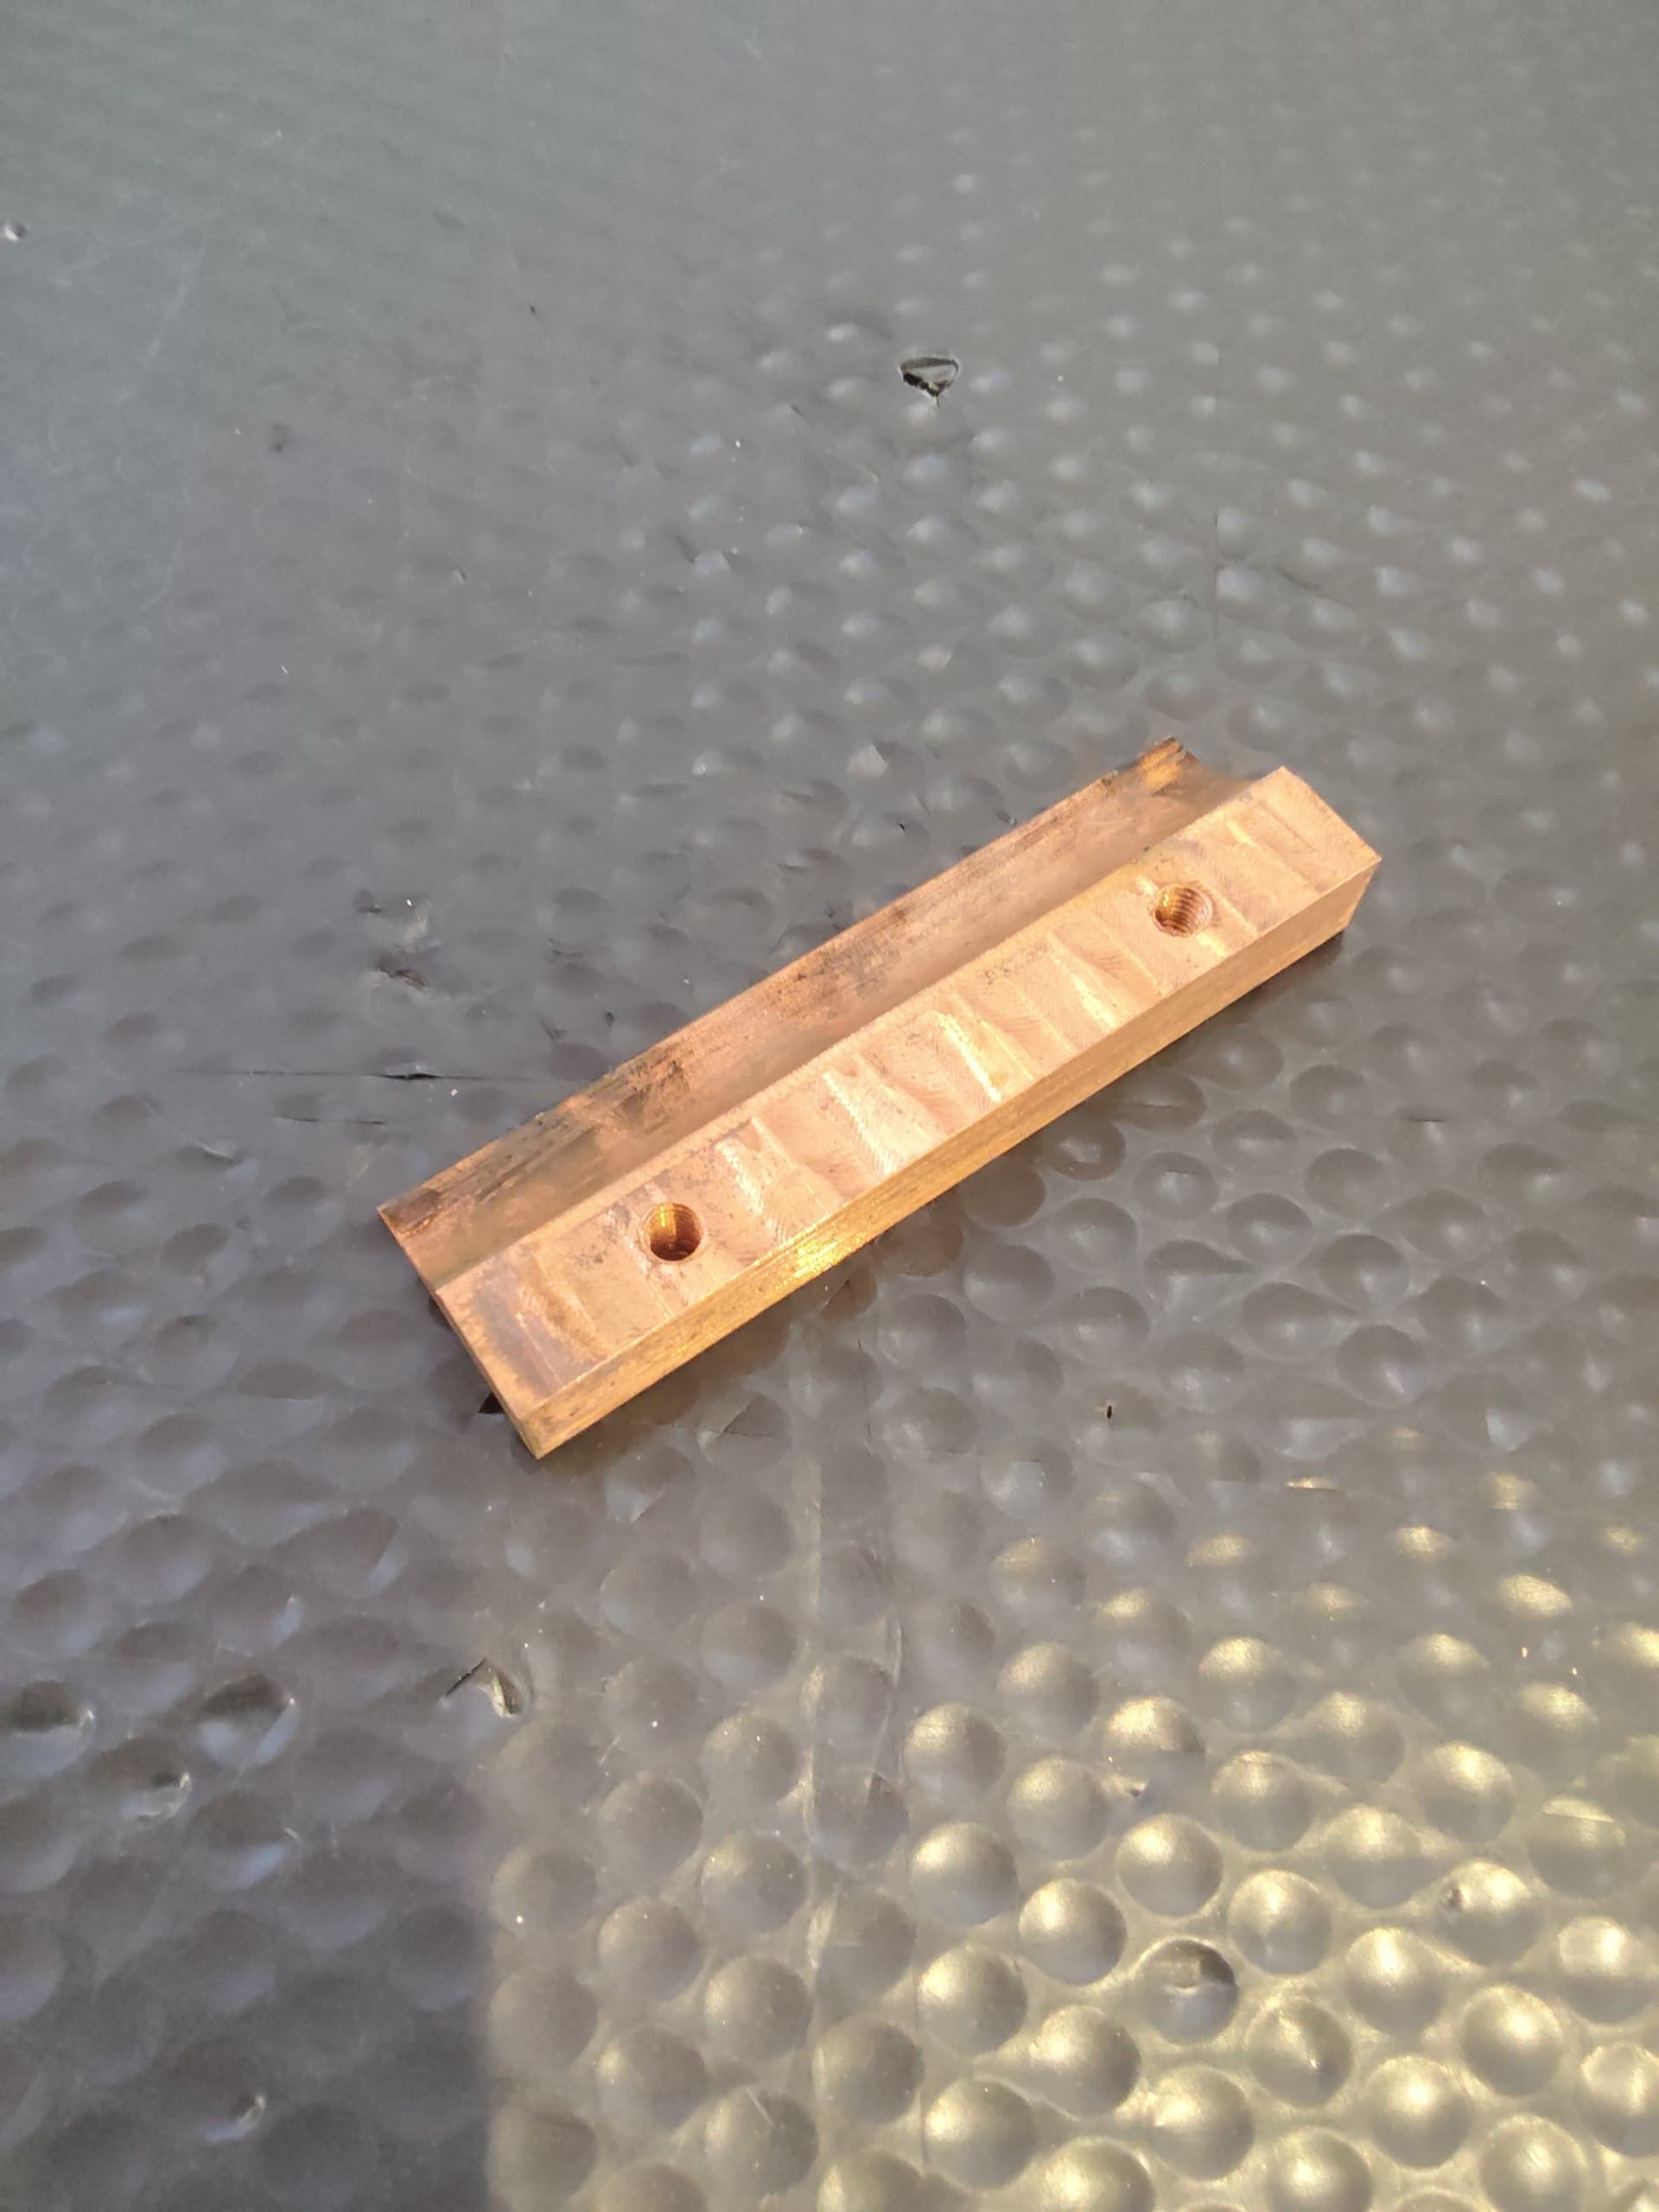
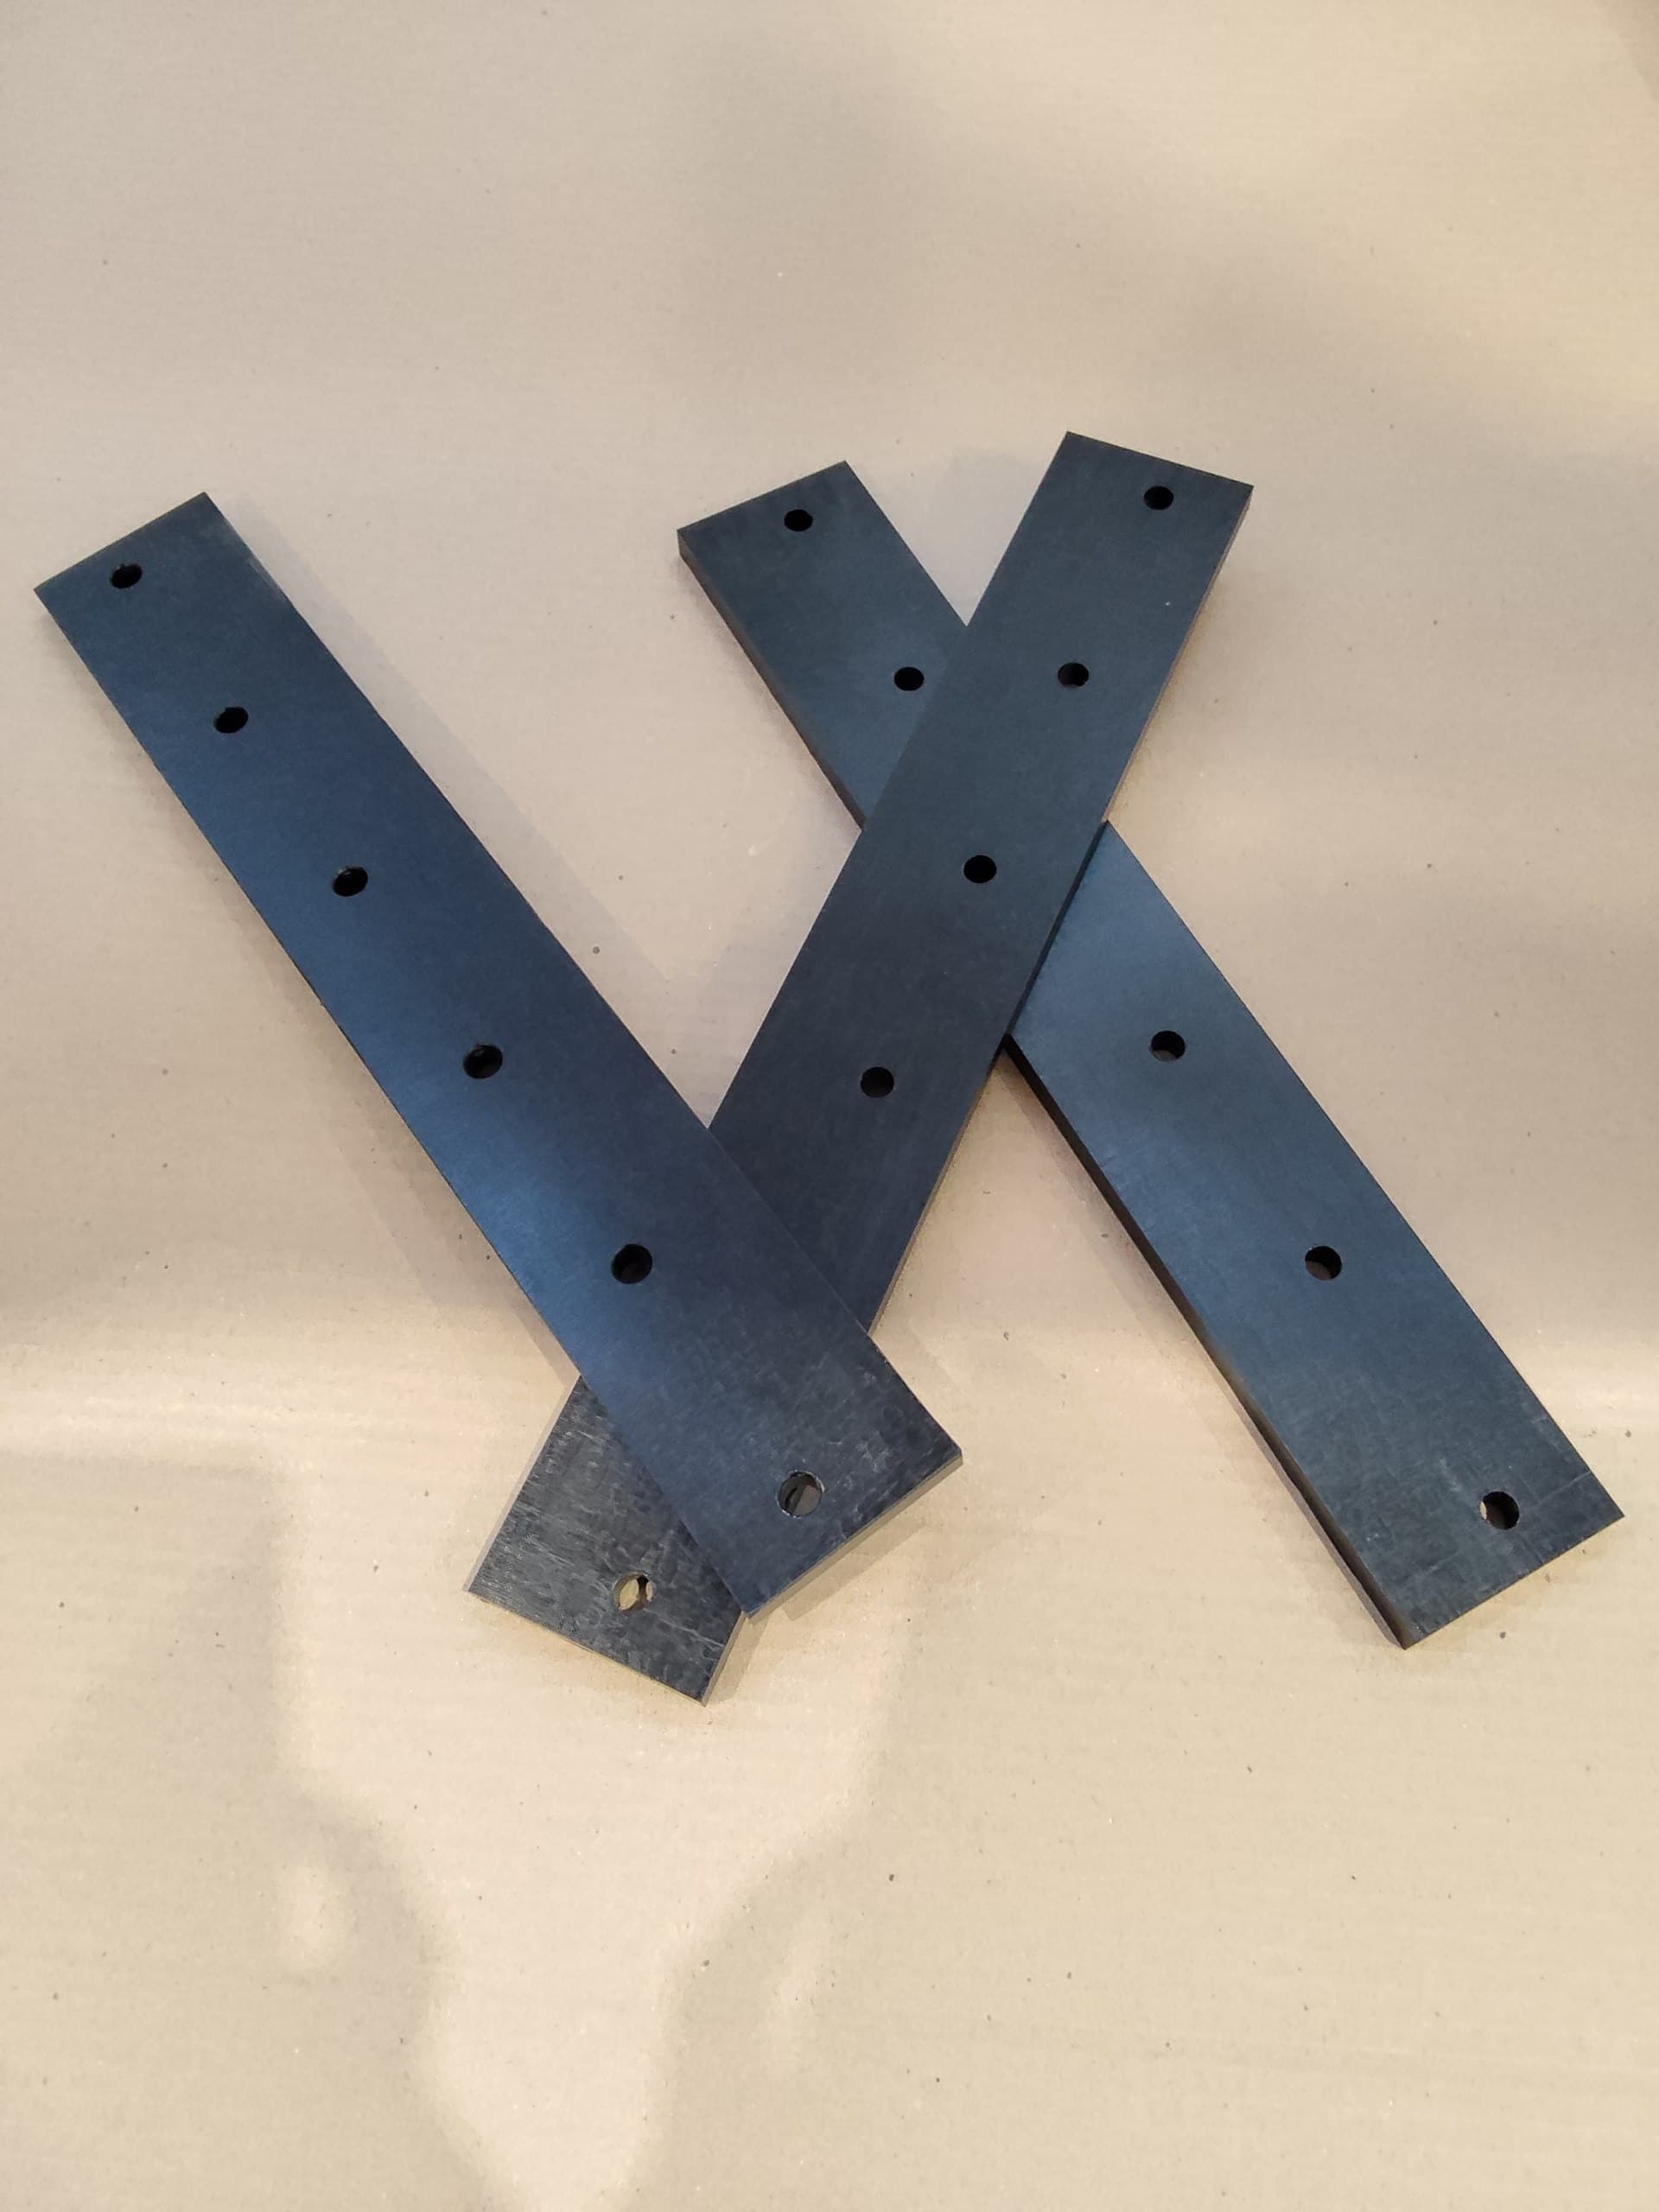
Тот же материал
Конструкционные пластики обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.