В чём сложность
низкая теплопроводность в сочетании с химической активностью при нагреве: тепло концентрируется на режущей кромке, стружка налипает на инструмент и меняет его геометрию
От 8:30 до 18:30:
+7 (925) 709-01-15Фрезеруем детали из титана и титановых сплавов ВТ1-0, ВТ6, ОТ4, ВТ20 на обрабатывающих центрах с ЧПУ. Изготавливаем ответственные детали сложной геометрии с полным контролем размеров.
Титан относится к труднообрабатываемым материалам. Фрезерование сложнее точения: прерывистое резание означает, что кромка постоянно входит в металл и выходит из него, испытывая циклические тепловые и ударные нагрузки.
Марки в работе
Профиль материала
низкая теплопроводность в сочетании с химической активностью при нагреве: тепло концентрируется на режущей кромке, стружка налипает на инструмент и меняет его геометрию
ведём обработку только острозаточенным инструментом на низких скоростях резания с большой подачей и непрерывным охлаждением — это исключает перегрев зоны резания; стружку убираем по мере накопления в закрытую тару
ответственные детали авиационной и медицинской техники, узлы, работающие в морской воде и агрессивных средах
Первое требование при фрезеровке титана — жёсткость всей системы станок-приспособление-инструмент. При вибрации режущая кромка выкрашивается почти мгновенно. Используем минимальный вылет фрезы, надёжное закрепление заготовки и оправки с хорошим демпфированием.
Скорость резания держим низкой, подачу — стабильной, без пауз и остановок в материале. Для карманов и глубоких выборок применяем трохоидальные траектории: они поддерживают постоянный угол охвата и равномерную нагрузку на фрезу, что существенно продлевает её стойкость на титане.
Модуль упругости титана примерно вдвое ниже стального, поэтому тонкостенные элементы заметно отжимаются под усилием резания. На финишных проходах уменьшаем глубину и подачу, а для ответственных деталей выполняем контрольные измерения после снятия с приспособления — размеры могут измениться при освобождении зажима.
В титановом прокате присутствуют остаточные напряжения. При снятии значительного объёма металла с одной стороны деталь может повести. Для крупных деталей строим маршрут с симметричным съёмом и, при необходимости, с промежуточной стабилизацией.
Авиационные и космические компоненты, медицинские изделия и импланты, детали спортивного оборудования, узлы, работающие в морской воде и агрессивных средах, элементы химического оборудования.
Заказы обычно сопровождаются требованиями к прослеживаемости: сертификат на материал, протокол измерений, маркировка партии. Работаем с таким комплектом документации — состав уточняется при заказе.
Пришлите 3D-модель и чертёж с указанием сплава, допусков и требований к контролю. Заготовку и раскрой согласуем отдельно: титан дорог, и оптимизация припуска заметно влияет на стоимость.
При фрезеровании резание прерывистое: кромка постоянно входит в материал и выходит, испытывая циклические ударные и тепловые нагрузки. Титан плохо отводит тепло, поэтому кромка разрушается быстрее, чем при непрерывном точении.
Это стратегия, при которой фреза движется по дугам, контактируя с материалом небольшой частью кромки. Нагрузка остаётся постоянной, тепло успевает отводиться, стойкость инструмента на труднообрабатываемых материалах возрастает многократно.
Да, но требуется особый маршрут: щадящие финишные режимы, специальная оснастка и контроль размеров после освобождения детали от зажима. Достижимые допуски согласуем до начала работ.
Заметно дороже стали: ниже скорости резания, выше расход инструмента, дороже сам материал. Точную стоимость считаем по 3D-модели с учётом объёма съёма и требований к точности.
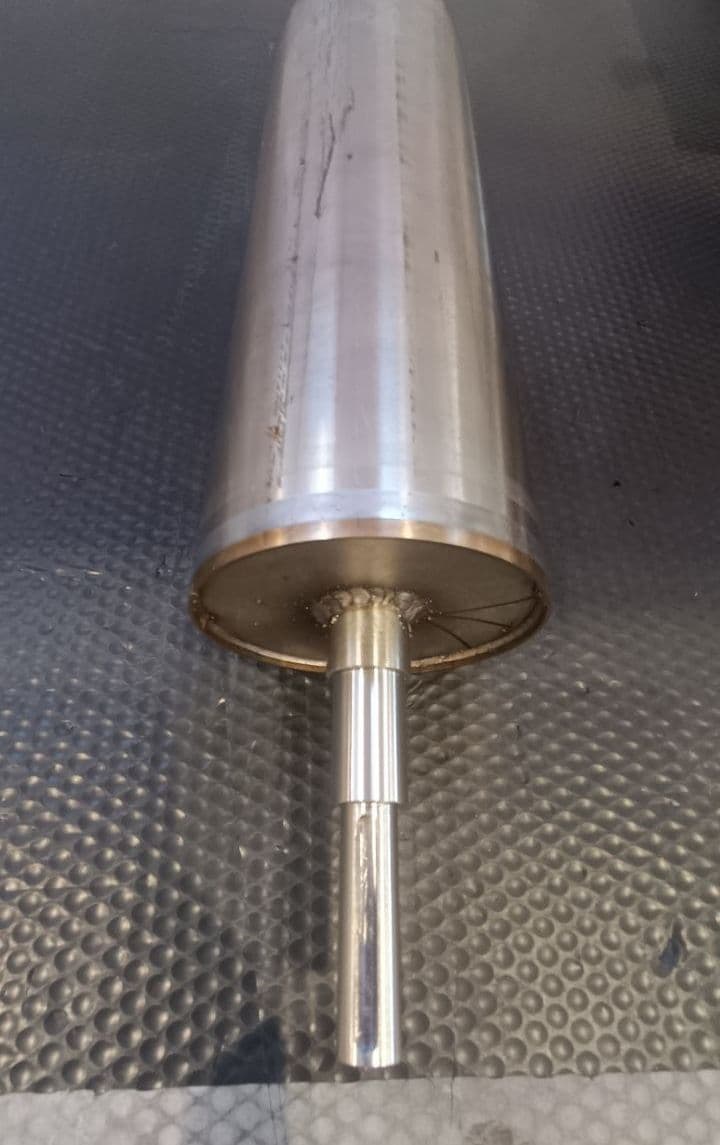
Тот же материал
Титан обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.