Две технологии, которые чаще всего рассматривают, когда лазер уже не подходит. Лазер упирается в толщину, в отражающие металлы или в зону термического влияния, и заказчик начинает выбирать между электроэрозией и гидроабразивом. Выбор этот не про то, какая технология лучше, а про то, что именно критично в детали, точность контура или отсутствие нагрева при большой толщине.
Разберём принцип работы каждой, чистоту реза, скорость, достижимую точность и стоимость. Сразу обозначим позицию, чтобы дальше читать было проще. Электроэрозионная резка, это наша услуга, участок работает в цехе, и про него мы рассказываем изнутри. Гидроабразивной установки у нас нет, поэтому про неё пишем как про технологию, с которой сравниваем свою, и когда задача действительно под гидроабразив, говорим об этом прямо.
Электроэрозионная резка, принцип работы
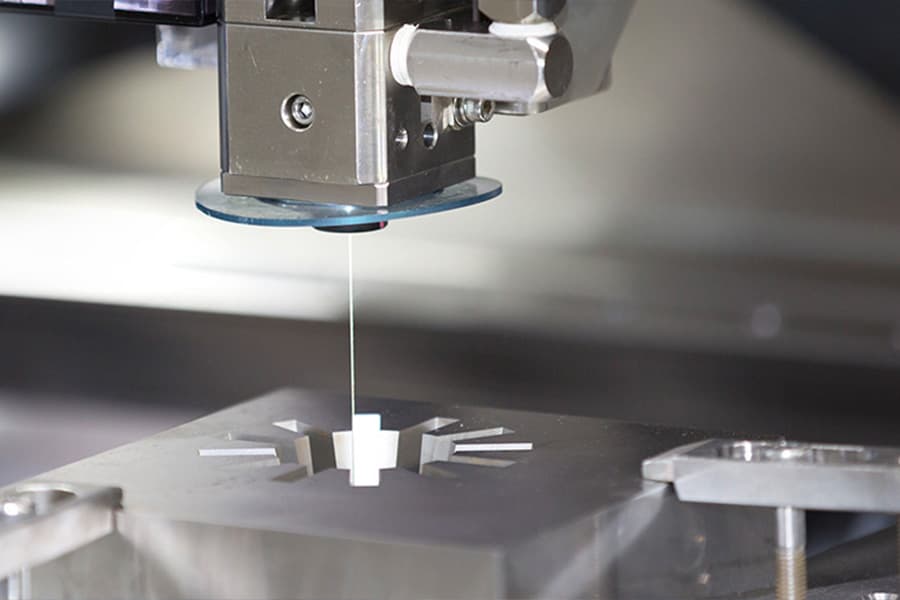
Электроэрозионная резка, это разрушение металла серией электрических разрядов между проволокой-электродом и заготовкой, погружёнными в диэлектрическую жидкость. Проволока не касается детали. Между ней и металлом поддерживается зазор в несколько сотых миллиметра, и в этом зазоре с частотой в десятки тысяч раз в секунду возникает разряд, который испаряет микроскопический объём металла. Жидкость тут же выносит продукты эрозии и охлаждает зону реза.
Отсюда вытекают все свойства метода. Принцип электроэрозионной резки не предполагает механического усилия, то есть деталь не деформируется от прижима и тонкая стенка не отгибается. Твёрдость металла не имеет значения, потому что разряд испаряет материал независимо от того, закалён он или нет. Проволока проходит по контуру любой сложности, включая внутренние углы с радиусом, равным радиусу самой проволоки.
Ограничение у метода одно, и оно жёсткое. Резать можно только токопроводящие материалы. Сталь, нержавейка, титан, медь, латунь, твёрдые сплавы идут нормально, а керамика, стекло, камень, пластик и композиты не режутся вообще.
На нашем участке работает проволочный станок IRONMAC DK7763: стол 1140×750 мм, перемещение по X и Y 800×630 мм, высота реза до 700 мм, проволока Ø0,10–0,20 мм, шероховатость Ra не хуже 2,5 мкм, масса заготовки до 1000 кг. Точность обработки по услуге ±0,005 мм, типовой срок 5–7 рабочих дней.
Гидроабразивная резка, принцип работы
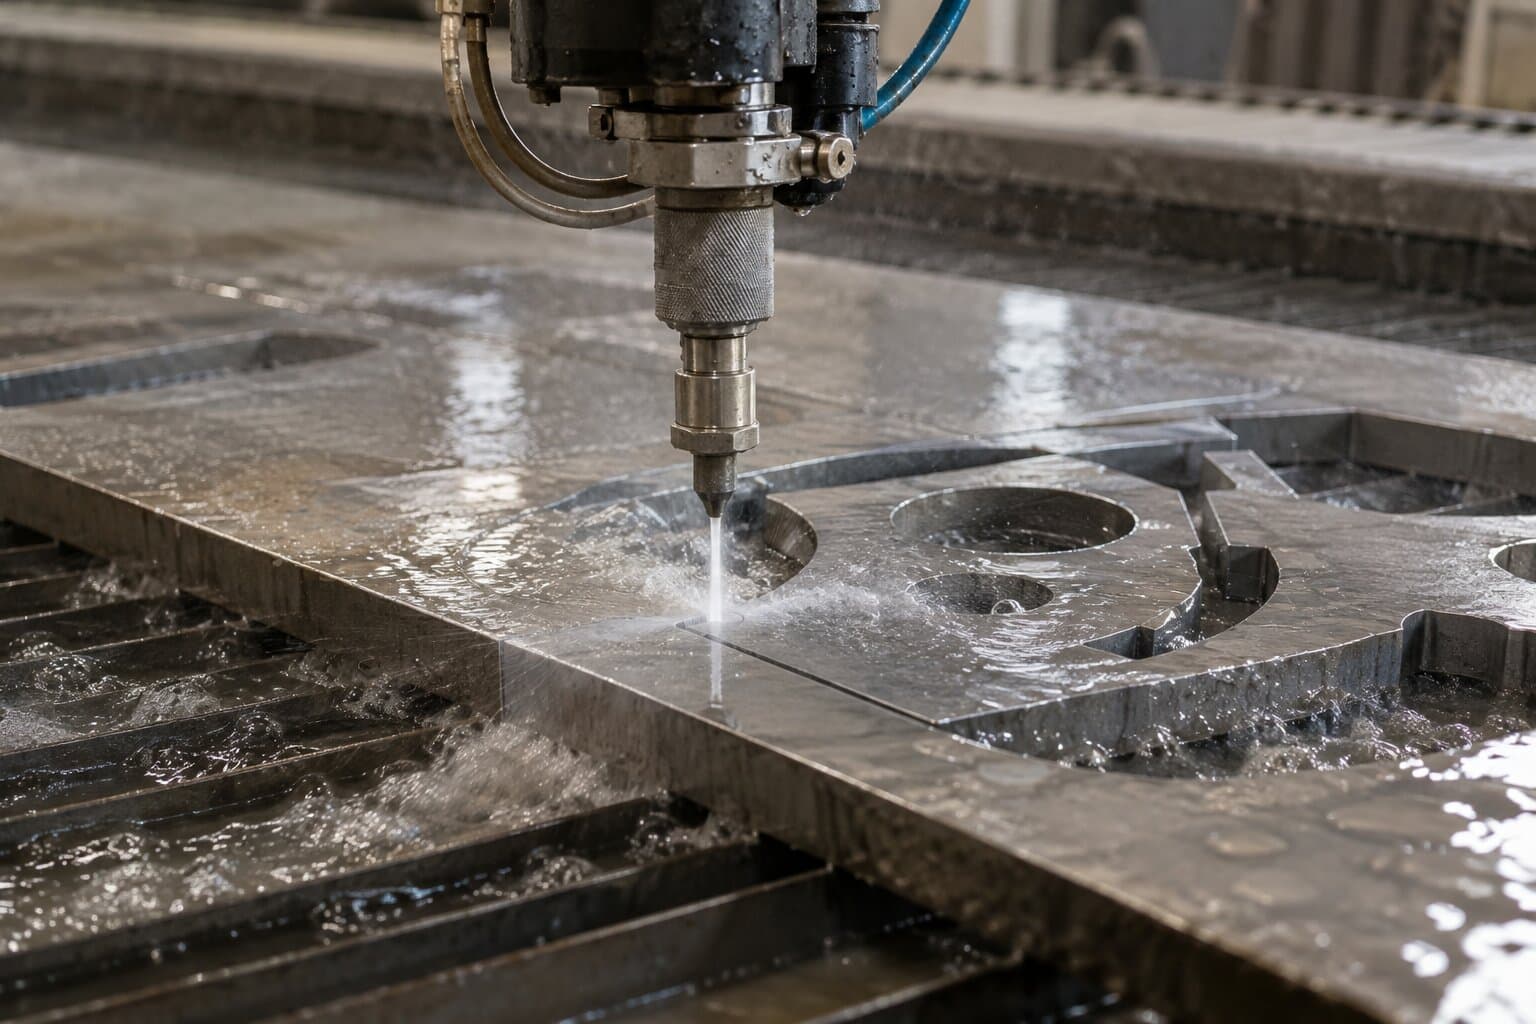
Гидроабразивная резка, это раскрой струёй воды с абразивом под давлением порядка 4000 атмосфер. Вода разгоняется в сопле до скорости, кратно превышающей скорость звука, в поток подмешивается абразивный песок, обычно гранатовый, и эта смесь механически вымывает материал по линии реза.
Гидроабразивная резка металла при этом лишь частный случай применения технологии, потому что той же струёй режут камень, стекло и композиты, и в этом её отличие от любого способа, работающего электричеством или теплом.
Главное свойство вытекает из физики процесса, здесь нет нагрева. Струя уносит тепло вместе с водой, поэтому зоны термического влияния не возникает, структура металла у кромки не меняется, закалённый слой не отпускается, а алюминий и медь не ведёт от температуры. Второе свойство, это безразличие к материалу. Режется всё, то есть металл любой толщины, камень, стекло, керамика, композиты, резина, причём непроводящие материалы тоже.
Ограничения тоже есть. Точность ниже электроэрозионной, порядка десятых долей миллиметра на практике. Струя расширяется по мере прохождения через толщину, и на большой толщине рез получается конусным, а на входе и выходе ширина отличается. Внутренний радиус не может быть меньше диаметра струи, то есть острый внутренний угол не получить. Кромка после гидроабразива шероховатая, с характерными следами струи, и для ответственной посадки её дорабатывают.
Сравнение по ключевым параметрам
Параметр | Электроэрозионная резка | Гидроабразивная резка |
|---|---|---|
Принцип | Электрический разряд в диэлектрике | Струя воды с абразивом под давлением |
Точность | ±0,005 мм | десятые доли миллиметра |
Чистота реза | Ra ≤ 2,5 мкм, доработка обычно не нужна | Шероховатая кромка со следами струи |
Зона термического влияния | Минимальная, тонкий изменённый слой | Отсутствует полностью |
Конусность реза | Практически нет | Заметна на большой толщине |
Минимальный внутренний радиус | Радиус проволоки, от 0,05 мм | Радиус струи, около 0,5 мм и больше |
Материалы | Только токопроводящие | Любые, включая стекло и камень |
Толщина | До 700 мм на нашем станке | Практически без ограничений |
Скорость | Низкая, часы на контур | Выше в разы на тех же толщинах |
Механическое усилие | Нет | Есть, струя давит на деталь |
Где у нас | Свой участок | Технологии нет |
Чистота реза, в чём разница на практике
Чистота реза, это параметр, по которому технологии расходятся сильнее всего, и именно он чаще решает выбор.
После электроэрозии поверхность реза получается матовой и равномерной, с шероховатостью Ra не хуже 2,5 мкм на нашем станке. Это уровень, при котором деталь обычно идёт в сборку без доработки, а для пуансонов, матриц и шаблонов такая поверхность штатная. Тонкий изменённый слой у кромки всё же образуется, потому что разряд плавит металл локально, и для особо ответственных деталей его снимают последующим проходом на чистовых режимах.
После гидроабразива кромка несёт следы струи, видимые как вертикальная штриховка, и шероховатость заметно выше. На выходе струи, то есть с нижней стороны листа, качество хуже, чем на входе. Для конструктивной детали, кронштейна или косынки это несущественно. Для посадочной поверхности или сопрягаемого контура кромку приходится дорабатывать фрезеровкой, и это добавляет операцию, которой при электроэрозии не было.
Вывод по чистоте простой. Если контур рабочий, то есть по нему деталь сопрягается с другой, электроэрозия чаще даёт готовый результат. Если контур внешний и несущий, гидроабразив достаточен.
Скорость и стоимость
Здесь выигрыш у гидроабразива, и притворяться иначе нет смысла. Струя снимает материал объёмно и проходит толстый лист кратно быстрее, чем проволока, которая идёт по контуру с темпом, измеряемым десятками квадратных миллиметров площади реза в минуту. Для крупной детали из листа 30 мм разница во времени получается в разы, а значит и в деньгах.
Электроэрозия дорога по машинному времени именно из-за медленной подачи, и экономически она оправдана не там, где надо резать много, а там, где надо резать точно. Поэтому прямое сравнение цены за погонный метр реза вводит в заблуждение. Считать нужно стоимость готовой детали с учётом доработки. Контур, вырезанный электроэрозией за дорогое машинное время, может выйти дешевле того же контура после гидроабразива плюс чистовая фрезеровка плюс дополнительная установка на станок.
Для крупных толщин, которые наш лазер не берёт, мы честно предлагаем гидроабразивную резку через партнёров, если по точности задача это допускает. Когда же деталь требует допуска в сотых долях, маршрут остаётся у нас на электроэрозионном участке.
Прецизионная резка металла, когда нужна именно электроэрозия
Прецизионная резка металла, это резка с допуском в сотых и тысячных долях миллиметра, где погрешность контура сопоставима с допуском посадки. В этом диапазоне гидроабразив не работает по принципу, а лазер ограничен шириной и конусностью реза. Остаётся электроэрозия.
Задачи, которые мы закрываем на участке электроэрозионной резки:
- Детали из закалённого металла. Когда термообработка уже выполнена и фрезой контур не взять, проволока режет закалённую сталь так же, как сырую.
- Пуансоны, матрицы, вырубные штампы. Сопряжённая пара с зазором в сотые доли, где контур пуансона и окна матрицы должны совпасть.
- Узкие пазы и щели. Проволока Ø0,10–0,20 мм даёт рез шириной порядка двух десятых, который инструментом не сделать.
- Острые внутренние углы. Радиус в углу равен радиусу проволоки, тогда как фреза оставит радиус своего диаметра.
- Тонкостенные и хрупкие детали. Нет механического усилия, поэтому стенка не отгибается и деталь не деформируется.
- Твёрдые сплавы. Материалы, которые механической обработке почти не поддаются, режутся разрядом штатно.
- Шаблоны, копиры, кулачки, шестерни по контуру. Профиль задаётся программой и повторяется от детали к детали.
Как выбрать технологию под свою деталь
Короткая развилка, по которой мы ведём разговор при расчёте заявки.
Электроэрозионная резка подходит, когда:
- допуск по контуру в сотых долях миллиметра или жёстче;
- металл закалён или относится к труднообрабатываемым;
- нужен острый внутренний угол либо узкий паз;
- деталь тонкостенная и боится усилия прижима;
- контур рабочий, и кромка должна быть готова без доработки.
Гидроабразивная резка подходит, когда:
- толщина большая, а допуск в десятых долях устраивает;
- материал непроводящий, то есть камень, стекло, керамика, композит;
- нагрев недопустим категорически, включая отпуск закалённого слоя;
- контур внешний, несущий, и шероховатая кромка не мешает;
- нужна скорость на большом объёме раскроя.
Стоит вернуться к лазеру, когда толщина в пределах наших возможностей, то есть до 25 мм по чёрному металлу, 16 мм по нержавейке и 12 мм по алюминию, а допуск в десятых долях достаточен. Лазер в этом диапазоне быстрее и дешевле обеих технологий, и предлагать вместо него электроэрозию было бы странно.
Что указать в заявке
- Чертёж в DXF, DWG, STEP или PDF. Для электроэрозии контур нужен в цифре, программа пишется по геометрии.
- Материал и состояние поставки. Отдельно укажите, закалена ли деталь, потому что это и есть главный довод в пользу электроэрозии.
- Толщина и габарит заготовки. У нас высота реза до 700 мм, перемещение 800×630 мм, масса до 1000 кг.
- Допуск по критичным размерам. Не на весь контур, а на те участки, что работают в сопряжении.
- Количество деталей. Программа сохраняется, и повторная партия выходит дешевле.
- Назначение контура. Рабочий он или внешний, от этого зависит, нужна ли доработка кромки и какая технология выгоднее по итогу.
Итог сводится к одной фразе. Гидроабразив берёт толщину, скорость и любые материалы, электроэрозия берёт точность и твёрдость. Если в вашей детали критична сотая доля миллиметра, закалённый металл или острый внутренний угол, присылайте чертёж, посчитаем по нашему участку. Если задача про толстый лист и допуск в десятых, скажем это прямо и подскажем маршрут, даже когда он ведёт не к нам.