Когда заказчик присылает чертёж, он почти никогда не указывает, на каком станке делать деталь. И правильно, потому что это наша задача. Но решение, пойдёт деталь на станок с ЧПУ или на универсальный, меняет и срок, и цену, и достижимый допуск, причём не всегда в одну сторону. Единичный кронштейн иногда дешевле выточить вручную, а партия из тридцати таких же почти всегда дешевле на ЧПУ.
Ниже разбираем, что такое металлообработка ЧПУ по сути, в чём она реально отличается от обычной, где граница выгоды проходит по количеству деталей, и что при этом делает оператор. Мы выполняем токарные и фрезерные работы и на станках с ЧПУ, и на универсальных, поэтому сравниваем не по брошюрам, а по тому, что выходит из нашего цеха.
Что такое металлообработка на станках с ЧПУ
Металлообработка на станках с ЧПУ, это обработка, при которой траекторию инструмента задаёт управляющая программа, а не руки оператора у маховиков. ЧПУ расшифровывается как числовое программное управление. Станок получает текст программы, где координаты перемещений, обороты шпинделя и подачи описаны числами, и воспроизводит их столько раз, сколько нужно, без отклонений от записанного.
Принципиальная разница с универсальным станком лежит именно здесь, а не в точности как таковой. На универсальном токарном станке опытный токарь выходит на допуск ±0,01 мм, и выходит надёжно. Но каждую следующую деталь он снова выставляет по лимбу и снова промеряет. Станок с ЧПУ повторяет готовую траекторию, и десятая деталь в партии выходит такой же, как первая, потому что программа не устаёт и не отвлекается.
Отсюда простая формулировка, которую мы используем в разговоре с заказчиком. Универсальный станок хорош, когда деталь одна и геометрия простая. ЧПУ выигрывает там, где деталей много либо геометрия такая, что вручную её не пройти.
Чем металлообработка ЧПУ отличается от обычной, по пунктам
Параметр | Универсальный станок | Станок с ЧПУ |
|---|---|---|
Повторяемость в партии | Каждая деталь выставляется заново | Программа воспроизводит траекторию без отклонений |
Сложная геометрия | Ограничена тем, что оператор ведёт руками | Любая траектория, описанная в программе |
Подготовка к работе | Минимальная, сразу к станку | Нужна программа и первая деталь с проверкой |
Выгода на одной детали | Обычно выше | Съедается подготовкой программы |
Выгода на партии | Растёт линейно с количеством | Подготовка делится на все детали партии |
Участие человека | Непрерывное, всё время обработки | Наладка, контроль, замеры по ходу |
Обработка за одну установку | Переставлять деталь приходится чаще | Несколько поверхностей за один зажим |
Главный пункт в этой таблице четвёртый и пятый. Подготовка программы, это разовая работа, и на единичной детали она ложится на неё целиком, а на партии из пятидесяти делится на пятьдесят. Поэтому вопрос «дороже или дешевле ЧПУ» не имеет ответа без количества деталей в заявке. По нашей практике заказы на металлообработку ЧПУ делятся на две неравные группы, то есть серии от десятка деталей, где программа окупается сразу, и единичные детали сложной геометрии, где платят не за повторяемость, а за саму возможность получить такой контур.
Второй по важности пункт, это обработка за одну установку. Каждый новый зажим детали вносит погрешность базирования, и чем больше переустановок, тем хуже взаимное расположение поверхностей. На обрабатывающем центре мы проходим несколько поверхностей за один зажим, и соосность с перпендикулярностью получаются точнее не из-за точности станка, а из-за того, что деталь не трогали.
Токарная металлообработка с ЧПУ
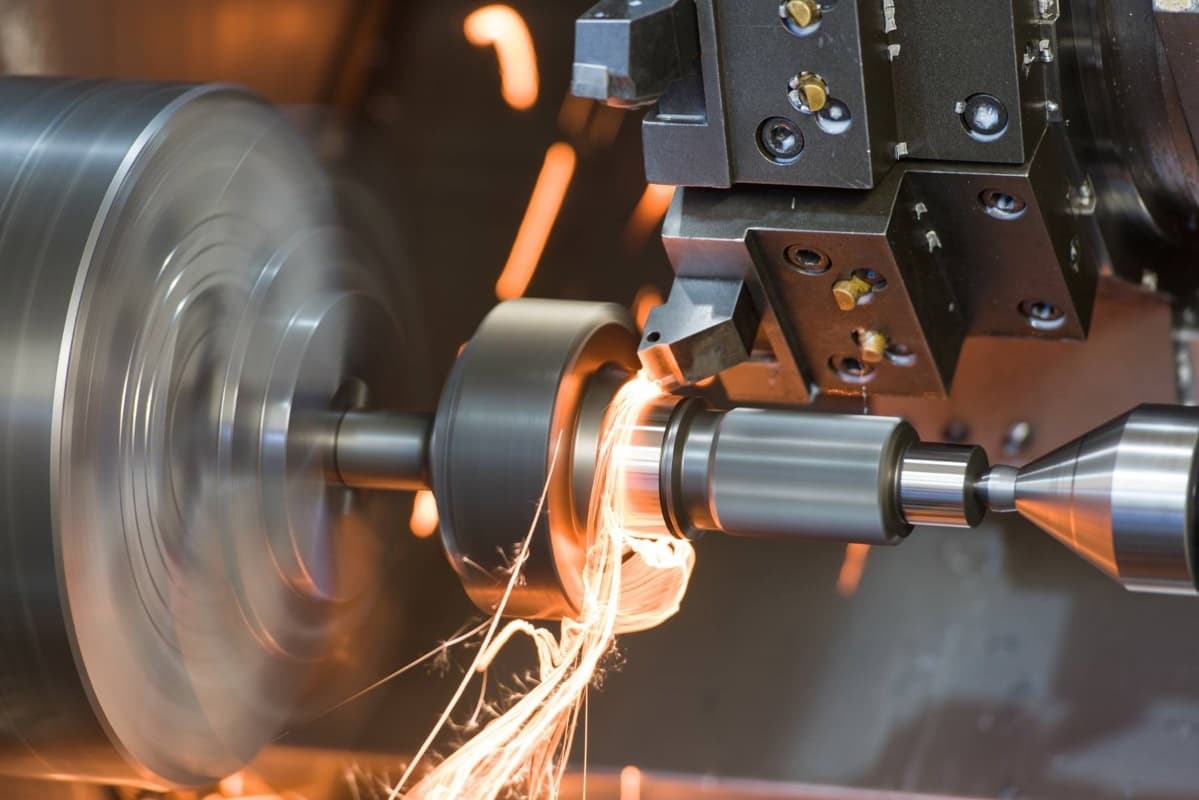
Токарная обработка с ЧПУ работает по телам вращения, то есть по валам, осям, втулкам, фланцам, штуцерам, стаканам. Программа ведёт резец по контуру, и сложный профиль с галтелями, конусами и канавками получается так же буднично, как простой цилиндр, потому что станку безразлична кривизна траектории.
Где разница с универсальным токарным видна сразу. Наружная резьба нетипового шага, точный конус, фасонный профиль по радиусу, серия ступенчатых валов с одинаковыми размерами. В нашем парке токарные работы с ЧПУ закрывает FABTEC CK560B/2000 с системой Siemens 808D, РМЦ 2000 мм, диаметром над станиной Ø560 мм и оборотами шпинделя до 1600 об/мин. Длинный вал проходит на нём целиком, без перехвата.
При этом часть токарных задач мы по-прежнему держим на универсальных станках, и это не отставание, а расчёт. Проточить одну втулку по готовому образцу, подрезать торец, снять фаску, восстановить посадочное место на ремонтной детали, всё это быстрее сделать на универсале, пока для ЧПУ писалась бы программа. Для таких работ у нас стоит токарно-винторезный STALEX C6266A/3000 с РМЦ 3000 мм.
Фрезерная металлообработка с ЧПУ
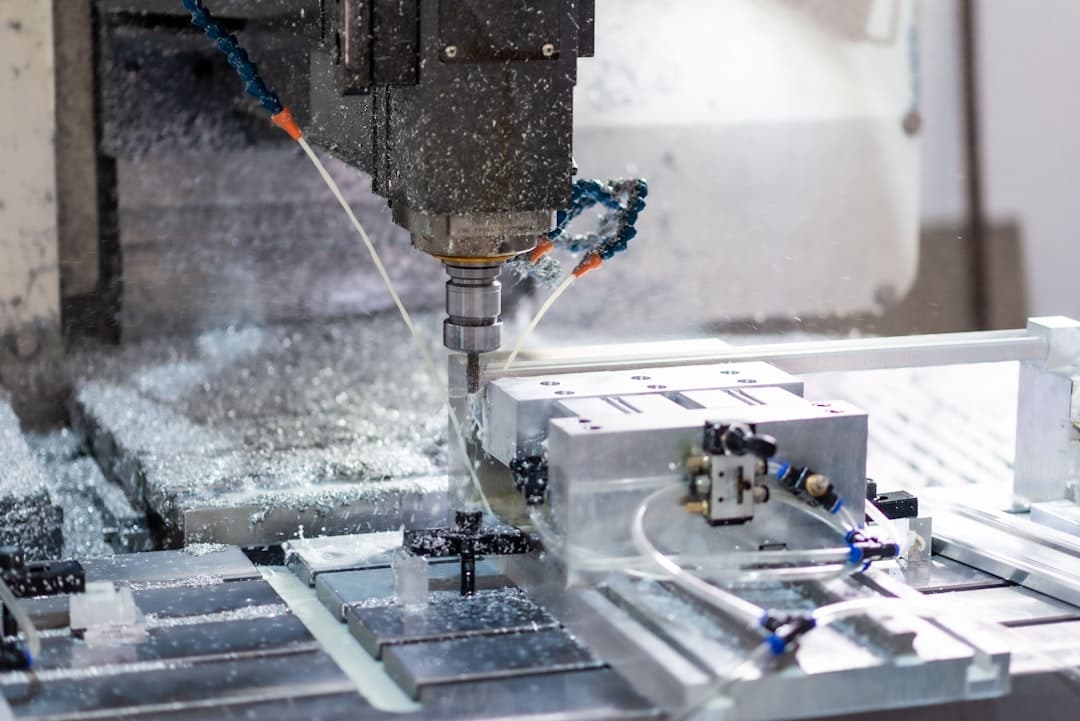
Фрезерная обработка с ЧПУ идёт по корпусным и плоским деталям, то есть по плитам, кронштейнам, корпусам, крышкам, панелям, прижимам. Здесь преимущество ЧПУ проявляется резче, чем в токарной группе, потому что фрезерная траектория двумерная или трёхмерная, и провести её вручную по сложному контуру физически трудно.
Задачи, которые без ЧПУ практически не решаются. Карман со скруглёнными углами по заданному радиусу, массив отверстий с точным межцентровым расстоянием, контур по дуге, гравировка, зубчатый венец концевой фрезой, пазы под шпонку с выдержанной глубиной по всей длине. Основную нагрузку у нас несёт вертикальный обрабатывающий центр VMC1270 со столом 1300×700 мм, ходами 1200×700×700 мм, оборотами шпинделя до 12 000 об/мин, точностью ±0,0075 мм и допустимой нагрузкой на стол 1200 кг. Для меньших деталей работает фрезерный CUTTER CH PRO TG 09258 со столом 600×800 мм и точностью ±0,01 мм.
Отдельно стоит проволочная электроэрозия IRONMAC DK7763, тоже с программным управлением. Она режет по контуру уже закалённый металл, где фреза не берёт, с высотой реза до 700 мм, проволокой Ø0,10–0,20 мм и шероховатостью Ra не хуже 2,5 мкм. Для твёрдых сплавов и закалённых деталей это единственный способ получить точный контур.
Оператор ЧПУ в металлообработке, чем он занят
Распространённое заблуждение, что станок с ЧПУ работает сам, а оператор только нажимает кнопку. Если бы это было так, детали выходили бы бракованными партиями, а не поштучно.
Что оператор ЧПУ в металлообработке делает на самом деле. Он читает чертёж и решает, за сколько установок деталь пройдёт обработку и как её базировать. Подбирает инструмент и назначает режимы резания под конкретный материал, потому что алюминий, нержавейка и титан ведут себя под фрезой по-разному. Выставляет нули заготовки и привязки инструмента, а ошибка здесь губит деталь целиком. Запускает первую деталь, промеряет её и корректирует программу по факту, поскольку расчётная траектория и реальный съём металла расходятся из-за упругости системы и износа кромки. Дальше по ходу партии он контролирует размеры, следит за стружкой и состоянием инструмента и меняет кромку до того, как она начнёт гнать размер.
Иными словами, программа отвечает за повторяемость, а человек за правильность. Квалификация оператора в металлообработке с ЧПУ не исчезает, она переезжает из работы маховиками в наладку и технологические решения. Поэтому мы не обещаем, что ЧПУ автоматически означает лучшее качество, качество означает наладку и контроль, а ЧПУ означает, что результат наладки воспроизводится без потерь.
Когда выгоднее ЧПУ, а когда универсальный станок
Практическая развилка, по которой мы принимаем решение при расчёте заявки.
Берём ЧПУ, когда:
- деталей в партии больше нескольких штук, и они одинаковые;
- геометрия содержит дуги, фасонные профили, карманы, массивы отверстий;
- нужна жёсткая повторяемость размеров по всей партии;
- важно взаимное расположение поверхностей, и его надёжнее получить за одну установку;
- деталь закалённая или из труднообрабатываемого материала, тогда идёт электроэрозия;
- заказ повторится, и программа останется у нас для следующего запуска.
Берём универсальный станок, когда:
- деталь единичная и по геометрии простая, то есть цилиндр, втулка, фланец, пластина;
- работа ремонтная, по месту, с подгонкой под ответную деталь узла;
- чертежа нет, а есть образец, и размеры снимаются по ходу;
- нужно срочно, за часы, и время на программу дороже выигрыша от неё;
- требуется ручная доводка посадочного места в размер.
Последний пункт стоит пояснить, потому что он честнее любого обещания. Круглошлифовального и плоскошлифовального станков у нас нет, станочную шлифовку мы не делаем. Доводку посадочных мест в размер выполняем ручной шлифовкой, и для валов, штоков и шпинделей после закалки это рабочая практика, но допуск по шлифовке и Ra по шлифованной поверхности мы не заявляем.
Что указать в заявке, чтобы расчёт пришёл сразу
Для металлообработки ЧПУ набор исходных данных немного шире, чем для универсального станка, потому что программу пишут по цифрам, а не по образцу на глаз.
- Количество деталей. Главный параметр выбора между ЧПУ и универсалом, и без него расчёт приблизительный.
- Чертёж в DXF, DWG, STEP или PDF. Для ЧПУ модель или чертёж нужны, по фото программу не написать. Если документации нет, мы снимем размеры с образца и подготовим чертёж сами.
- Материал и марка. От неё зависят режимы и машинное время, а значит и цена.
- Допуски по критичным размерам. Не на все размеры подряд, а на те, что работают в посадке. Жёсткий допуск на свободном размере просто добавляет к счёту.
- Повторится ли заказ. Если да, программа сохраняется, и повторная партия выходит дешевле первой.
- Срок. Если нужно за часы, мы сразу скажем, что разумнее универсальный станок.
Итог короткий. Металлообработка ЧПУ, это не более качественная обработка, а воспроизводимая. Она окупается количеством и сложностью, а на единичной простой детали чаще проигрывает универсальному станку по срокам и цене. Пришлите чертёж и количество, и мы посчитаем оба варианта, чтобы выбор был виден цифрами, а не словами.