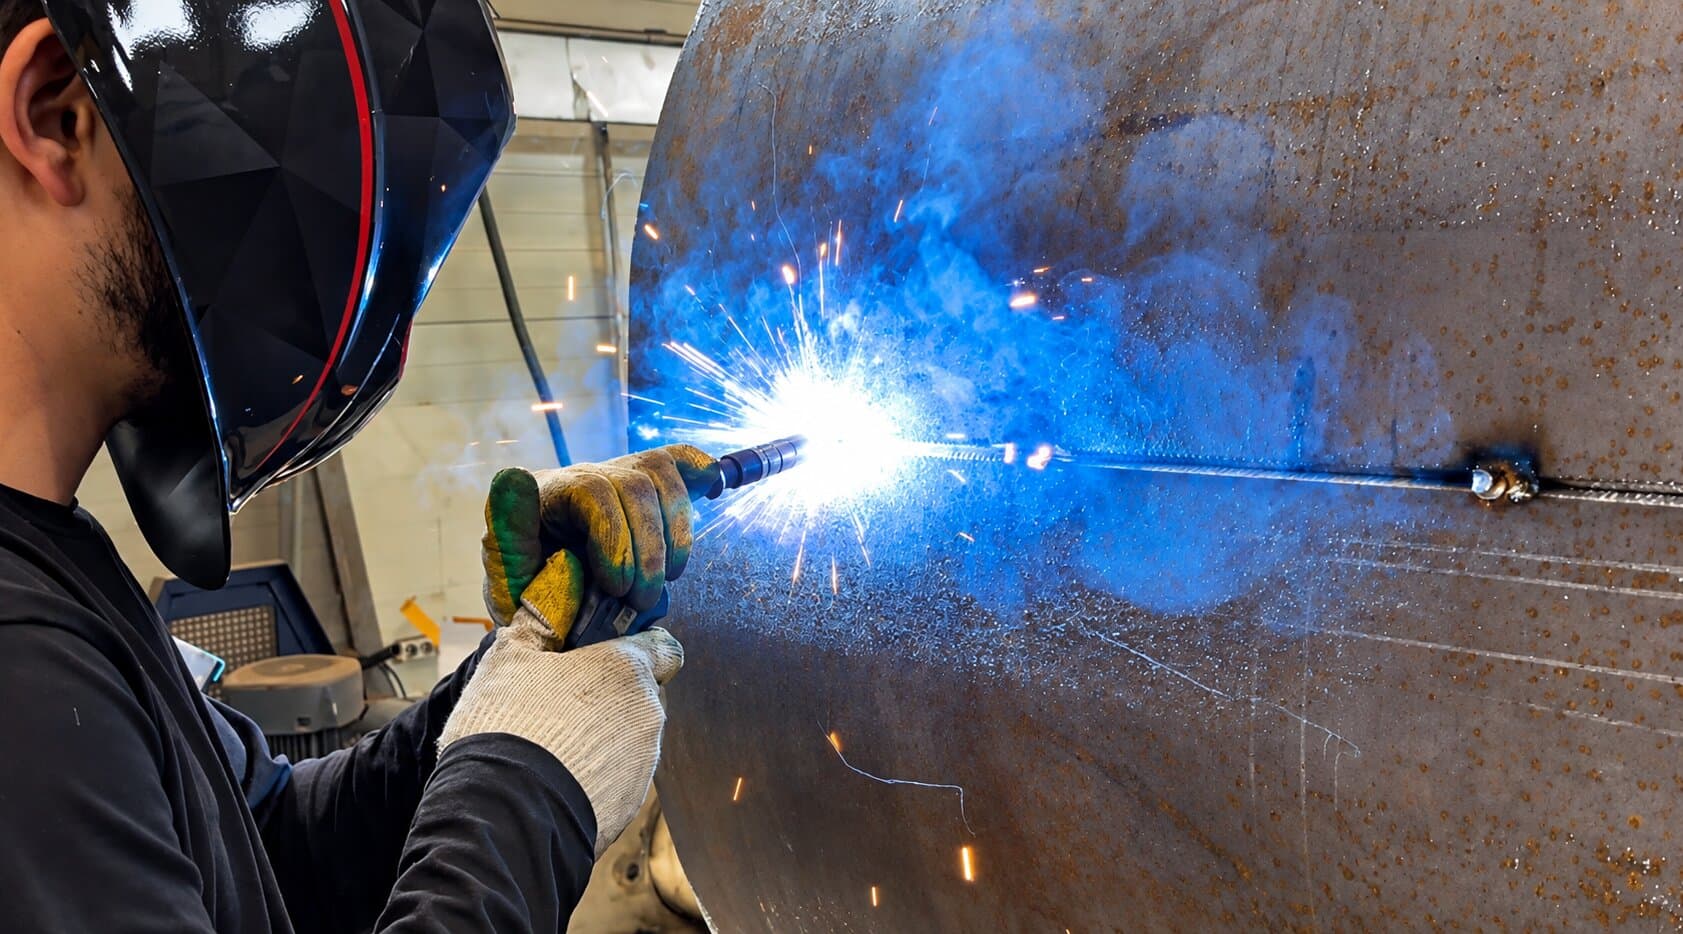
Заявка на сварочные работы чаще всего приходит к нам без указания способа соединения. Написано «сварить рамку» или «приварить фланец к патрубку», а каким методом, решает уже наш технолог. Это нормальное распределение ответственности, потому что метод определяется не желанием заказчика, а металлом, толщиной стенки, требованиями к герметичности и тем, будет ли шов виден в готовом изделии. Проблема возникает в обратной ситуации, когда метод в заявке указан, но указан по привычке, и деталь из-за этого либо прожигается, либо обходится в полтора раза дороже необходимого.
Ниже разбираем, какие методы сварки существуют, чем они различаются физически, под какие металлы и толщины каждый подходит, и какие методы контроля качества сварки подтверждают результат. Мы принимаем заявки на сварочные работы на заказ от предприятий Москвы и Московской области, и дальше показываем этот выбор так, как он выглядит у нас на производстве.
Что такое метод сварки и как методы классифицированы по ГОСТ
Метод сварки, это способ ввода энергии в зону соединения, за счёт которой кромки деталей образуют единое целое. Классификацию задаёт метод сварки ГОСТ 19521-74 «Сварка металлов. Классификация», и он делит все существующие способы на три класса по виду используемой энергии.
Термический класс. Соединение идёт плавлением за счёт тепловой энергии, давление не применяется. Сюда попадают дуговая, газовая, электрошлаковая, электронно-лучевая и лазерная сварка.
Термомеханический класс. Используются и тепло, и давление одновременно. Это контактная сварка во всех разновидностях, точечная, роликовая, стыковая, а также газопрессовая и диффузионная.
Механический класс. Работает только механическая энергия и давление, без внешнего нагрева. Это методы механической сварки, то есть холодная сварка, ультразвуковая, сварка трением и взрывом.
Дальше внутри класса стандарт выделяет подкласс по виду вводимой энергии и собственно метод по виду нагрева или механического воздействия. Практический смысл этой иерархии простой. Если деталь нельзя нагревать целиком, выбор сужается до методов с локальным вводом тепла или до механического класса. Если металл не допускает расплавления из-за выгорания легирующих элементов, термический класс отпадает.
Для заказчика из этой классификации важен один вывод. Методы сварки металла не взаимозаменяемы, и замена одного на другой меняет и геометрию шва, и зону термического влияния, и поведение детали под нагрузкой.
Дуговые методы сварки, основа большинства заказов
Дуговые методы сварки покрывают большую часть промышленных задач, потому что электрическая дуга даёт достаточную для плавления стали температуру при относительно простом оборудовании. Внутри группы различают несколько способов.
Метод ручной дуговой сварки покрытым электродом
Метод ручной дуговой сварки, обозначаемый в международной практике MMA, использует плавящийся электрод с обмазкой. Обмазка при горении образует шлак и газовую защиту, поэтому дополнительный газ не требуется. Это главное достоинство, то есть работа на открытом воздухе, на ветру, в стеснённом пространстве и без подвода баллонов.
Ограничения тоже прямые. Производительность низкая, поскольку электрод приходится менять каждые несколько десятков сантиметров шва. Шлак нужно удалять после каждого прохода, иначе получаются шлаковые включения. Качество шва заметно зависит от квалификации сварщика. Методы ручной сварки остаются незаменимыми для монтажа на объекте и ремонта крупных конструкций, но в цеховом производстве единичных деталей мы применяем их реже, чем полуавтоматические.
MIG и MAG, полуавтоматическая сварка в среде газа
Проволока подаётся в зону дуги автоматически, защита идёт инертным газом в случае MIG или активным, обычно углекислотой либо смесью, в случае MAG. Непрерывная подача проволоки убирает главный тормоз ручной сварки, и производительность вырастает в разы.
Это рабочая лошадка по чёрному металлу. Конструкционная сталь толщиной от 1,5 мм и выше, рамы, каркасы, кронштейны, обвязка, подварка косынок. Алюминий тоже сваривается MIG, импульсным режимом и на инертном газе. У нас этот метод закрывает полуавтомат EVOSPARK EVOMIG 500 SYNERGIC PULSE W с диапазоном сварочного тока 3–500 А, работающий как в режиме MIG и MAG, так и в TIG.
TIG, аргонодуговая сварка неплавящимся электродом
Дуга горит между вольфрамовым электродом и деталью в среде аргона, присадочный материал подаётся вручную отдельным прутком. Сварщик управляет током и подачей присадки независимо, и именно поэтому TIG даёт самый аккуратный и чистый шов из дуговых методов.
Применение определяется этой точностью. Нержавеющая сталь, где важно отсутствие окисления и цветов побежалости. Тонкостенные детали от 0,5 мм, где полуавтомат прожжёт металл. Цветные металлы и титан. Ответственные корневые проходы в многопроходном шве. Платить за это приходится скоростью, потому что TIG в несколько раз медленнее полуавтомата при той же длине шва. Мы применяем его там, где шов виден в изделии или должен держать давление. Для таких работ в нашем парке стоит Fronius TransTig 2200 австрийского производства с напряжением холостого хода 93 В.
Метод сварки алюминия, почему он стоит отдельно
Метод сварки алюминия выделяют в отдельный разговор не из-за капризности металла, а из-за конкретной физической причины. Поверхность алюминия всегда покрыта оксидной плёнкой Al₂O₃, и температура плавления этой плёнки около 2044 °C, тогда как сам алюминий плавится при 660 °C. То есть плёнка остаётся твёрдой, когда металл под ней уже жидкий, и капли расплава не сливаются в единый шов, а остаются разделёнными тугоплавкой коркой.
Решается это переменным током при TIG. В полупериод обратной полярности идёт катодное распыление, которое разрушает оксидную плёнку на кромках, а в полупериод прямой полярности металл получает основной нагрев и вольфрамовый электрод остывает. Аргон при этом защищает ванну от кислорода воздуха, иначе плёнка нарастает заново быстрее, чем сварщик ведёт шов.
Вторая группа сложностей связана со свойствами самого металла. Алюминий в расплаве очень текуч, поэтому при сварке без подкладки легко получить прожог и провал вместо шва. Он растворяет водород, который при остывании даёт поры. Литейная усадка у него высокая, и усадочные напряжения приводят к горячим трещинам по границам зёрен. Отсюда практическое следствие для заявки. Если деталь алюминиевая, стоит сразу указать сплав, а не просто «алюминий», поскольку поведение свариваемости у литейных и деформируемых сплавов разное.
Методы газовой сварки, где они ещё работают
Методы газовой сварки используют тепло пламени горючего газа в кислороде, чаще всего ацетилена. Температура пламени ниже дуговой, нагрев идёт шире и мягче, расплавленная ванна остывает медленнее.
Для современного цехового производства это скорее узкий инструмент, чем основной метод. Газовая сварка сохраняет смысл на тонкостенных трубах малого диаметра, на цветных металлах при ремонте, на чугуне, где медленный нагрев и медленное остывание как раз и нужны, чтобы избежать трещин. Также газовое пламя идёт на нагрев, правку и подогрев перед сваркой другими методами. Главный минус газового метода, это широкая зона термического влияния, то есть большее поведение детали и больший отпуск металла вокруг шва, чем у дуги или лазера.
Сварка методом пайки формально сваркой не является, и путать их не стоит. При пайке основной металл не плавится, соединение образует припой с более низкой температурой плавления, который затекает в зазор за счёт капиллярного эффекта. Прочность такого соединения определяется припоем и площадью перекрытия, а не прочностью основного металла. Применяют пайку там, где нагрев детали до расплавления недопустим, например на тонкостенных трубках теплообменников и разнородных парах металлов.
Сварка методом лазерной технологии
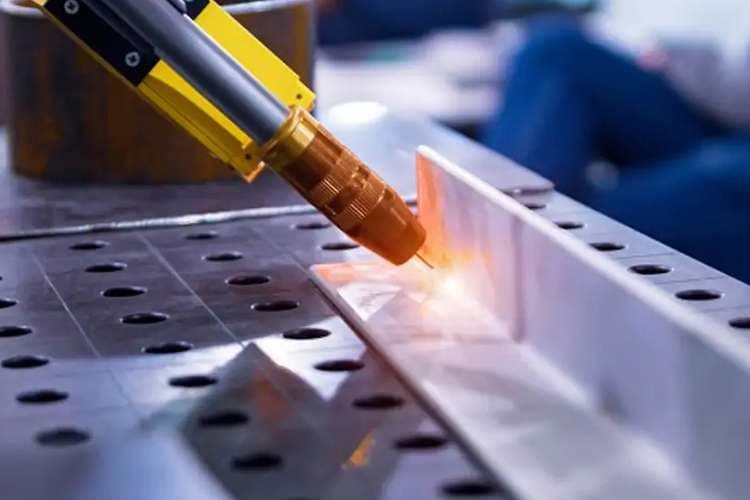
Сварка методом лазерной обработки сосредотачивает энергию в пятне диаметром порядка десятых долей миллиметра. Следствия вытекают одно из другого. Узкий и глубокий шов, минимальная зона термического влияния, почти отсутствующие деформации детали, высокая скорость прохода.
Практическая выгода проявляется на деталях, которые после обычной сварки пришлось бы править или дорабатывать по размеру. Лазер сохраняет геометрию, и это особенно важно для тонкого листа, где от обычной дуги лист ведёт волной. Для высокоточных соединений у нас работает аппарат лазерной сварки FABTEC KY-W-HW2000-C мощностью 2 кВт по металлу толщиной до 7 мм, с водяным охлаждением и тремя режимами, сварка, резка и очистка на одной установке.
Ограничения у метода есть. Требуется точная подгонка кромок, потому что зазор лазеру заполнять нечем при сварке без присадки. Оборудование дороже дугового, и на простом шве по толстому прокату выигрыша не даст.
Автоматические методы сварки и контактная группа
Автоматические методы сварки отличаются от ручных и полуавтоматических тем, что перемещение по шву выполняет механизм, а не сварщик. Выгода проявляется на повторяющихся однотипных швах, то есть на прямых продольных швах, на кольцевых швах обечаек, на серийных деталях. Шов получается стабильным по всей длине, поскольку скорость и ток не плавают от усталости оператора.
У нас такую задачу закрывает машина сварки продольных швов SCHNELLDORFER ELENA с рабочей длиной 1300 мм по металлу толщиной 0,3–10 мм. Мы ведём на ней продольный шов обечайки после вальцовки, когда шов надо пройти по всей длине без прихваток.
Контактная сварка относится к термомеханическому классу, где тепло создаётся сопротивлением металла проходящему току, а соединение завершает давление электродов.
Точечная сварка. Соединение формируется отдельными точками в месте сжатия электродов. Применяем её по листовым материалам, там где не нужна герметичность, а нужна прочность и скорость. Наша машина Tecna 4507ne мощностью 16 кВт с вылетом электродов 230–550 мм позволяет достать точку в глубине уже частично собранного узла, что для корпусных сборок решает вопрос доступа.
Роликовая сварка. Электроды выполнены в виде вращающихся роликов, точки идут с перекрытием и образуют непрерывный герметичный шов. Это метод шва сварки для тонкой нержавейки, где нужна именно плотность соединения. Наша машина MRT AP-VENT работает по заготовкам диаметром 80–1000 мм, по нержавейке толщиной 0,3–1,0 мм, со скоростью сварки 1–8 м/мин.
Конденсаторная сварка. Энергия накапливается в конденсаторах и разряжается за миллисекунды, поэтому нагрев детали практически отсутствует. Применяем её для приварки шпилек и крепёжных элементов к тонкому листу без деформации лицевой поверхности. Установка HRUSCHKA C130 с ёмкостью 132 000 мкФ приваривает у нас шпильки М3–М10 к листу от 0,5 мм.
Какие методы сварки выбрать под металл и толщину
Сводная таблица отвечает на вопрос, какие методы сварки мы выбираем под конкретную задачу, без разбора физики каждого.
Задача | Метод | Почему |
|---|---|---|
Рама, каркас из чёрного металла от 1,5 мм | MIG/MAG | Производительность, доступность, достаточная прочность |
Нержавейка, пищевое и химическое оборудование | TIG | Чистый шов без окисления, контроль ванны |
Лист 0,5–1,5 мм, где дуга прожигает | TIG или лазерная | Малый ввод тепла |
Алюминий и его сплавы | TIG на переменном токе, MIG импульсный | Разрушение оксидной плёнки |
Тонкий лист без деформации, точная геометрия | Лазерная | Минимальная зона термического влияния |
Листовые сборки, прочность без герметичности | Точечная | Скорость, нет расходников по проволоке |
Герметичный шов по тонкой нержавейке | Роликовая | Непрерывное перекрытие точек |
Шпильки и крепёж к тонкому листу | Конденсаторная | Нагрев за миллисекунды, лицевая сторона цела |
Длинный продольный или кольцевой шов, серия | Автоматическая | Стабильность параметров по всей длине |
Монтаж на объекте, ремонт в поле | Ручная дуговая | Автономность, не нужен газ |
Чугун, разнородные пары, недопустим нагрев | Газовая или пайка | Мягкий нагрев либо отсутствие расплавления основы |
Стык, тавр и нахлёст, как тип соединения влияет на метод
Соединение методом сварки описывается не только методом, но и типом стыка, и эти два параметра связаны. Стык сварка методом встык предполагает, что кромки лежат в одной плоскости и шов работает всем сечением. Это самое прочное и самое требовательное к подготовке соединение, поскольку зазор и притупление кромок надо выдержать по всей длине. При толщине выше нескольких миллиметров кромки разделывают под углом, чтобы дуга или присадка дошли до корня.
Тавровое соединение, где одна деталь приварена к плоскости другой под углом, даёт угловой шов и не требует разделки при умеренных толщинах. Нахлёсточное соединение проще всего по подготовке, но хуже работает на отрыв и допускает щелевую коррозию в зазоре между листами. Контактные методы, точечная и роликовая, работают именно по нахлёсту, это их конструктивное свойство.
Практический вывод для заявки простой. Если в чертеже тип соединения задан, он диктует метод, и мы работаем по чертежу. Если чертежа нет и нужно только, чтобы узел держал нагрузку, то разумнее описать условия работы, а тип стыка и метод наш технолог назначит сам, зачастую выбрав более дешёвый вариант.
Методы контроля качества сварки
Методы контроля сварки устанавливает ГОСТ 3242-79 «Соединения сварные. Методы контроля качества», который распространяется на способы сварки по ГОСТ 19521-74. Выбор конкретного метода или их набора определяется требованиями к соединению в технической документации на конструкцию, а не универсальным правилом. Качество шва по допустимым дефектам мы выдерживаем по ISO 5817 класс B, это наиболее строгий из трёх классов стандарта.
Визуальный и измерительный контроль. Единственный метод, который не бывает выборочным, ему подлежат все выполненные соединения. Выявляет наружные трещины, подрезы, непровары по кромке, наплывы, незаваренные кратеры, отклонения геометрии шва. Шов и прилегающий металл перед осмотром очищают от шлака и брызг, иначе дефект под шлаком не виден.
Капиллярный контроль. Проникающая жидкость затекает в поверхностный дефект, затем проявитель вытягивает её обратно и дефект становится видимым. Находит трещины, не различимые глазом. Требования к методу изложены в ГОСТ 18442.
Магнитопорошковый контроль. Применим по ферромагнитным материалам, выявляет поверхностные и подповерхностные дефекты по искажению магнитного поля.
Ультразвуковой контроль. Волна проходит через металл, отражается от границ и от внутренних несплошностей, дефектоскоп показывает отражение. Основной метод для внутренних дефектов в толстом металле.
Радиографический контроль. Просвечивание рентгеном или гамма-излучением, дефекты фиксируются на снимке. Регламентирован ГОСТ 7512-82. Даёт документальное изображение шва, что ценно для ответственных конструкций.
Контроль на герметичность. Опрессовка, пневмоиспытание, керосиновая проба. Проверяет не наличие дефекта, а работоспособность соединения под давлением, то есть то, ради чего герметичный шов и делался.
Для стыковых соединений ультразвуковой и радиографический методы проверки сварки могут быть заменены другими методами неразрушающего контроля по согласованию с разработчиком проектной документации, если применение основных невозможно или неэффективно по конструкции соединения. Швы, недоступные для ультразвука и радиографии, а также швы по сталям, склонным к образованию трещин, контролируют капиллярным или магнитопорошковым методом.
Скажем прямо о разделении ответственности, чтобы не возникло ложных ожиданий. Инструментальная дефектоскопия, то есть ультразвуковой, магнитопорошковый, капиллярный и радиографический контроль, выполняется аттестованными лабораториями неразрушающего контроля, которые и выдают протокол. Своей лаборатории НК у нас нет, заключений о внутренних дефектах и протоколов мы не выдаём. На месте мы делаем визуальный и измерительный контроль каждого шва и испытываем сварные соединения на герметичность для фланцев и патрубков. Если по вашей конструкции требуется протокол НК, скажите об этом в заявке заранее, и мы заложим контроль в маршрут отдельной позицией.
Методы сварки труб и особенности кольцевого шва
Методы сварки труб выделяются из общего разговора геометрией шва. Кольцевой шов приходится вести по замкнутому контуру, и сварщик по ходу прохода меняет положение относительно детали, если труба неподвижна. Отсюда требование к методу, он должен стабильно работать в разных пространственных положениях.
Для ответственных трубопроводов мы комбинируем методы. Корневой проход ведём TIG, поскольку он даёт чистый и контролируемый корень без непроваров и без шлака внутри трубы. Заполняющие и облицовочный проходы идут полуавтоматом или ручной дуговой по производительности. На тонкостенных трубах малого диаметра используем TIG на всю толщину в один проход.
Отдельная задача, это приварка фланца или патрубка к трубе. Здесь важен не столько метод, сколько перпендикулярность фланца к оси и отсутствие поводки от нагрева, потому что перекос в полградуса на фланце даёт течь по прокладке независимо от качества самого шва. На таких узлах мы контролируем геометрию после сварки не менее тщательно, чем сам шов, и проверяем соединение на герметичность.
Методы сварки трещин при ремонте конструкции
Методы сварки трещин относятся к ремонтным работам, и технология здесь отличается от сварки новой конструкции, потому что металл уже имеет историю нагружения.
Последовательность состоит из четырёх шагов. Сначала трещину и прилегающий участок очищаем от загрязнений и ржавчины, иначе границы дефекта не видны. Затем концы трещины засверливаем сверлом малого диаметра, чтобы остановить её дальнейшее распространение. Потом трещину разделываем, то есть вышлифовываем канавку под углом по всей длине, при малой толщине металла разделка может не потребоваться. И последним шагом ведём заварку, начиная от засверленных концов.
Параметры разделки и засверливания задаются технологической документацией на конкретную конструкцию, и в разных отраслевых нормах они различаются. Предварительный подогрев и его температура зависят от марки стали и толщины, для низколегированных и склонных к подкалке сталей он обязателен.
Главное ограничение ремонтной сварки не технологическое, а логическое. Трещина, это следствие, а не причина. Если она появилась от усталости, от концентратора напряжений в конструкции или от систематической перегрузки узла, заварка вернёт узел в работу на время, и трещина придёт снова, обычно рядом с заваренной. Поэтому при повторной трещине в том же месте разумнее поменять конструкцию узла или изготовить деталь заново, чем заваривать третий раз. Мы говорим об этом прямо, потому что такой разговор экономит обеим сторонам деньги.
Современные методы сварки и методы сварки конструкции
Современные методы сварки развиваются в двух направлениях, и оба связаны с управлением теплом. Первое, это концентрация энергии в малом пятне, то есть лазерная и электронно-лучевая сварка, где зона термического влияния сведена к минимуму и деталь после шва сохраняет геометрию. Второе, это точное управление формой импульса тока в дуговых методах, что даёт стабильный перенос капли и позволяет сваривать тонкий металл полуавтоматом там, где раньше требовался TIG. Импульсные режимы в современных полуавтоматах, это именно про это.
Для методов сварки конструкции, то есть крупных сборных изделий из нескольких десятков деталей, выбор метода решает не только прочность шва. Решает порядок наложения швов и суммарные деформации. Конструкция из листа и профиля после сварки ведёт себя как единое целое, и напряжения от каждого шва складываются. Поэтому на сборках мы идём прихватками с промежуточным контролем геометрии, разносим швы по порядку наложения, а при необходимости правим изделие после сварки.
Практически это означает, что для крупной сборки метод с меньшим вводом тепла часто выгоднее даже при более высокой стоимости погонного метра шва, поскольку экономит на правке и на подгонке в конце. Расчёт по стоимости одного шва здесь даёт неверный ответ, считать надо по трудоёмкости всей сборки.
Что указать в заявке на сварочные работы
Короткий практический список того, что мы спрашиваем при расчёте. Если эти пункты есть сразу, расчёт идёт без уточняющих звонков.
- Металл и марка либо сплав. «Нержавейка» и «алюминий» это группы, внутри них свариваемость различается.
- Толщина металла в месте шва. От неё зависит и метод, и число проходов, и необходимость разделки.
- Требование по герметичности. Герметичный шов и прочный шов, это разные задачи и разная цена.
- Условия работы узла. Среда, температура, характер нагрузки, статическая или циклическая.
- Виден ли шов в готовом изделии. Если да, нужен внешний вид, а он даётся методом и временем, а не зачисткой после.
- Требуется ли протокол неразрушающего контроля. Своей лаборатории НК у нас нет, но мы заложим контроль в маршрут отдельной позицией, если скажете заранее.
- Чертёж или образец. Если тип соединения задан чертежом, работаем по чертежу. Если чертежа нет, достаточно описания условий, метод и тип стыка подберём сами.
Вывод из всего разбора получается не про методы, а про постановку задачи. Метод, это инструмент под условия, и условия знаете вы, а не мы. Описание условий работы узла обходится дешевле, чем указание метода наугад, поскольку в первом случае мы выбираем из всего набора методов, а во втором повторяем за вами чужую ошибку за ваш же счёт. Пришлите чертёж или фото узла, и мы рассчитаем стоимость и сроки.