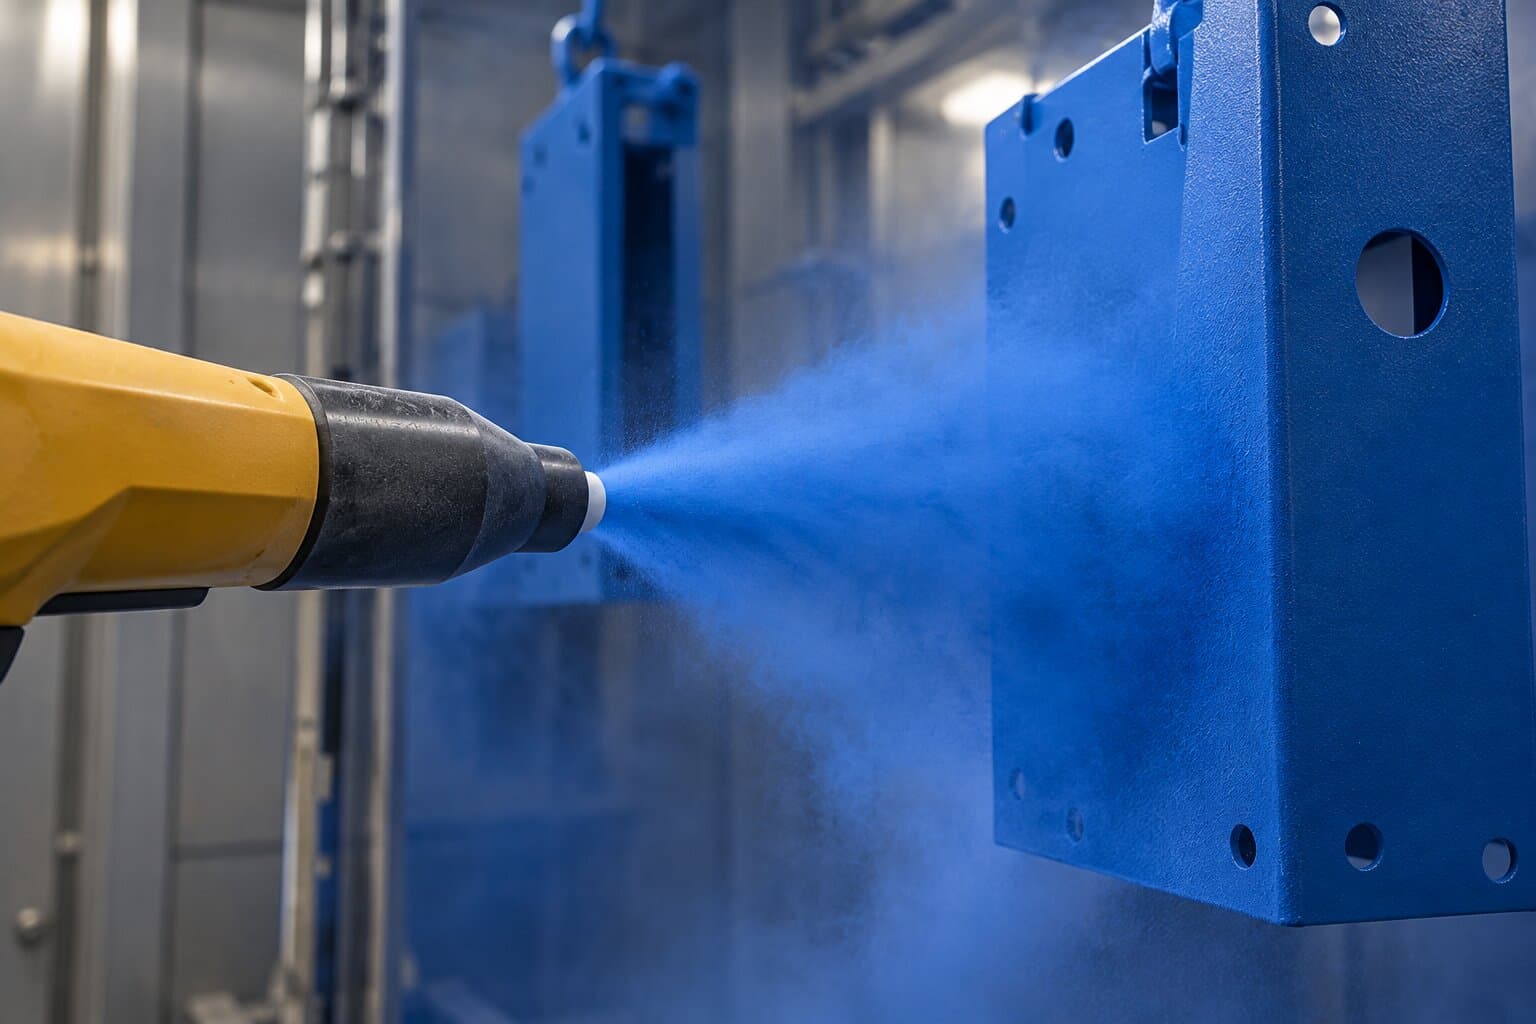
В большинстве своем, мы получаем заявки на покраску с одним параметром, цветом. Написано «покрасить рамы в RAL 7016», и дальше предполагается, что остальное наше дело. Отчасти так и есть, вид краски и режим полимеризации назначает наш технолог. Но из всех заявок на покраску именно здесь чаще всего возникает разрыв между ожиданием и результатом, потому что заказчик видит в порошковой краске цвет, а работает в ней химия смолы. Эпоксидная краска того же RAL 7016 на уличном ограждении через год теряет блеск и выцветает, и виновата в этом не покраска, а выбор вида под условия эксплуатации.
Ниже разбираем, какие виды порошковой краски существуют, чем они различаются по стойкости, как идёт нанесение и полимеризация, откуда берутся толщина и расход, и что делать с уже окрашенным изделием, если покрытие надо снять. Мы принимаем заявки на порошковую покраску металла от предприятий Москвы и Московской области, и дальше показываем этот выбор так, как он выглядит у нас на участке.
Что такое порошковая краска и чем она отличается от жидкой
Порошковая краска, это сухая смесь полимерной смолы, отвердителя, пигментов и наполнителей в виде мелкодисперсного порошка, без растворителя. В этом и заключается принципиальное отличие от жидких эмалей. У жидкой краски плёнка образуется испарением растворителя, то есть высыханием. У порошковой плёнки нет этапа высыхания вообще: порошок наносится на изделие в электростатическом поле, затем изделие нагревают, порошок оплавляется, растекается и полимеризуется, образуя сплошное покрытие. Отсюда второе название метода, полимерная покраска или полимерное окрашивание, а сам материал нередко называют полимерной порошковой краской. Полимерная порошковая краска и порошковая краска, это одно и то же, разницы в этих названиях нет.
Практическая разница из этого вытекает прямо. Жидкая краска стекает с кромок и вертикальных поверхностей, оставляя на них самый тонкий слой, а именно с кромок обычно и начинается коррозия. Порошок притягивается к заземлённой детали электростатически и ложится на кромку таким же слоем, как на плоскость. Готовое изделие после остывания можно упаковывать сразу, сушить сутками не нужно. Излишки порошка, не осевшие на деталь, собираются в камере и идут в работу повторно, поэтому фактический расход материала ниже, чем при жидком нанесении.
Ограничения тоже прямые и их стоит знать до заявки. Деталь должна помещаться в камеру и выдерживать нагрев до 180–200 °C. Изделия с подшипниками, уплотнениями, пластиковыми и резиновыми элементами красим до сборки, иначе эти элементы печь не переживут. Крупногабаритные конструкции, которые в камеру не проходят, мы красим жидкой краской безвоздушным аппаратом, там ограничений по габаритам практически нет.
Типовой техпроцесс порошковой покраски регламентирует ГОСТ 9.410-88 «Покрытия порошковые полимерные. Типовые технологические процессы», действующий с 1 июля 1990 года. Он распространяется на порошковые покрытия по металлическим и неметаллическим поверхностям и задаёт требования к операциям процесса, к безопасности и к методам контроля.
Виды порошковой краски по типу смолы
Виды порошковой краски различают по полимерной основе, и именно основа определяет, где покрытие будет работать, а где разрушится. Все промышленные порошки делятся на два больших класса. Термопластичные при нагреве просто расплавляются и застывают при остывании без химической реакции, их можно расплавить повторно. Термореактивные при нагреве проходят необратимую реакцию сшивки, после которой повторно расплавить покрытие уже нельзя. В металлообработке работают практически только термореактивные, и дальше речь о них.
Эпоксидная порошковая краска
Основа эпоксидная смола. Даёт лучшую в своём классе адгезию к металлу, высокую твёрдость и максимальную химическую стойкость, включая стойкость к щелочам, маслам и растворителям. Отлично держит удар и истирание.
Единственный, но решающий недостаток, это стойкость к ультрафиолету. Под солнцем эпоксидное покрытие желтеет, теряет блеск и меловеет, то есть поверхность становится рыхлой и пачкает руки мелом пигмента. Поэтому эпоксидные порошки применяют только внутри помещений: корпуса приборов и электрооборудования, детали станков, внутренняя оснастка, изделия под химическое воздействие.
Полиэфирная порошковая краска
Порошковая полиэфирная краска построена на полиэфирной смоле, и это основной материал для всего, что работает на улице. Полиэфирная порошковая краска занимает у нас основной объём именно по этой причине. Она обладает хорошей атмосферостойкостью и стойкостью к пожелтению при воздействии тепла и ультрафиолета, что производитель прямо указывает как назначение таких марок. Покрытие сохраняет цвет и блеск под солнцем годами.
По химической стойкости полиэфир уступает эпоксидке, по твёрдости тоже немного проигрывает. Для наружных конструкций это не критично. Ограждения, ворота, фасадные элементы, уличное оборудование, мачты и опоры, рамы и каркасы под открытым небом мы красим полиэфирными порошками.
Эпоксидно-полиэфирная краска, гибрид
Смесь эпоксидной смолы и полиэфирной смолы с концевыми карбоксильными группами, которые при отверждении сшиваются с эпоксидными. Отверждение идёт в основном при 180 °C. По механическим, химическим и антикоррозионным свойствам гибрид почти не уступает чистой эпоксидке, а при длительном нагреве и воздействии ультрафиолета желтеет заметно меньше неё.
Это самая массовая группа порошков по объёму применения, рабочий компромисс по цене и свойствам. Гибрид стоит дешевле полиэфира, красит легче, и для изделий внутри помещений с умеренным доступом света он закрывает задачу полностью. На улицу его всё равно не ставят: меньше, чем эпоксидка, но желтеет.
Полиуретановая порошковая краска
Полиуретановая основа даёт самое твёрдое и самое стойкое к истиранию покрытие с хорошей атмосферостойкостью и устойчивым глянцем. Применяется там, где покрытие работает на износ и при этом должно сохранять вид: детали, которых постоянно касаются руками, элементы, подверженные трению, изделия с высокими требованиями к внешнему виду.
Ограничение в цене, полиуретан дороже остальных групп, и в толщине: полиуретановые покрытия хуже переносят нанесение толстым слоем. Назначаем его, когда задачу не закрывает полиэфир.
Сводная таблица видов
Вид краски | Где работает | Сильная сторона | Слабое место |
|---|---|---|---|
Эпоксидная (EP) | Только внутри помещений | Химстойкость, адгезия, твёрдость | Желтеет и меловеет под УФ |
Эпоксидно-полиэфирная (EP/PE) | Внутри помещений | Цена при свойствах близких к EP | Для улицы не годится |
Полиэфирная (PE) | Улица и помещения | Стойкость к УФ и погоде | Химстойкость ниже EP |
Полиуретановая (PU) | Улица и помещения, износ | Твёрдость, истирание, глянец | Цена, хуже толстым слоем |
Практический вывод для заявки короткий. В заявке на покраску вид краски указывать не обязательно, достаточно написать одну строку, изделие работает на улице или в помещении. Этого хватает, чтобы мы не поставили эпоксидку на уличное ограждение. Если есть химическое воздействие, контакт с маслом, реагентами или мойка агрессивными составами, это тоже стоит упомянуть, потому что тогда выбор меняется в обратную сторону.
Цвета порошковой краски и система RAL
Цвета порошковой краски задаются по каталогу RAL, и это отраслевой стандарт, а не маркетинговая палитра. Порошковая краска RAL означает, что оттенок соответствует конкретному номеру из этого каталога, и изделие, окрашенное у нас сегодня, совпадёт по цвету с деталью, окрашенной год назад по тому же номеру.
Основная коллекция называется RAL Classic и содержит 213 цветов. Номер в ней четырёхзначный, и первая цифра кодирует цветовую группу.
Группа | Цвета | Сколько оттенков |
|---|---|---|
1xxx | Жёлтые и бежевые | 30 |
2xxx | Оранжевые | 14 |
3xxx | Красные | 25 |
4xxx | Фиолетовые | 12 |
5xxx | Синие | 25 |
6xxx | Зелёные | 37 |
7xxx | Серые | 38 |
8xxx | Коричневые | 20 |
9xxx | Белые и чёрные | 15 |
Внутри RAL Classic есть две базовые карты, RAL 840-HR для матовых оттенков и RAL 841-GL для глянцевых, вторая включает 193 цвета. Помимо Classic существуют коллекции RAL Design, появившаяся в 1993 году и построенная на цилиндрической модели пространства CIELAB, где цвета не имеют названий, и RAL Effect из 420 однотонных и 70 металлических цветов. Для порошковой покраски металлоизделий практически всегда работает Classic, и рал порошковой краски в заявке достаточно указать номером, например RAL 7016 или RAL 9005.
Один нюанс, который стоит понимать. Номер RAL задаёт цвет, но не задаёт ни степень блеска, ни фактуру. Одна и та же краска RAL 7016 бывает глянцевой, полуматовой, матовой и шагреневой, и выглядят эти варианты настолько по-разному, что заказчик иногда не узнаёт свой цвет. Поэтому в заявке правильнее указывать номер вместе с фактурой и блеском.
Порошковая краска шагрень и другие фактуры
Порошковая краска шагрень, это текстурированная краска, дающая не гладкую, а мелкозернистую поверхность, похожую по виду на выделанную кожу. Текстура образуется за счёт специальных добавок, которые при оплавлении препятствуют полному растеканию расплава, и плёнка застывает с равномерным мелким рельефом.
Шагрень заказывают по трём причинам. Первая, рельеф скрывает мелкие дефекты основы, то есть неровности сварного шва, следы зачистки, микровмятины на листе, которые на глянце видны под любым углом. Вторая, матовая шероховатая поверхность не собирает отпечатки пальцев и меньше показывает пыль, что важно для корпусов и мебельных деталей. Третья, покрытие практичнее в эксплуатации, царапина на шагрени не читается так явно, как на глянце.
Есть у фактуры и обратная сторона, о которой стоит сказать прямо. Шагреневое покрытие нельзя проконтролировать на адгезию методом решетчатого надреза: стандарт на этот метод прямо исключает текстурированные покрытия, как и покрытия толщиной свыше 250 мкм. Контроль адгезии на шагрени делается другими методами, и если по вашему изделию нужен именно протокол по решетчатому надрезу, фактуру стоит обсудить заранее.
Помимо шагрени в ходу глянец, полумат и мат по степени блеска, а также металлики и структурные покрытия вроде молотковой эмали. Фактуру мы подбираем под изделие, но если внешний вид принципиален, лучший способ не ошибиться, это выкрас на образце металла перед запуском партии.
Как красить порошковой краской, этапы процесса
Вопрос, как красить порошковой краской, на производстве распадается на четыре этапа, и каждый следующий бесполезен без предыдущего. Покраска порошковой краской идёт у нас именно в этом порядке, и подмена порядка операций ломает результат надёжнее, чем плохой порошок.
Подготовка поверхности
Это не подготовительная операция, а главный этап, который определяет срок службы покрытия. Порошковое покрытие, нанесённое на окалину, ржавчину или жир, отслаивается вместе с ними независимо от того, сколько слоёв нанесено и насколько хорош порошок.
ГОСТ 9.410-88 отправляет подготовку металлических поверхностей к ГОСТ 9.402-80 и задаёт конкретные требования: степень очистки от окислов 2 и первая степень обезжиривания. Поверхность не должна иметь заусенцев, прожогов и нарушений сплошности металла, а острые кромки должны быть скруглены радиусом не менее 0,3 мм, иначе на кромке покрытие окажется тоньше заявленного.
У нас подготовка идёт двумя путями в зависимости от состояния металла. Горячекатаный прокат приходит с завода с окалиной, плотным слоем оксидов, который держится на металле непрочно. Его снимаем дробеструйной обработкой до степени Sa 2.5, которая одновременно создаёт шероховатость, профиль поверхности, за который цепляется покрытие. Для деталей, где абразив нежелателен, применяем лазерную очистку. Обезжиривание идёт до механической обработки, а не после: если сначала пройти абразивом, а потом обезжиривать, загрязнения окажутся вбиты в металл и останутся под покрытием.
После дробеструйной обработки чистая сталь начинает окисляться в первые же часы, особенно при повышенной влажности, поэтому интервал между подготовкой и нанесением выдерживаем минимальным. Это часть технологии, а не вопрос организации работы.
Для цветных металлов и оцинковки подготовка отличается принципиально. Алюминий всегда покрыт плотной оксидной плёнкой, к которой обычные грунты не держатся, и ему нужен конверсионный слой, хроматирование или фосфатирование, который работает посредником между металлом и краской. Оцинковку наоборот нельзя обрабатывать абразивом, иначе снимается сам цинковый слой, ради которого металл и оцинкован, там работает адгезионный грунт. Эти различия мы разбираем подробно на страницах по материалам.
Нанесение порошковой краски
Нанесение порошковой краски идёт в электростатическом поле. Частицы порошка получают заряд в распылителе, заземлённая деталь имеет противоположный потенциал, и порошок притягивается к поверхности, оседая ровным слоем, включая внутренние углы и труднодоступные участки. Осевший порошок держится на детали силами электростатики до самой печи, поэтому изделие на этом этапе нельзя задевать и трясти.
Зарядка бывает двух типов, и разница между ними практическая. Коронная зарядка, когда порошок заряжается в поле коронирующего электрода распылителя, даёт высокую производительность и толстый слой, но плохо прокрашивает глубокие внутренние углы и полости. Причина в эффекте клетки Фарадея: сильное поле электрода не проникает внутрь углубления, и порошок до дна не доходит либо отталкивается от кромок. Трибостатическая зарядка, когда порошок заряжается трением о внутренние поверхности распылителя, собственного сильного поля не создаёт, и порошок свободно заходит в углы. Платой идёт меньшая производительность и более требовательный режим. Поэтому изделия со глубокими карманами, коробчатыми профилями и внутренними полостями стоит отметить в заявке, от этого зависит и оснастка, и трудоёмкость.
Отдельно о местах, которые красить не нужно. Резьба, посадочные места под подшипник, базовые поверхности и присоединительные плоскости закрываются термостойкими заглушками и лентой, чтобы покрытие не изменило размер. Покрытие 60–120 мкм на диаметре даёт прибавку порядка 0,12–0,24 мм на посадку, и для посадки с зазором это уже существенно. Такие участки обязательно надо отметить на чертеже или в заявке, по окрашенной детали их задним числом не восстановить без снятия покрытия.
Порошок наносится у нас в камере порошковой покраски с рабочим пространством 2200×1800×1200 мм. Камеру мы изготовили в своём цехе под собственные габариты деталей, по тому же принципу, по которому делаем штамповую оснастку. Этот габарит и задаёт предел для порошкового метода: что в камеру не проходит, идёт на жидкую покраску безвоздушным аппаратом GUTUBAO GTB 1095 с давлением 230 бар и производительностью 5 л/мин.
Полимеризация в печи
Печь для порошковой краски, камера полимеризации, выполняет главную химическую работу процесса. Изделие нагревается, порошок оплавляется, растекается в сплошную плёнку и проходит необратимую реакцию сшивки. До печи на детали лежит сухой порошок, который стирается рукой, после печи, готовое покрытие.
Главное, что нужно понимать в режиме полимеризации, это за какой температурой следят. Производитель краски указывает в техническом листе не температуру воздуха в печи, а PMT, Peak Metal Temperature, то есть температуру самого металла изделия. Запись «180 °C / 15 мин» означает, что металл должен прогреться до 180 °C, и только с этого момента начинается отсчёт пятнадцати минут. Разница между температурой воздуха и температурой металла составляет от 10 до 40 °C в зависимости от массы, геометрии и теплопроводности изделия, поэтому печь обычно выставляют на 10–30 °C выше требуемого PMT, а точную разницу определяют тепловым профилированием с датчиками на самом изделии.
Типовые режимы различаются по типу смолы.
Тип краски | PMT, температура металла | Время выдержки |
|---|---|---|
Эпоксидная (EP) | 160–180 °C | 15–20 мин |
Эпоксидно-полиэфирная (EP/PE) | 160–180 °C | 15–20 мин |
Полиэфирная (PE) | 180–200 °C | 10–20 мин |
Полиуретановая (PU) | 180–200 °C | 15–20 мин |
Отклонение режима в любую сторону портит покрытие, и портит по-разному. При недогреве реакция сшивки не проходит до конца: покрытие остаётся мягким, царапается ногтем, отслаивается при изгибе, теряет химическую стойкость и адгезию. Контролируется это тестом на стойкость к растворителю, недополимеризованное покрытие смывается меньше чем за 50 протираний. При перегреве светлые цвета желтеют, глянец уходит, плёнка становится хрупкой и трескается при ударе или изгибе, а у металликов и перламутров пропадает декоративный эффект. Перегрев не исправляется ничем, покрытие приходится снимать и красить заново.
Отсюда следует вещь, неочевидная для заказчика. Массивная деталь и тонкостенная деталь в одной загрузке, это конфликт режимов: тонкий лист выйдет на PMT за минуты и начнёт перегреваться, пока массивный корпус ещё только прогревается. Поэтому время выдержки мы считаем по толщине металла и разносим такие детали по загрузкам. Если в партии есть и то и другое, лучше сказать об этом заранее, чем получить половину партии с пережогом.
Отдельные режимы требуются по оцинковке и литью. Горячеоцинкованной стали нужна предварительная дегазация, потому что газовыделение из цинкового слоя начинается задолго до плавления самого цинка при 419 °C, и без дегазации в покрытии появляются поры и пузыри, а PMT при этом держат не выше 200 °C. Алюминиевому литью тоже нужен предварительный обжиг до нанесения краски, с PMT не выше 200 °C. Тонкостенному алюминиевому профилю температуру печи снижаем на 5–10 °C относительно стали, потому что алюминий теряет форму при перегреве легче стали. Чугунное литьё прогревается медленно и допускает PMT до 220 °C.
Контроль и остывание
После печи изделие остывает, и до полного остывания покрытие уязвимо к механическому воздействию. После остывания изделие готово к упаковке и отгрузке сразу, выдержка не нужна.
Контролируем мы два параметра. Толщину покрытия измеряем толщиномером, методы измерения толщины лакокрасочных покрытий задаёт ГОСТ 31993-2024, принятый на основе ISO 2808:2019, он же описывает измерение толщины ещё не сформированного порошкового слоя. Адгезию проверяем методом решетчатого надреза по ГОСТ 31149-2014, принятому на основе ISO 2409: надрезы делаются до металла, шаг надрезов выбирается по толщине покрытия, требуется не менее шести параллельных надрезов в каждом направлении, результат оценивается по шестибалльной шкале. Как уже сказано выше, на шагрени и при толщине свыше 250 мкм этот метод неприменим.
Скажем прямо о разделении ответственности, чтобы не возникло ложных ожиданий. Инструментальная дефектоскопия и лабораторные испытания покрытий на коррозионную стойкость в камере соляного тумана, на ускоренное климатическое старение, на стойкость к УФ по циклам, выполняются аттестованными лабораториями, которые и выдают протокол. Своей лаборатории у нас нет, таких протоколов мы не выдаём. На месте мы измеряем толщину покрытия и проверяем адгезию. Если по вашему изделию требуется протокол лабораторных испытаний, скажите об этом в заявке заранее, и мы заложим испытания в маршрут отдельной позицией.
Толщина порошковой краски и откуда берутся её границы
Толщина порошковой краски, это не произвольная настройка, у неё есть границы с обеих сторон, и обе физические.
У нас толщина покрытия составляет 60–120 мкм, и это рабочий диапазон порошкового метода в целом. Снизу диапазон ограничен укрывистостью и защитной функцией: слишком тонкий слой не даёт сплошной плёнки, просвечивает основу и не защищает металл от коррозии. Сверху ограничение интереснее. При толщине свыше 120 мкм вода, выделяющаяся в ходе реакции отверждения, не успевает выйти через плёнку и образует в ней поры и проколы, то есть покрытие становится хуже, а не лучше. Это прямое указание производителей порошков, а не производственное правило.
Поэтому логика «нанесите потолще, будет надёжнее» с порошковой краской не работает. Если требуется повышенная защита, решение не в толщине одного слоя, а в системе покрытия: двухслойная схема с цинконаполненным грунтом под верхним слоем, который защищает металл даже при локальном повреждении верхнего слоя. Для наружных конструкций в агрессивной среде мы предлагаем именно такую схему, а не увеличенную толщину.
Толщина влияет и на размеры, о чём уже сказано выше. На диаметре вала покрытие 60–120 мкм даёт прибавку 0,12–0,24 мм, потому что слой ложится с двух сторон. Для деталей, которые идут в посадку или по резьбе, это значит, что либо места под посадку закрываются от краски, либо припуск учитывается при токарных работах до покраски. Решать это надо до изготовления детали, а не после.
Расход порошковой краски, как его считают
Расход порошковой краски считается в граммах на квадратный метр, и теоретическая часть расчёта проста. Расход равен толщине покрытия, умноженной на плотность краски, то есть покрытие 60 мкм краской плотностью 1,5 г/см³ даёт около 90 г/м² при идеальном нанесении.
Идеального нанесения не бывает, и на практике расход определяет коэффициент переноса, то есть доля порошка, осевшая на деталь, от всего распылённого. Он зависит от геометрии изделия, типа зарядки и настройки оборудования, и обычно лежит в пределах 0,5–0,7. Фактический расход равен теоретическому, делённому на этот коэффициент, поэтому при расчётных 90 г/м² производители порошка рекомендуют закладывать 120–140 г/м². На сложных деталях с глубокими углами и большой долей кромок коэффициент переноса падает, и расход растёт.
Существенная поправка касается только порошкового метода. Порошок, не осевший на деталь, собирается в камере и возвращается в работу, поэтому безвозвратные потери заметно ниже, чем доля не осевшего порошка. Это и делает метод экономичнее жидкого при сопоставимой толщине.
Для заказчика из расчёта расхода следует один практический вывод. Стоимость покраски считается по площади изделия, а не по его весу или габаритам, и площадь складывается из всех поверхностей, включая внутренние, рёбра и кромки. Поэтому ажурное изделие вроде ограждения или решётки при малом весе даёт большую окрашиваемую площадь, чем компактный тяжёлый корпус, и обходится дороже, чем можно предположить по весу. Листовые и объёмные изделия мы считаем по площади, погонаж вроде трубы и профиля удобнее считать за метр погонный, а партия одинаковых деталей выходит заметно дешевле единичного изделия того же метража.
Смывка порошковой краски, как снять готовое покрытие
Смывка порошковой краски требуется в двух ситуациях: деталь нужно перекрасить в другой цвет, или покрытие получилось дефектным и подлежит замене. Задача эта сложнее, чем снятие жидкой краски, по той же причине, по которой порошковое покрытие и ценят: после полимеризации плёнка химически сшита и не растворяется обычными растворителями.
Применяют четыре подхода, и выбор зависит от материала основы, толщины покрытия и требований к детали.
Абразивная обработка. Дробеструйная или гидроабразивная очистка снимает покрытие механически и одновременно готовит поверхность под новое. Для стальных деталей это основной путь, и у нас он закрывается своим же дробеструйным участком. Ограничение в том, что абразив работает по самому металлу: на тонком листе возможна деформация, на оцинковке снимается цинковый слой, на точных поверхностях уходит размер.
Химическая смывка. Специальные составы ослабляют связь покрытия с основой или разрушают плёнку, после чего покрытие снимается. Работает на деталях, которым нельзя ни абразив, ни нагрев. Требует обращения с агрессивной химией, промывки и утилизации, и в обычном металлообрабатывающем цехе применяется редко.
Термическое удаление. Выжигание покрытия при высокой температуре, после которого органика разрушается и остаток осыпается с металла. Способ эффективный, но он нагревает деталь целиком, и для термообработанных, закалённых или тонкостенных деталей это означает отпуск металла и поводку, то есть потерю свойств и геометрии. Назначать его можно только понимая историю детали.
Механическая зачистка. Шлифование и зачистка абразивным инструментом локально, для небольших участков и подкрасок.
Скажем прямо о наших возможностях. Отдельной услуги по снятию порошкового покрытия мы не заявляем: химической линии смывки и печи выжигания у нас нет. Старое покрытие мы снимаем дробеструйной обработкой в составе подготовки под покраску, когда изделие приходит к нам на перекрас. Если деталь абразив не допускает, об этом стоит сказать в заявке, и мы честно скажем, берёмся или нет, вместо того чтобы испортить деталь.
И отдельно о том, что на покрытии экономить не стоит именно из-за сложности его снятия. Ошибка в выборе вида краски обходится не в стоимость перекраса, а в стоимость снятия покрытия плюс перекрас, и на точной или тонкостенной детали снятие иногда дороже изготовления новой. Это и есть главный практический аргумент за то, чтобы указать условия эксплуатации в заявке одной строкой.
Покрытие порошковой краской, когда метод не подходит
Покрытие порошковой краской закрывает большинство задач по металлоизделиям, но есть случаи, когда метод применять нельзя, и лучше знать о них заранее.
- Деталь не проходит в камеру. Предел по габаритам задан рабочим пространством 2200×1800×1200 мм. Крупнее красим жидкой краской безвоздушным методом.
- Деталь не выдерживает 180–200 °C. Узлы в сборе с подшипниками, уплотнениями, пластиком, резиной, электрикой. Решение, красить до сборки.
- Деталь термообработана и нагрев снимет свойства. Закалённые детали нагрев до температуры полимеризации может отпустить. Такие изделия надо обсуждать отдельно.
- Нужна точная посадка по окрашенной поверхности. Покрытие даёт прибавку к размеру, и либо место закрывается от краски, либо припуск учитывается заранее.
- Требуется ремонтопригодность локальной подкраской. Порошковое покрытие локально не подкрашивается так, как жидкая эмаль, повреждение чаще требует перекраса узла.
- Деталь после покраски идёт на сварку. Покрытие в зоне шва сгорит, и шов будет загрязнён. Сварочные работы всегда идут до покраски, а не после.
Последний пункт стоит расширить, потому что он определяет порядок всего маршрута. Покраска, это финишная операция. Вся механическая обработка, сварка, гибка, сверление, нарезание резьбы выполняются до покраски. Любая операция по окрашенной детали повреждает покрытие и обнажает металл, то есть создаёт очаг коррозии именно там, где покрытие и должно было защищать. Если по изделию предполагается доработка на монтаже, об этом надо знать до покраски, чтобы предусмотреть либо технологические отверстия заранее, либо ремонтный комплект краски для подкраски повреждений.
Что указать в заявке на порошковую покраску
Короткий практический список того, что мы спрашиваем при расчёте. Если эти пункты есть сразу, расчёт идёт без уточняющих звонков.
- Габариты изделия. От них зависит, идёт изделие в камеру порошковой покраски или на жидкую покраску. Предел по порошку 2200×1800×1200 мм.
- Условия эксплуатации: улица или помещение. Одна строка, которая определяет вид краски. Отдельно упомяните химическое воздействие, контакт с маслом и реагентами, мойку агрессивными составами.
- Цвет по RAL с фактурой и блеском. Не только номер, потому что RAL 7016 глянец и RAL 7016 шагрень выглядят по-разному настолько, что это разные изделия на вид.
- Материал. Чёрный металл, нержавейка, алюминий и оцинковка требуют разной подготовки, и для алюминия с оцинковкой это принципиально.
- Состояние поверхности. Новый прокат с окалиной, деталь с ржавчиной, изделие под перекрас по старой краске. От этого зависит объём подготовки, а он в стоимости покраски весит много.
- Места, которые красить нельзя. Резьба, посадочные места, базовые и присоединительные плоскости. Отметьте их на чертеже, закроем заглушками и термостойкой лентой.
- Есть ли в изделии неметаллические или термочувствительные элементы. Подшипники, уплотнения, пластик, закалённые детали. Такие узлы красим до сборки либо обсуждаем отдельно.
- Нужны ли протоколы лабораторных испытаний покрытия. Своей лаборатории у нас нет, но мы заложим испытания в маршрут отдельной позицией, если скажете заранее.
Вывод из всего разбора получается не про краску, а про постановку задачи. Цвет, это то, что видит заказчик, а работает в покрытии вид смолы и режим полимеризации, и назначаются они по условиям эксплуатации, которые знаете вы, а не мы. Одна строка про улицу или помещение в заявке стоит дешевле, чем снятие неправильно выбранного покрытия вместе с перекрасом. Пришлите фото или чертёж изделия с габаритами, цветом RAL и условиями работы, и мы рассчитаем стоимость и срок в течение одного рабочего дня.