В чём сложность
налипание на режущую кромку и высокая пластичность: мягкий сплав даёт длинную сливную стружку, которая наматывается на инструмент и портит обработанную поверхность
От 8:30 до 18:30:
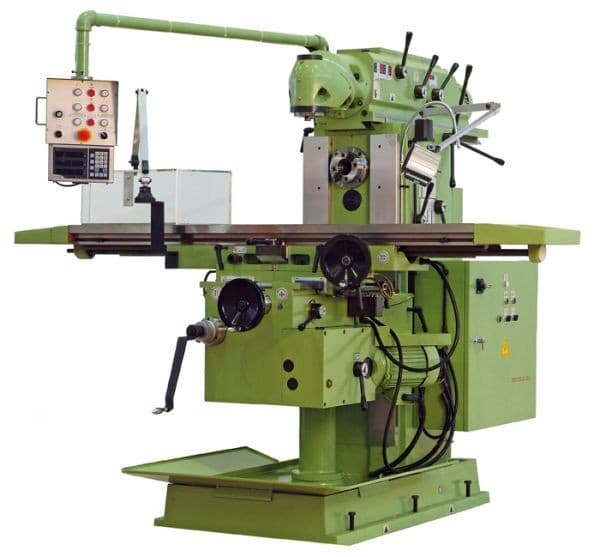
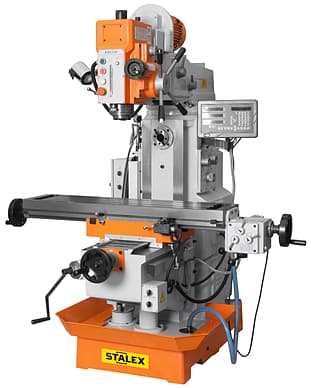
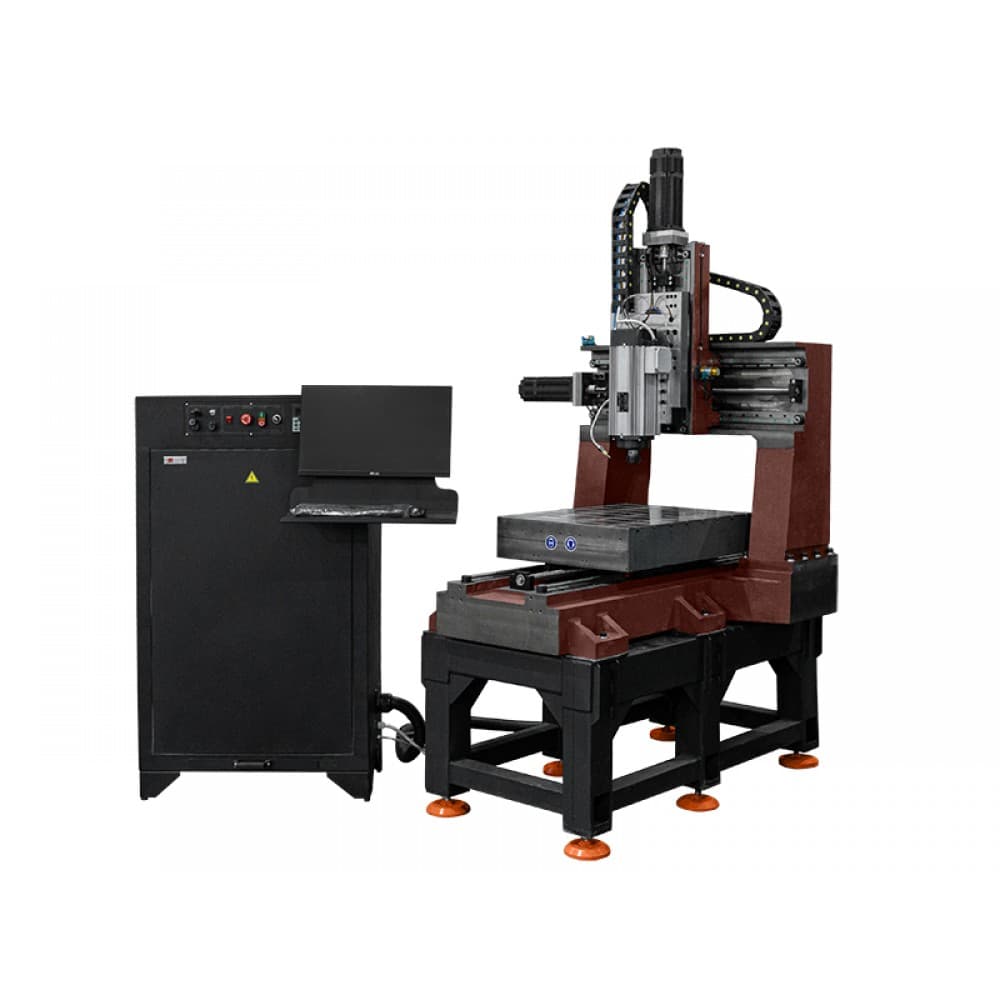
+7 (925) 709-01-15Фрезеруем алюминий и его сплавы на обрабатывающих центрах с ЧПУ: корпусные детали, панели, плиты с карманами и пазами, кронштейны, оснастку. Работаем со сплавами АМг2, АМг5, АМц, Д16Т, В95, АД31.
Алюминий позволяет снимать большой объём металла за короткое время — скорости резания здесь в разы выше, чем по стали. Это делает фрезерование сложных корпусных деталей экономически оправданным даже в единичном исполнении.
Отдельная категория заказов — алюминиевый профиль: фрезеровка под петли, замки и фурнитуру, торцевание в размер, пазы и присадочные отверстия по разметке заказчика.
Марки в работе
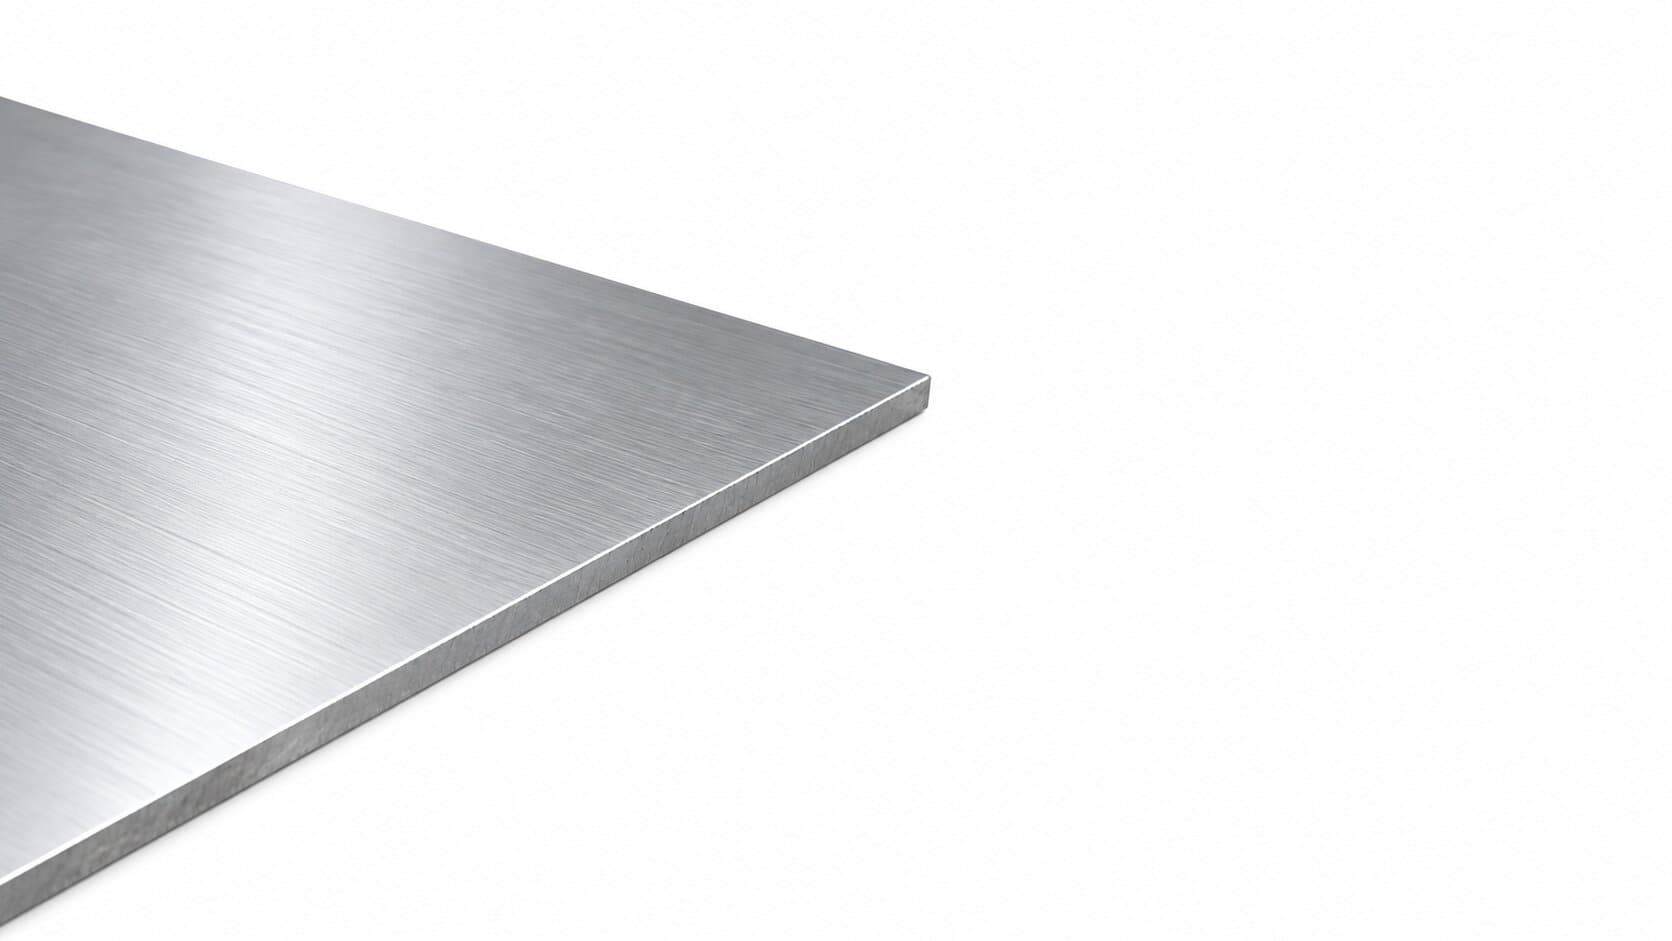
Профиль материала
налипание на режущую кромку и высокая пластичность: мягкий сплав даёт длинную сливную стружку, которая наматывается на инструмент и портит обработанную поверхность
используем острозаточенный инструмент с полированными канавками и увеличенным передним углом, ведём обработку на высоких скоростях с эффективным отводом стружки
корпусные детали приборов, элементы конструкций, где важен вес, радиаторы и детали с развитой поверхностью
Для алюминия применяем фрезы с малым числом зубьев — обычно двух- или трёхзубые. Причина в стружке: между зубьями нужно достаточно места, иначе вязкая алюминиевая стружка забивает канавки, спрессовывается и портит обработанную поверхность. Угол спирали берём в диапазоне 30–45° — он обеспечивает эффективный вывод стружки вверх из зоны резания.
При обработке глубоких карманов и пазов используем трохоидальные траектории: фреза движется по дуге, постоянно контактируя с материалом лишь небольшой частью кромки. Это снижает радиальную нагрузку, уменьшает отжим инструмента и предотвращает налипание за счёт прерывистого резания.
Алюминий имеет высокий коэффициент теплового расширения — примерно вдвое выше, чем у стали. При интенсивной обработке деталь нагревается, и размеры, снятые сразу после фрезеровки, отличаются от размеров в остывшем состоянии. Для точных деталей выдерживаем паузу перед контрольными измерениями.
Тонкостенные детали и панели склонны к короблению из-за внутренних напряжений в прокате. Для них строим маршрут с равномерным снятием металла с обеих сторон и промежуточным освобождением детали от зажима.
Корпуса приборов и электроники, монтажные панели и плиты, кронштейны и крепёжные элементы, радиаторы с развитым оребрением, оснастка и приспособления, детали для опытных образцов.
Алюминий часто выбирают для прототипирования: деталь изготавливается быстрее и дешевле, чем из стали, а по геометрии полностью соответствует будущему изделию. После испытаний та же документация используется для серии в другом материале.
Пришлите чертёж или 3D-модель — для фрезерных деталей модель предпочтительнее, она исключает разночтения в сложной геометрии. Укажите сплав и требования к поверхности.
Алюминиевая стружка вязкая и объёмная. Между зубьями нужно достаточно места, чтобы она свободно выходила из зоны резания. На многозубой фрезе канавки забиваются, стружка спрессовывается и царапает обработанную поверхность.
Для неглубоких операций достаточно обдува сжатым воздухом — он выносит стружку. Но при интенсивном съёме и в закрытых карманах нужна СОЖ: без охлаждения алюминий налипает на режущую кромку и меняет геометрию фрезы.
Тонкостенные детали действительно склонны к короблению из-за внутренних напряжений в прокате. Компенсируем это равномерным снятием металла с обеих сторон и промежуточным освобождением детали от зажимов.
Стандартно ±0.05 мм, при необходимости до ±0.01 мм. Для точных размеров учитываем тепловое расширение: контрольные замеры делаем после остывания детали.
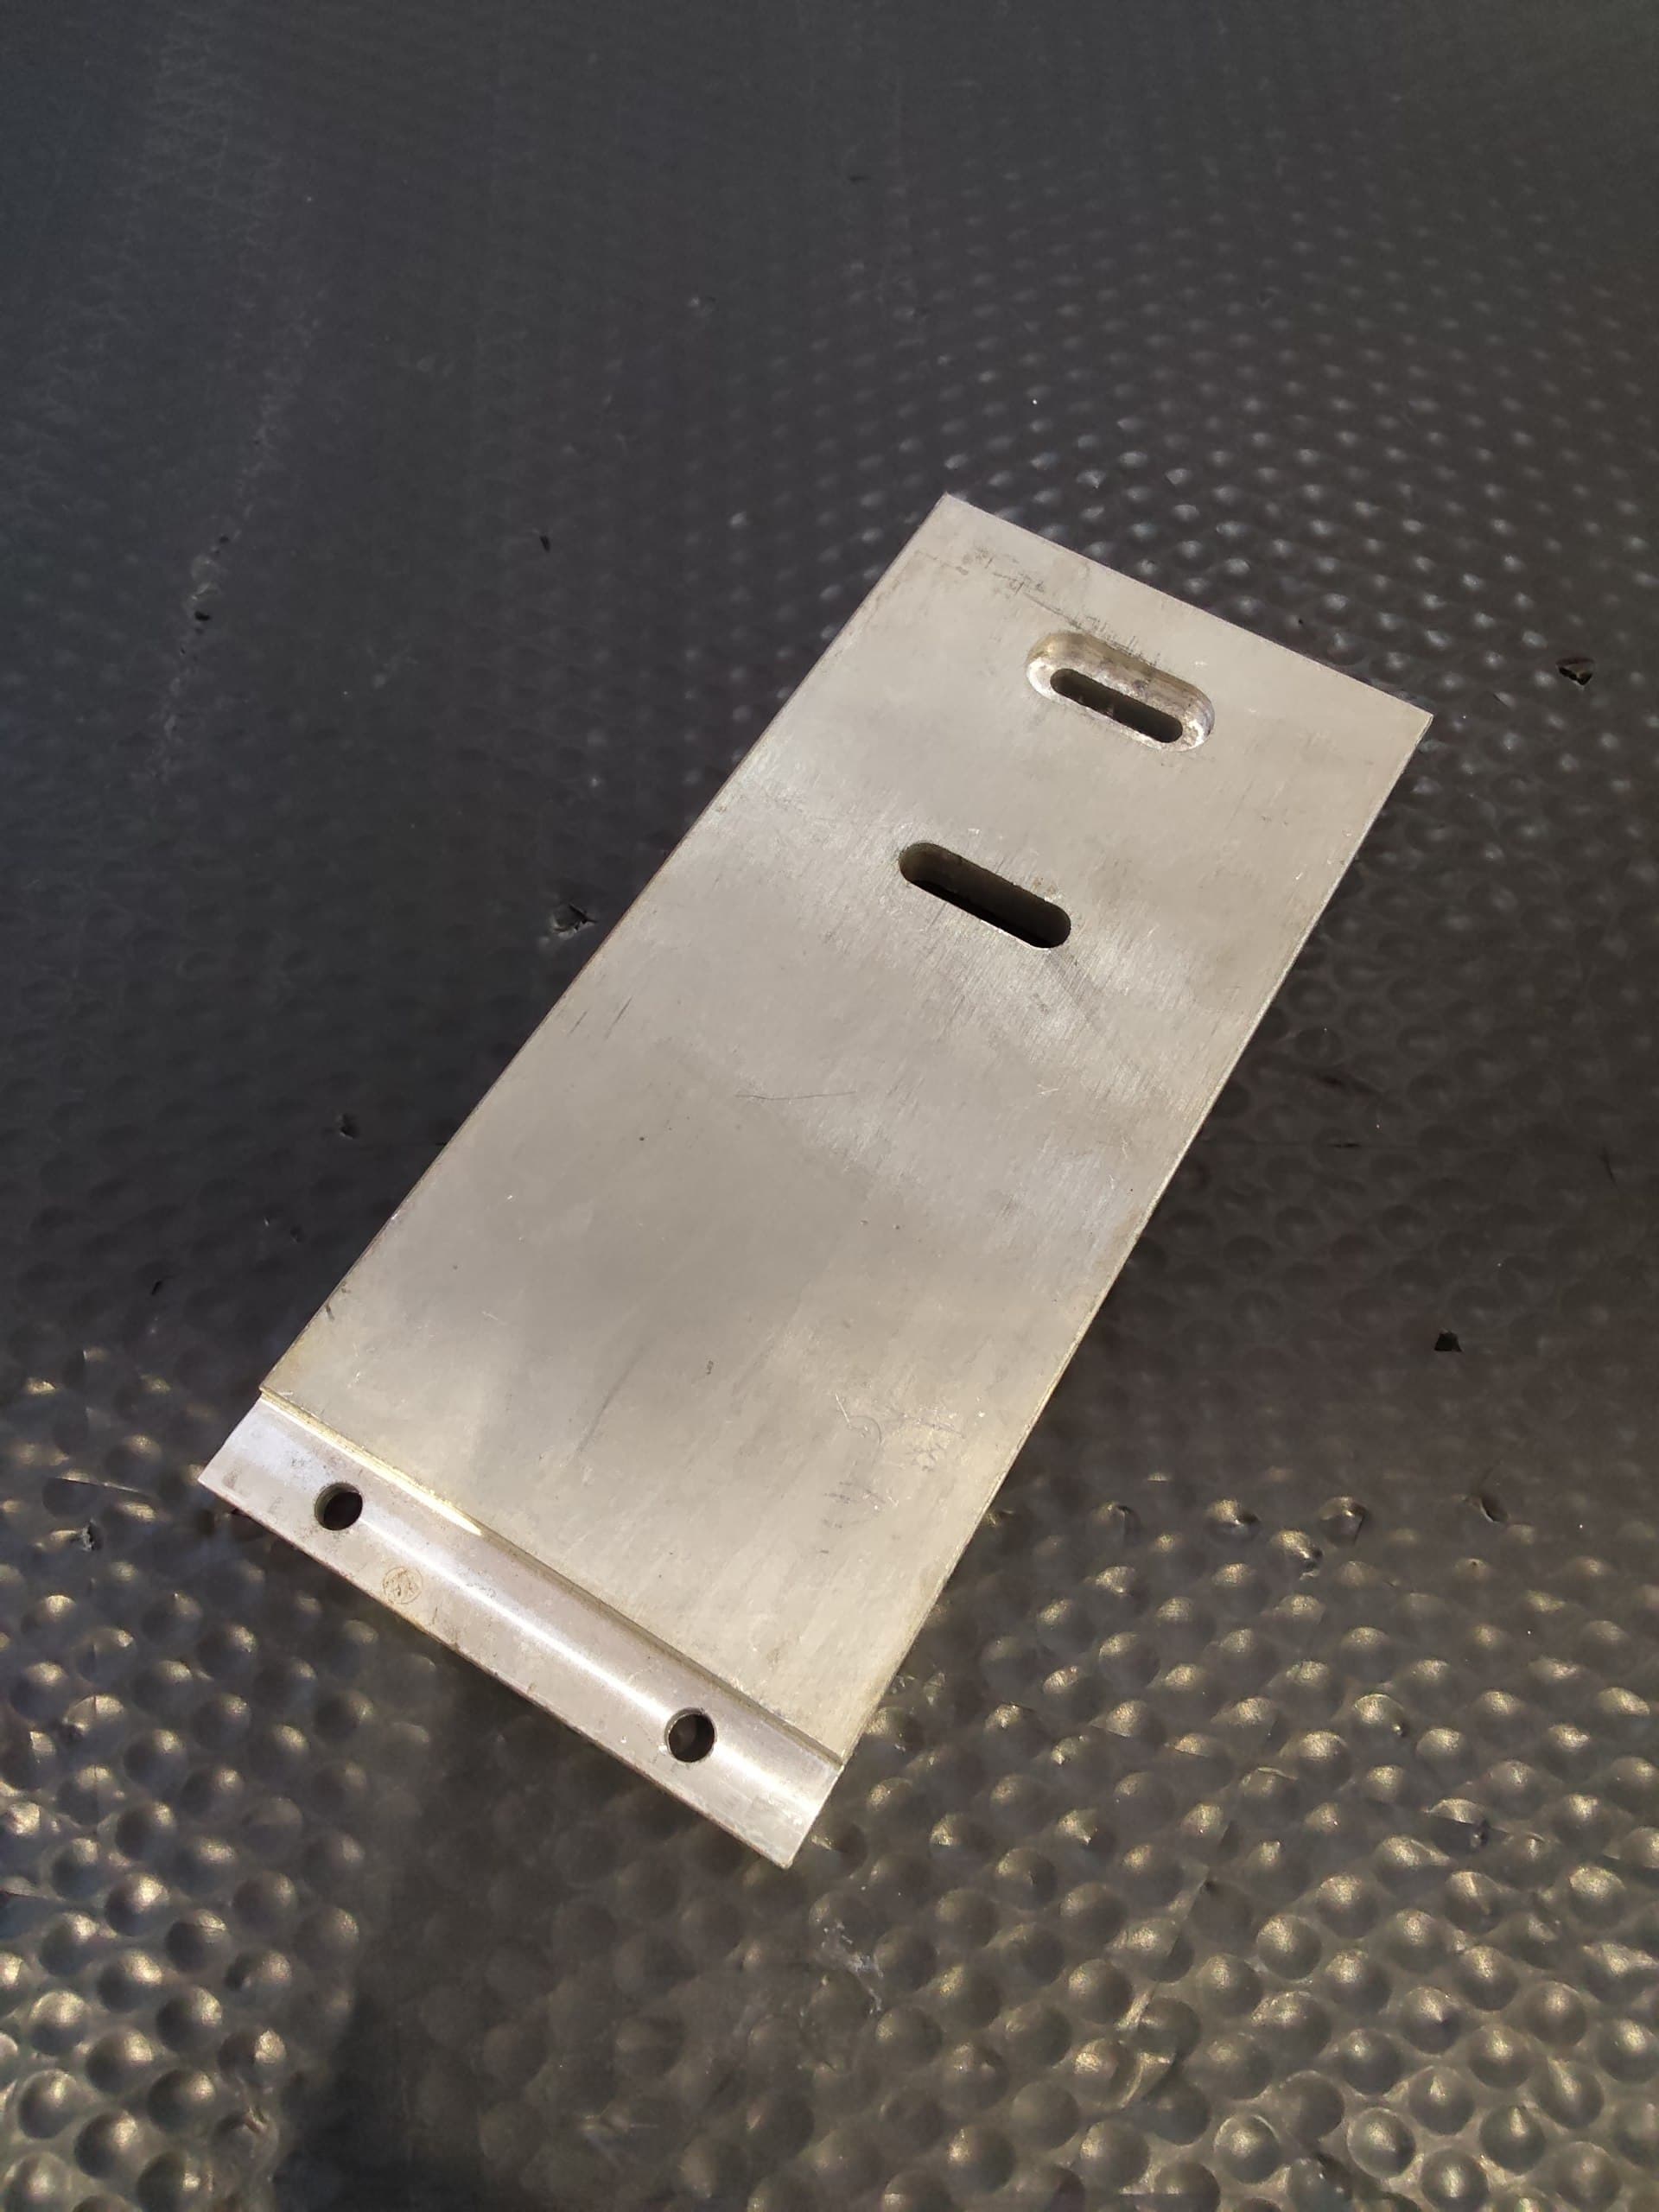
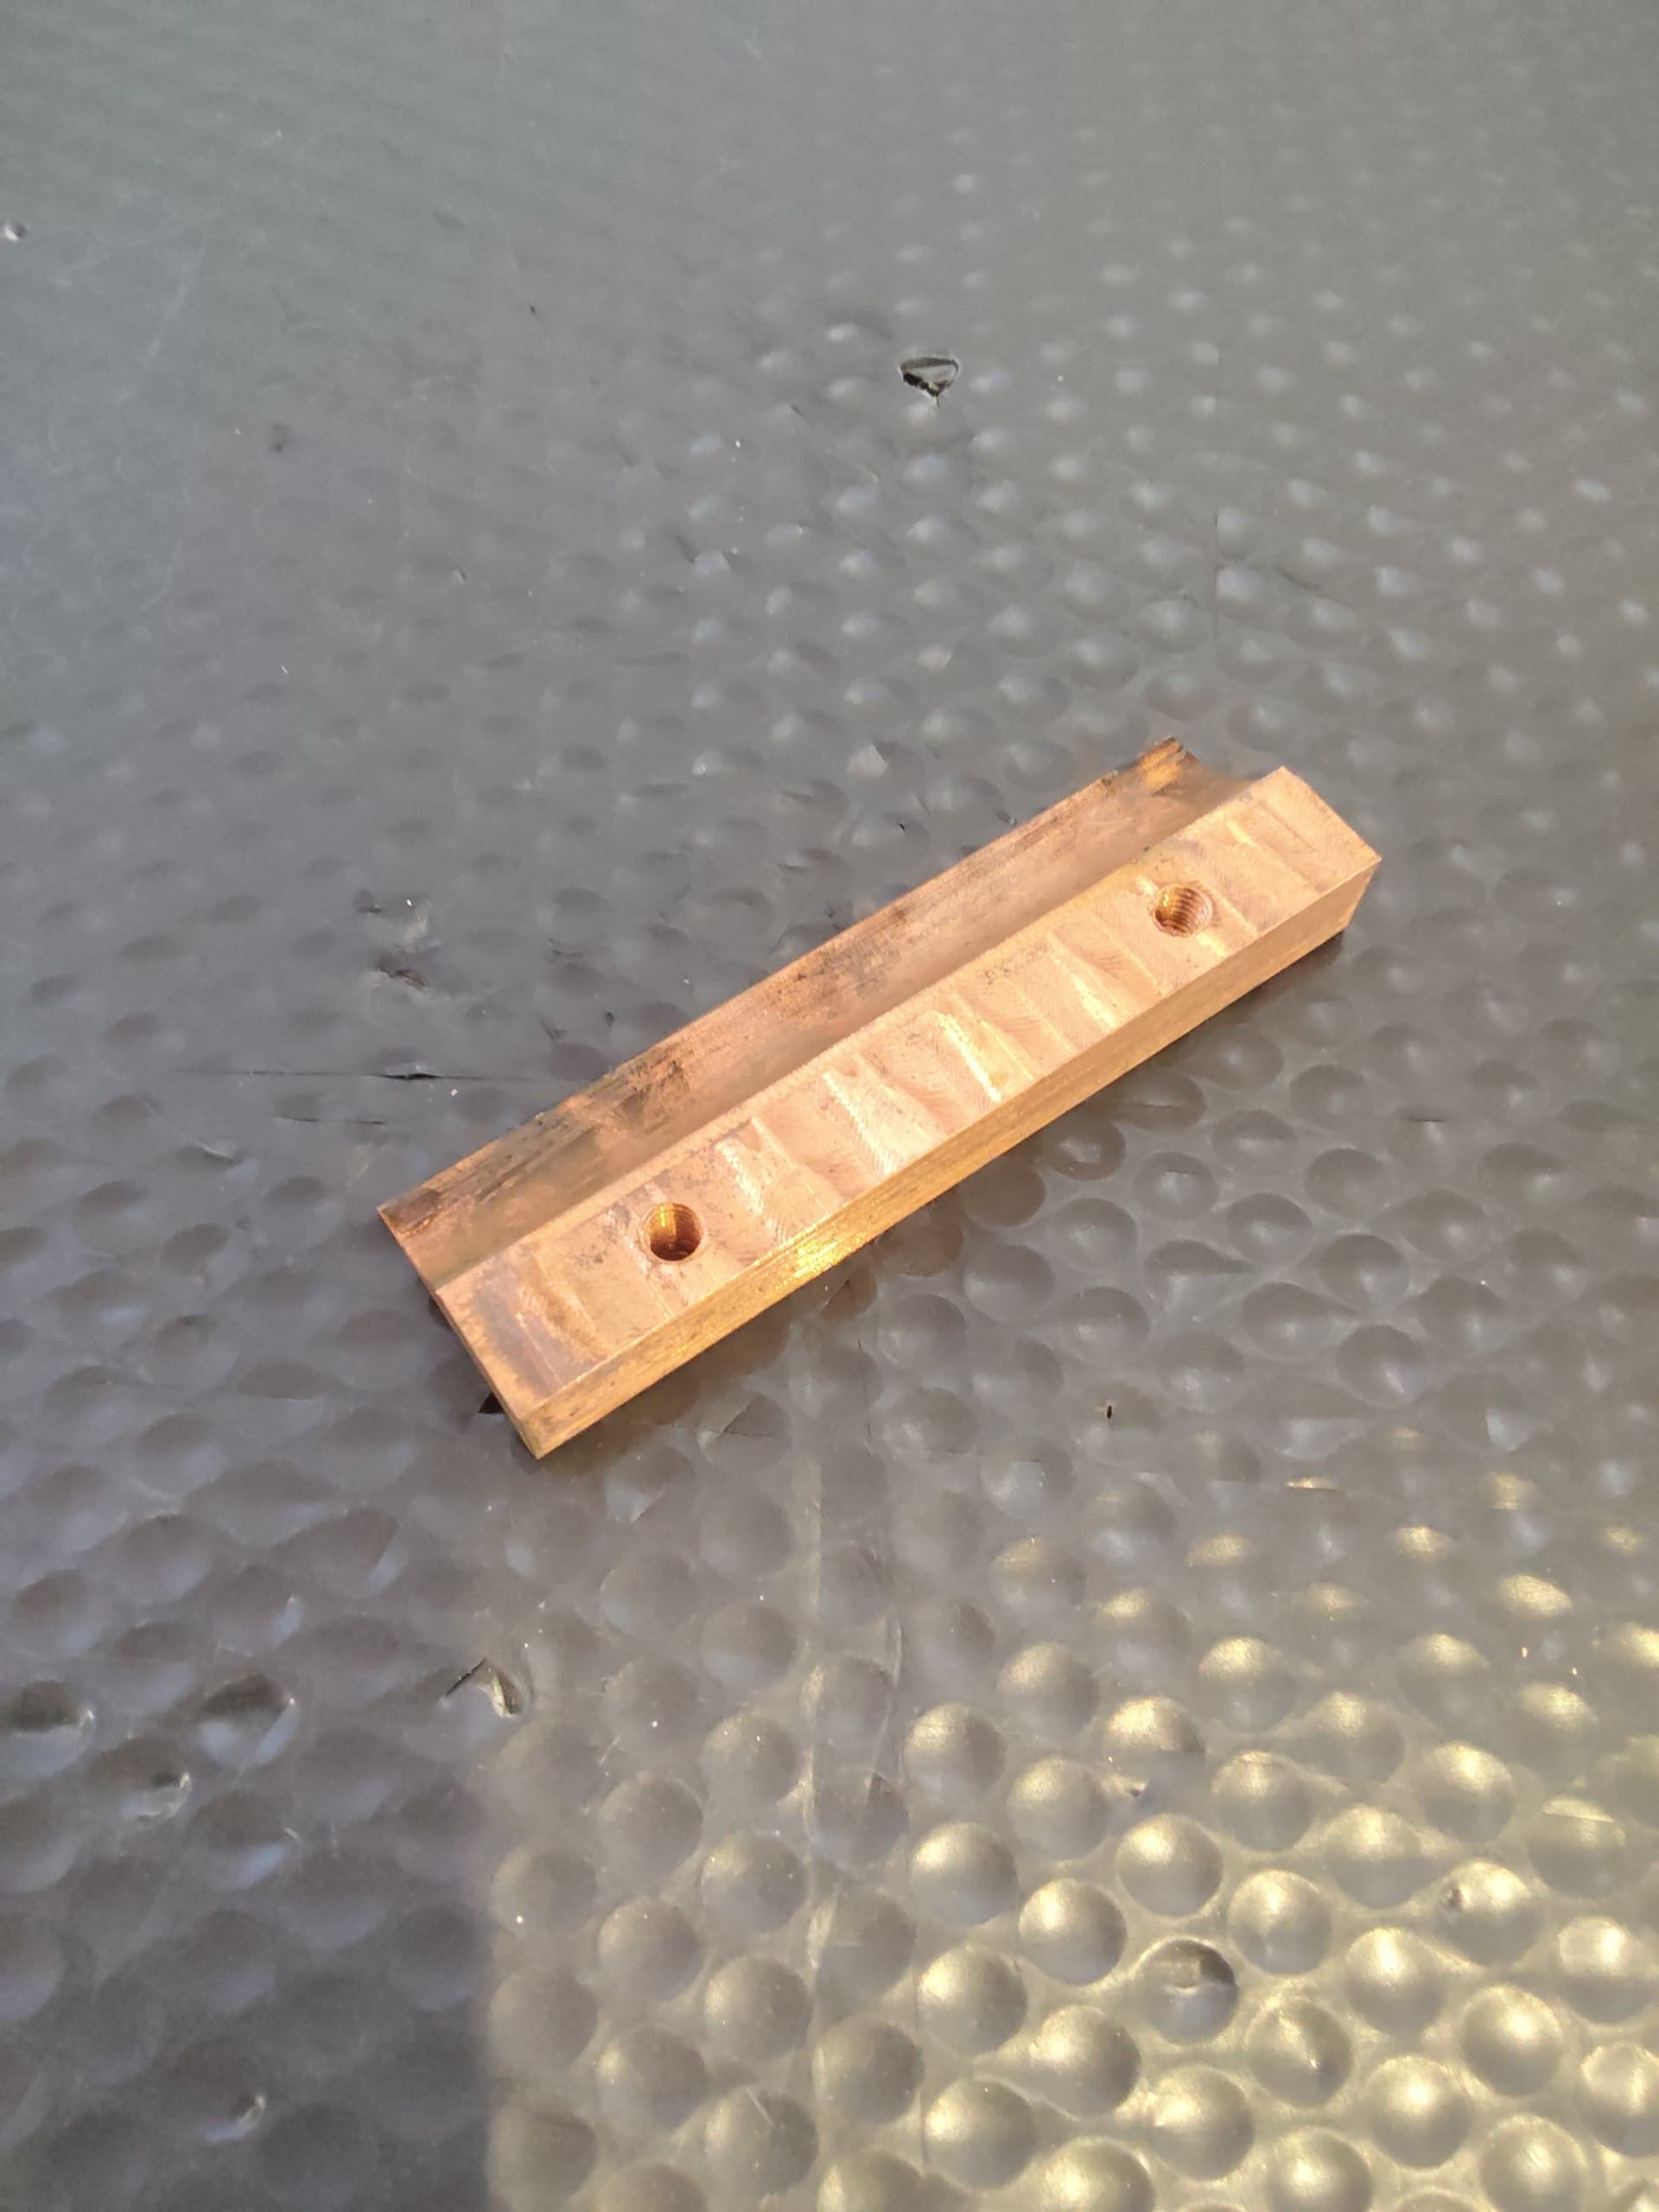
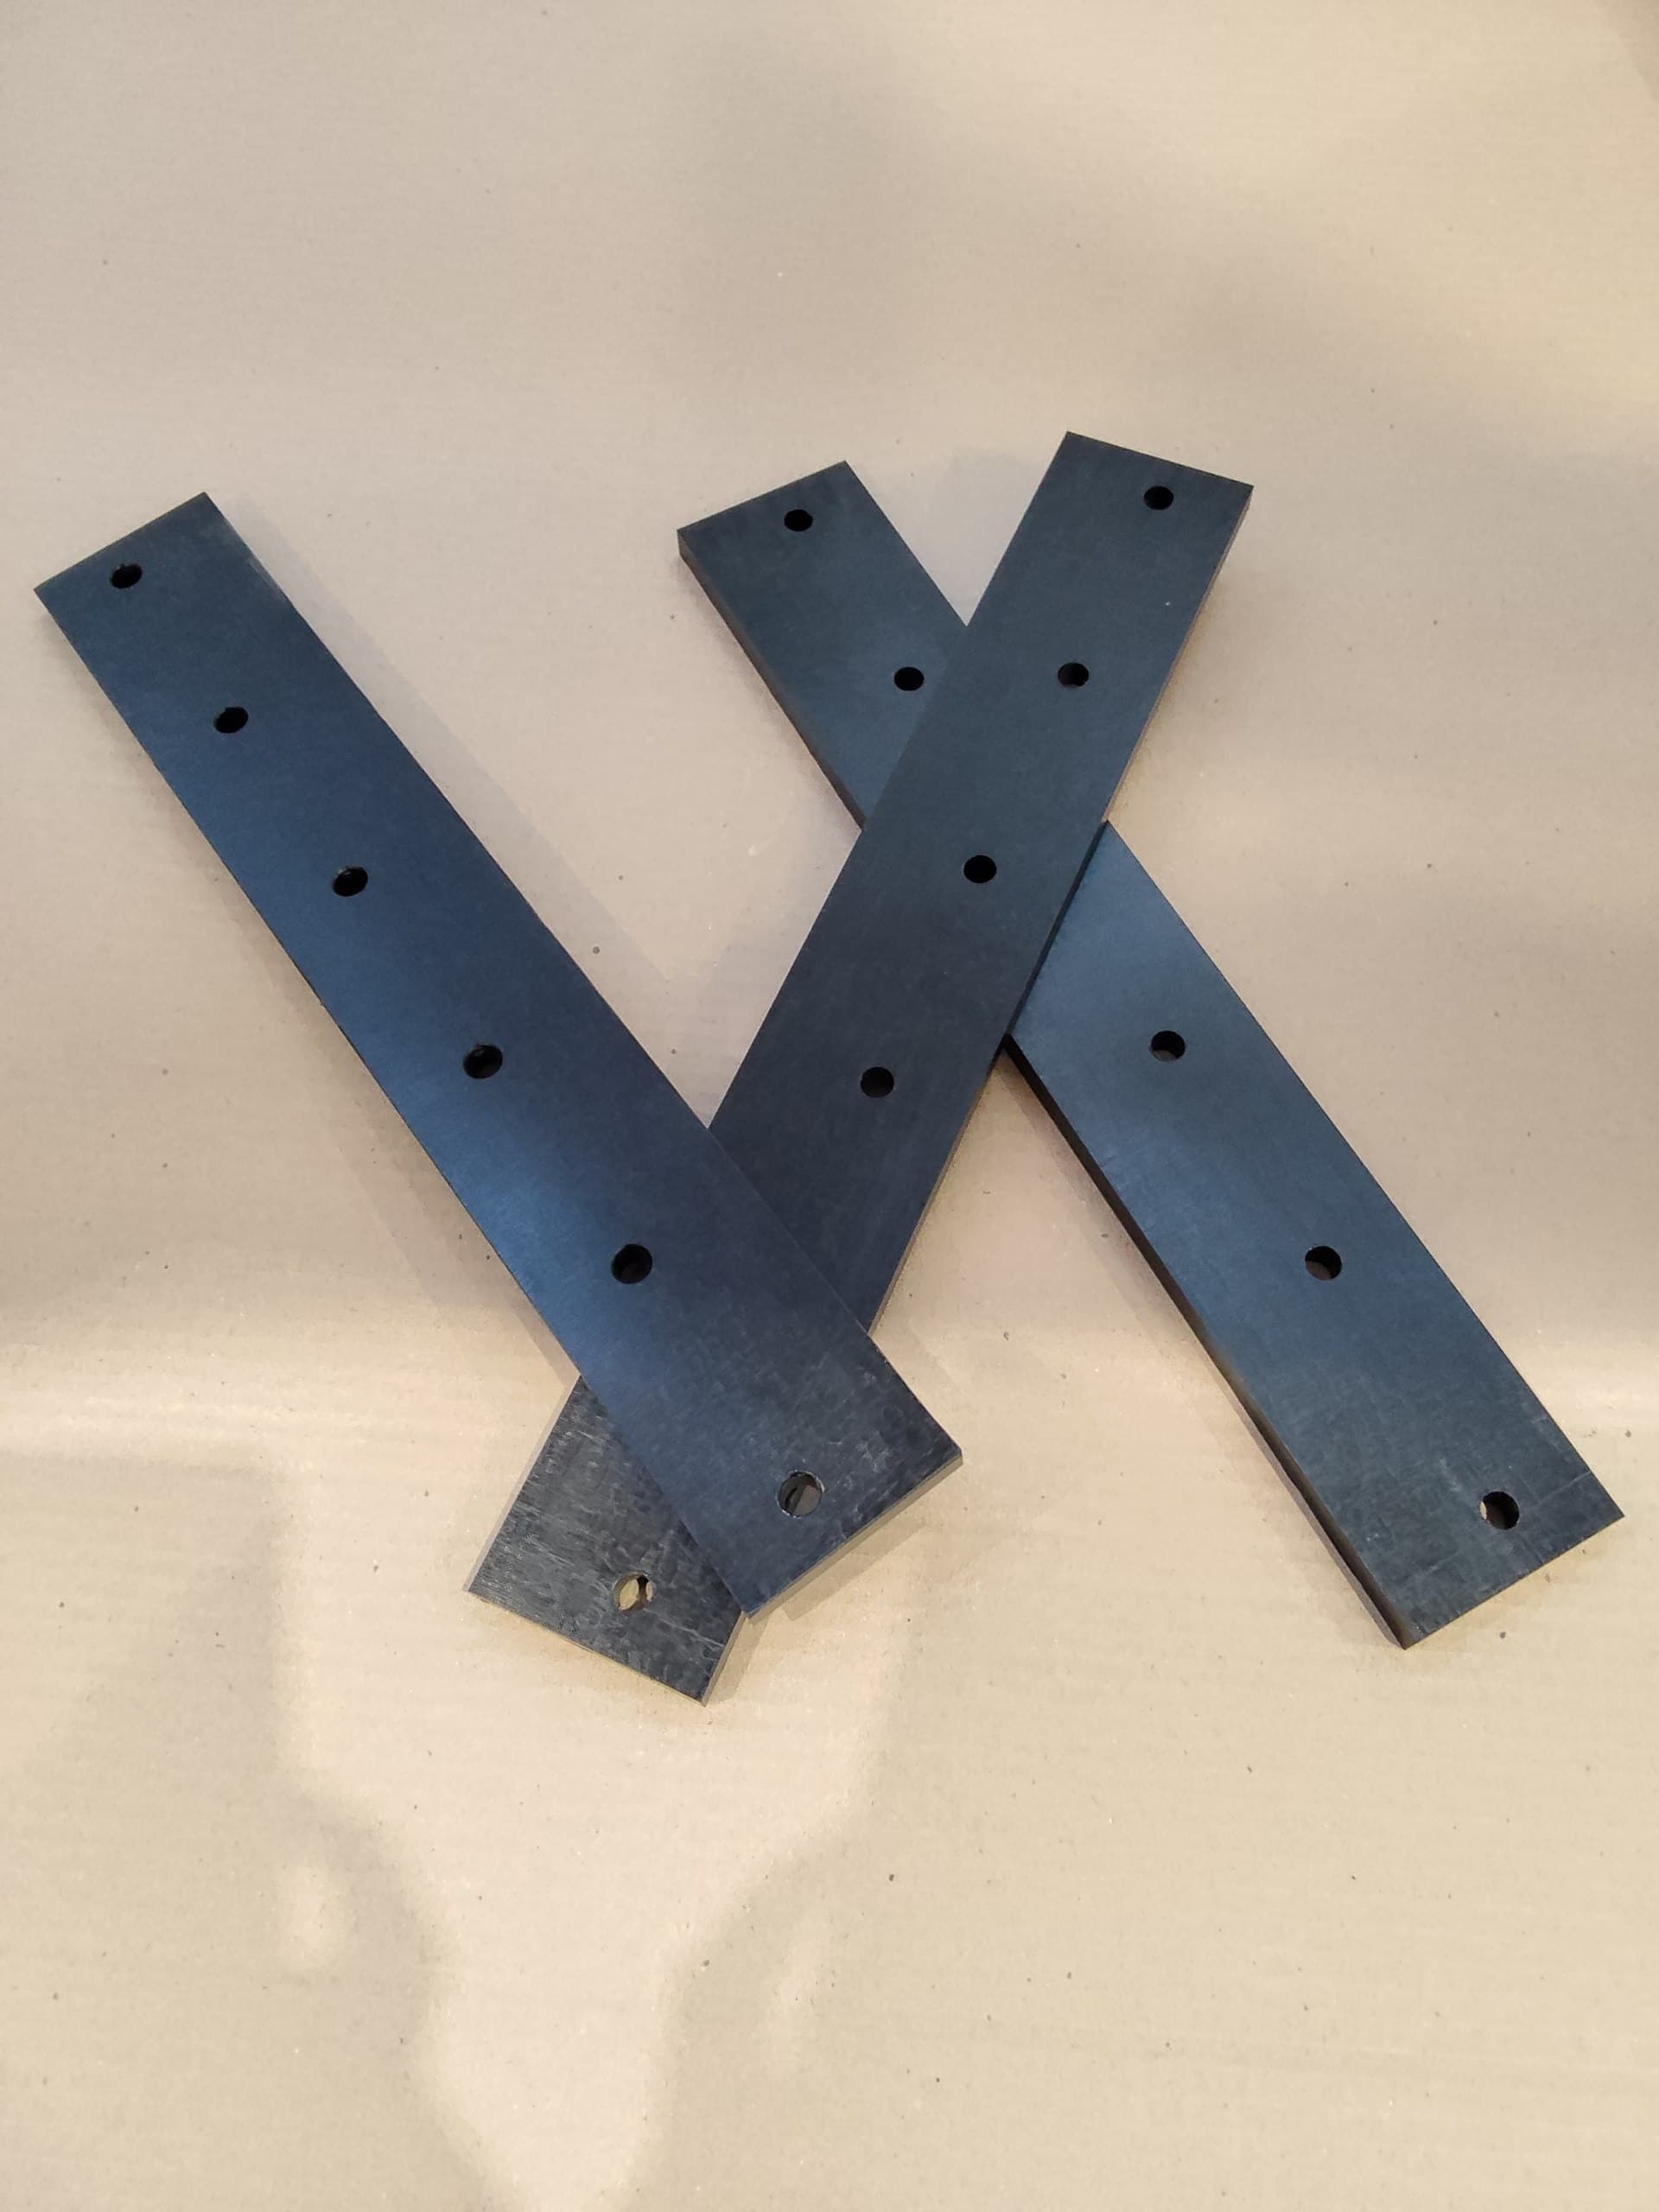
Тот же материал
Алюминий обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Гибка листового металла по алюминию
Сверлильные работы по алюминию
Лазерная резка по алюминию
Покраска по алюминию
Резка труб/проката по алюминию
Вальцовка по алюминию
Ленточнопильная резка по алюминию
Штамповка по алюминию
Токарные работы по алюминию
Сварочные работы по алюминию
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.