В чём сложность
налипание на режущую кромку и высокая пластичность: мягкий сплав даёт длинную сливную стружку, которая наматывается на инструмент и портит обработанную поверхность
От 8:30 до 18:30:
+7 (925) 709-01-15Варим алюминий и его сплавы аргонодуговым способом на переменном токе. Работаем со сплавами АМг2, АМг5, АМц, АД31 — от единичного ремонта до серийных сварных конструкций.
Главная сложность алюминия не в самом металле, а в оксидной плёнке на его поверхности. Она плавится при температуре около 2050 °C, тогда как алюминий под ней — при 660 °C. Если плёнку не разрушить, расплав окажется под сплошной коркой, и шов получится с непроваром.
Марки в работе
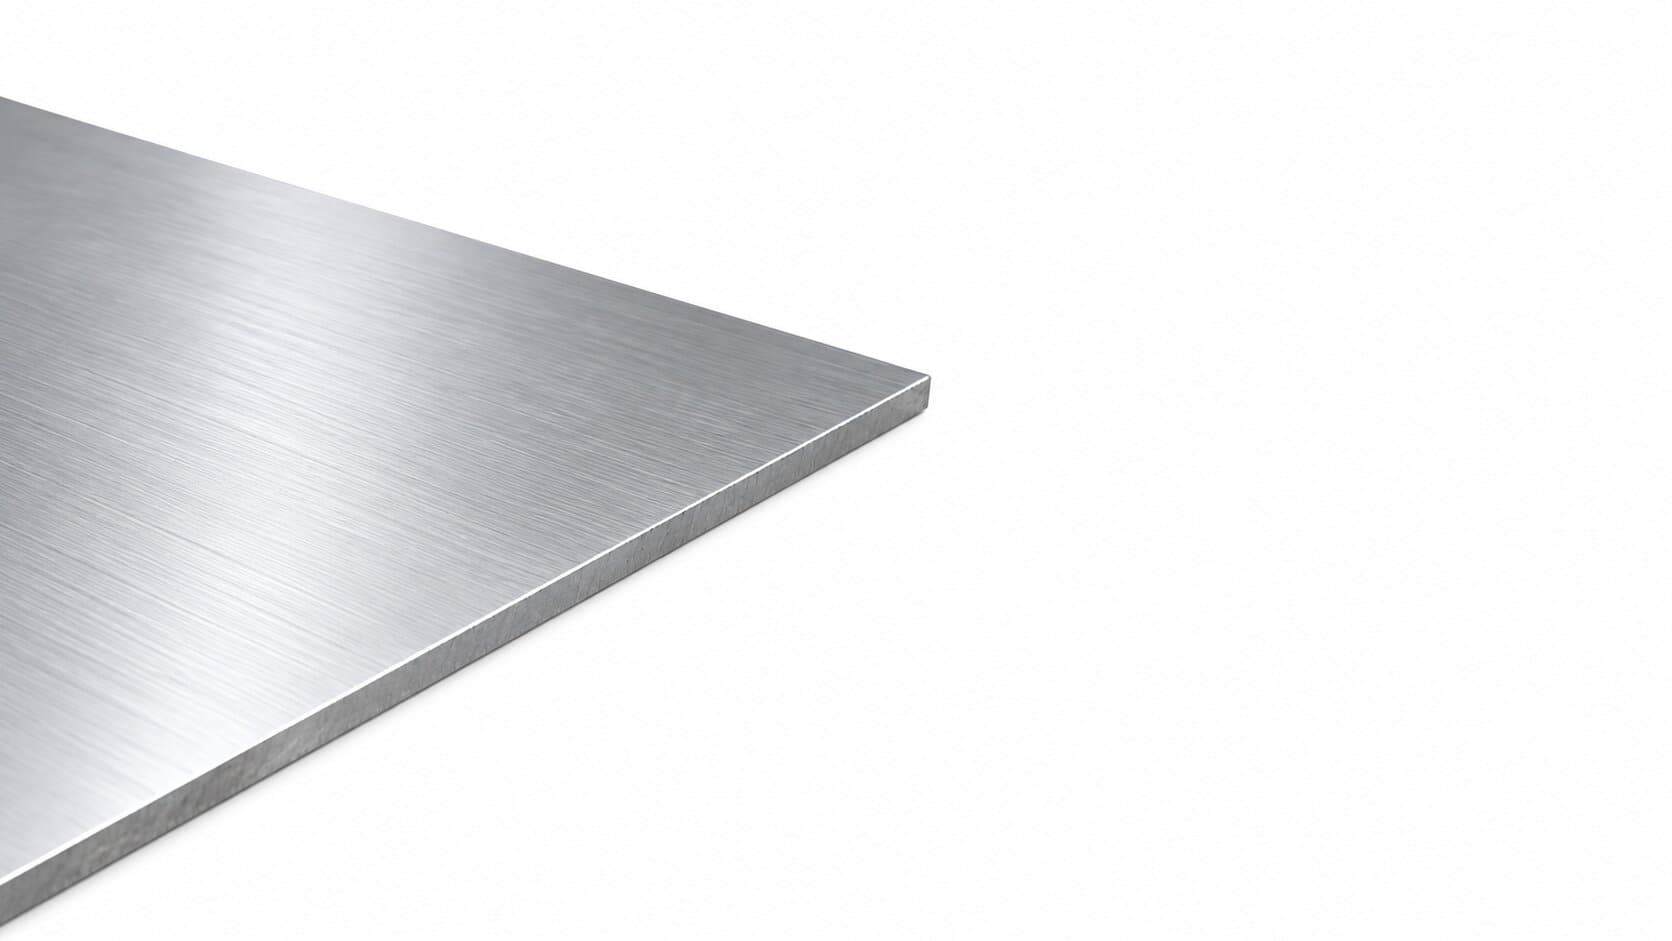
Профиль материала
налипание на режущую кромку и высокая пластичность: мягкий сплав даёт длинную сливную стружку, которая наматывается на инструмент и портит обработанную поверхность
используем острозаточенный инструмент с полированными канавками и увеличенным передним углом, ведём обработку на высоких скоростях с эффективным отводом стружки
корпусные детали приборов, элементы конструкций, где важен вес, радиаторы и детали с развитой поверхностью
Переменный ток решает задачу разрушения оксида. В полупериод обратной полярности ионы аргона бомбардируют поверхность и механически разбивают плёнку — это называют катодной очисткой. В полупериод прямой полярности идёт основной нагрев и формируется проплавление.
Соотношение этих полупериодов (баланс) настраиваем под задачу: больше очистки для загрязнённого или окисленного металла, больше проплавления для толстостенных деталей. Частоту поднимаем до 100–150 Гц, когда нужна узкая сфокусированная дуга.
Присадку подбираем под сплав и назначение изделия. ER4043 — универсальный кремнистый пруток: варится легко, даёт красивый шов, хорошо работает на литых деталях и ремонте. ER5356 содержит магний, обеспечивает более высокую прочность и коррозионную стойкость — его выбираем для нагруженных конструкций и деталей, работающих на открытом воздухе.
Если изделие потом анодируется, это тоже влияет на выбор: швы на разных присадках после анодирования отличаются по цвету. Такие требования просим указывать в заявке заранее.
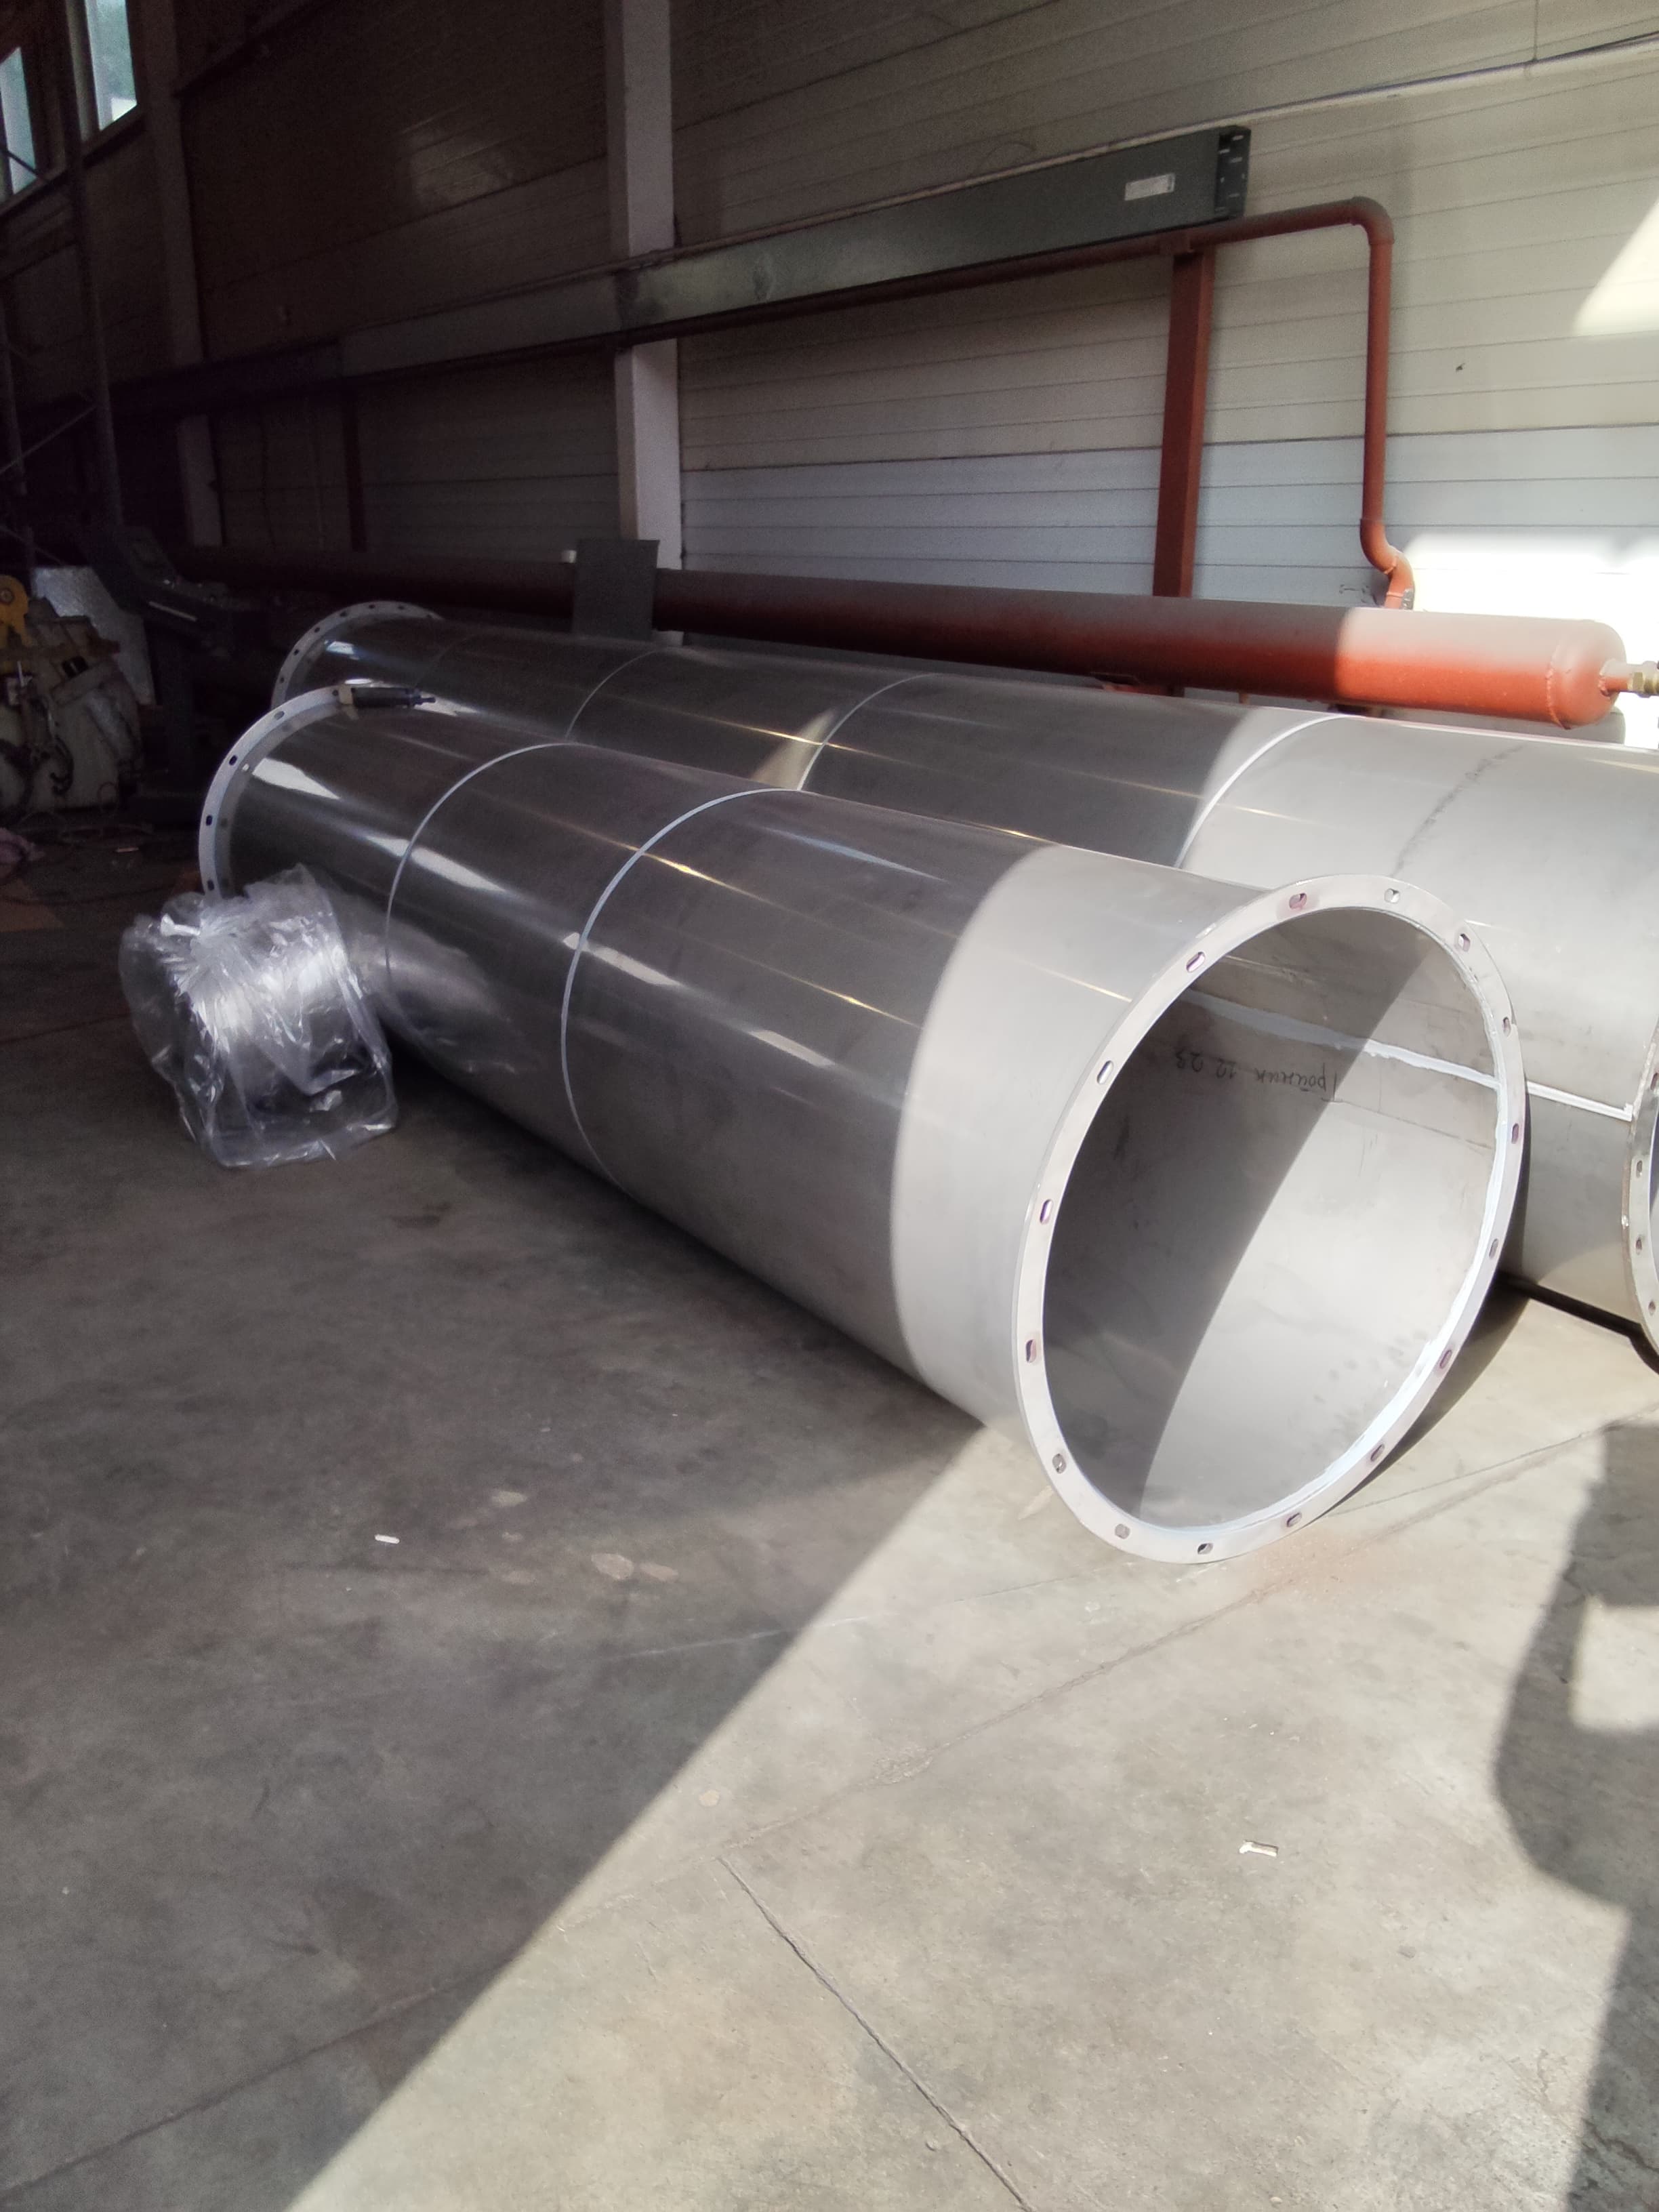
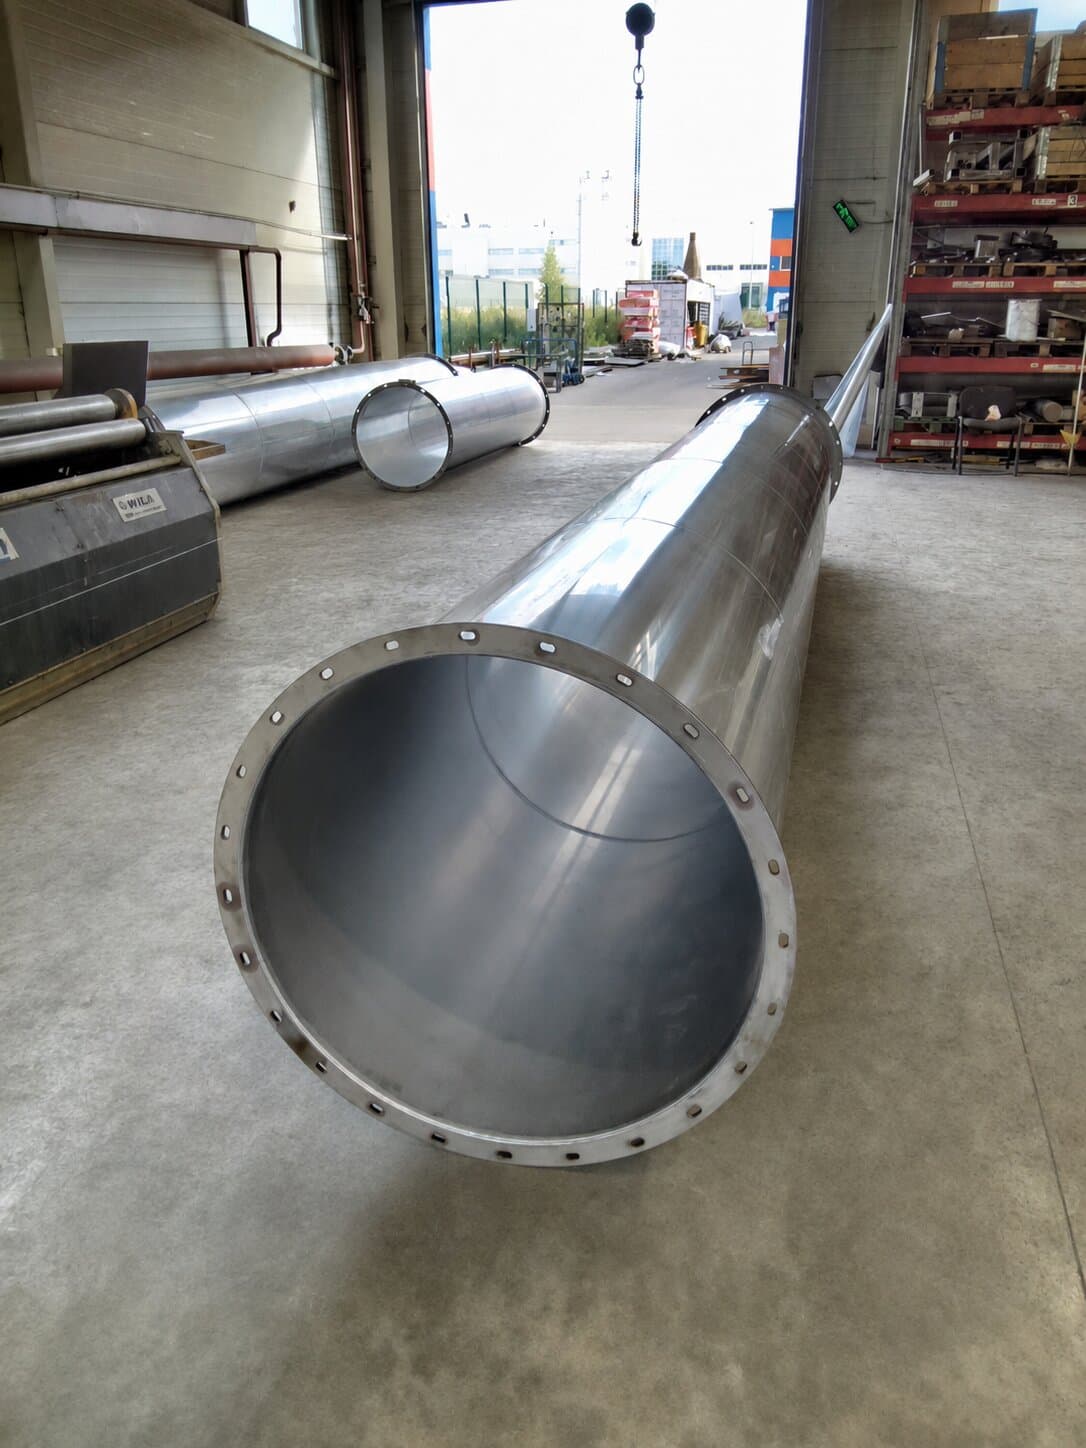
Типичные заказы — корпуса и кожухи оборудования, рамы и каркасы, где важен вес, ёмкости и трубопроводы, радиаторы и теплообменные элементы, детали транспортной техники.
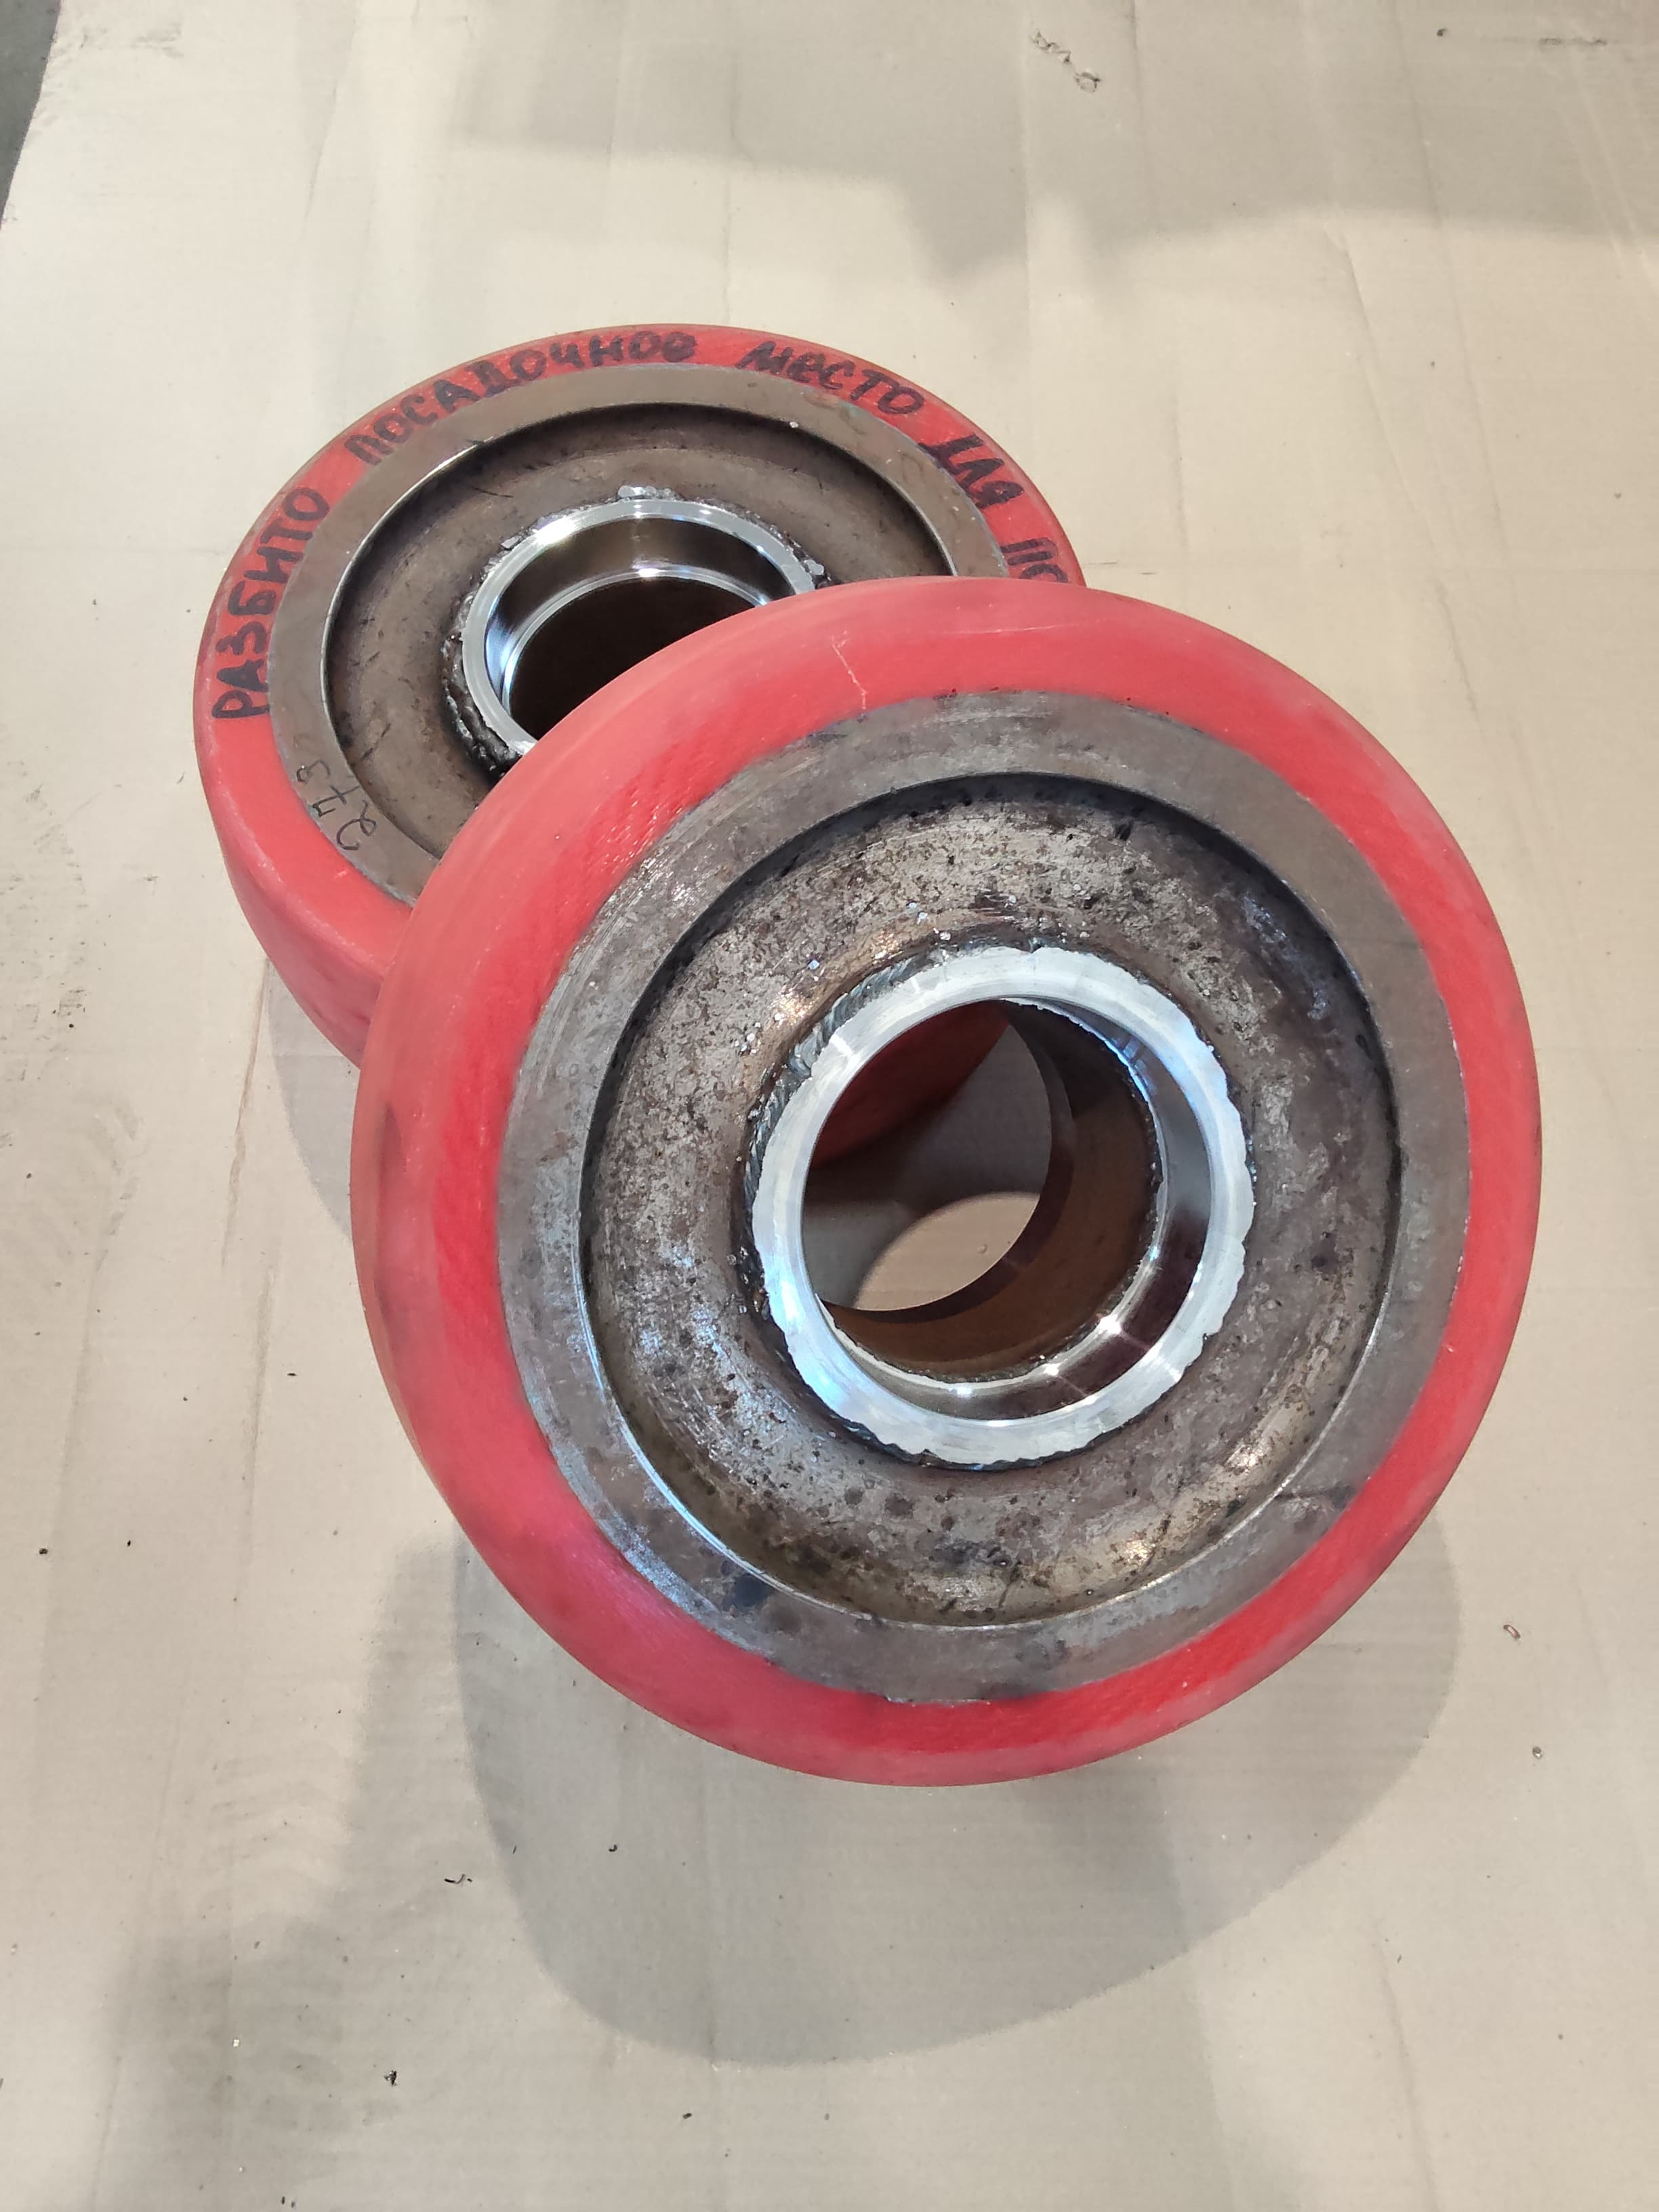
Отдельно берём ремонтные работы: заварка трещин в корпусах, восстановление посадочных мест, ремонт литых деталей. Литьё требует особого подхода — в нём часто есть скрытые поры и загрязнения, которые проявляются при нагреве, поэтому результат ремонта оцениваем после вскрытия дефекта.
Для расчёта нужны чертёж или фотографии детали, марка сплава и толщина. Если марка неизвестна, определим по образцу: от неё зависит выбор присадки и режима, а для некоторых термоупрочняемых сплавов сварка вообще снижает прочность в зоне шва — об этом предупредим до начала работ.
Из-за оксидной плёнки: она тугоплавкая и не даёт металлу сплавиться. На постоянном токе разрушить её не получается, поэтому применяют переменный ток с катодной очисткой. Кроме того, алюминий не меняет цвет при нагреве — момент плавления определяется только по опыту сварщика.
Зависит от задачи. ER4043 берём для ремонта, литья и ненагруженных швов: он пластичнее и легче в работе. ER5356 — для конструкций под нагрузкой и для деталей, работающих в уличных условиях, где важна коррозионная стойкость.
Для тонкого металла — нет. Начиная примерно с 10 мм применяем предварительный подогрев до 150–200 °C: он снижает пористость и облегчает формирование шва, так как алюминий быстро отводит тепло от зоны сварки.
Как правило, да. Трещину разделываем, засверливаем концы, чтобы она не пошла дальше, и завариваем. Для литых корпусов результат зависит от состояния металла: если литьё пористое или пропитано маслом, дефект может проявиться шире — это оценивается после вскрытия.
Да, коэффициент теплового расширения у алюминия примерно вдвое выше, чем у стали, поэтому деформации заметнее. Управляем этим порядком наложения швов, прихватками и жёсткой оснасткой, а для точных сборок закладываем припуск на последующую механическую обработку.
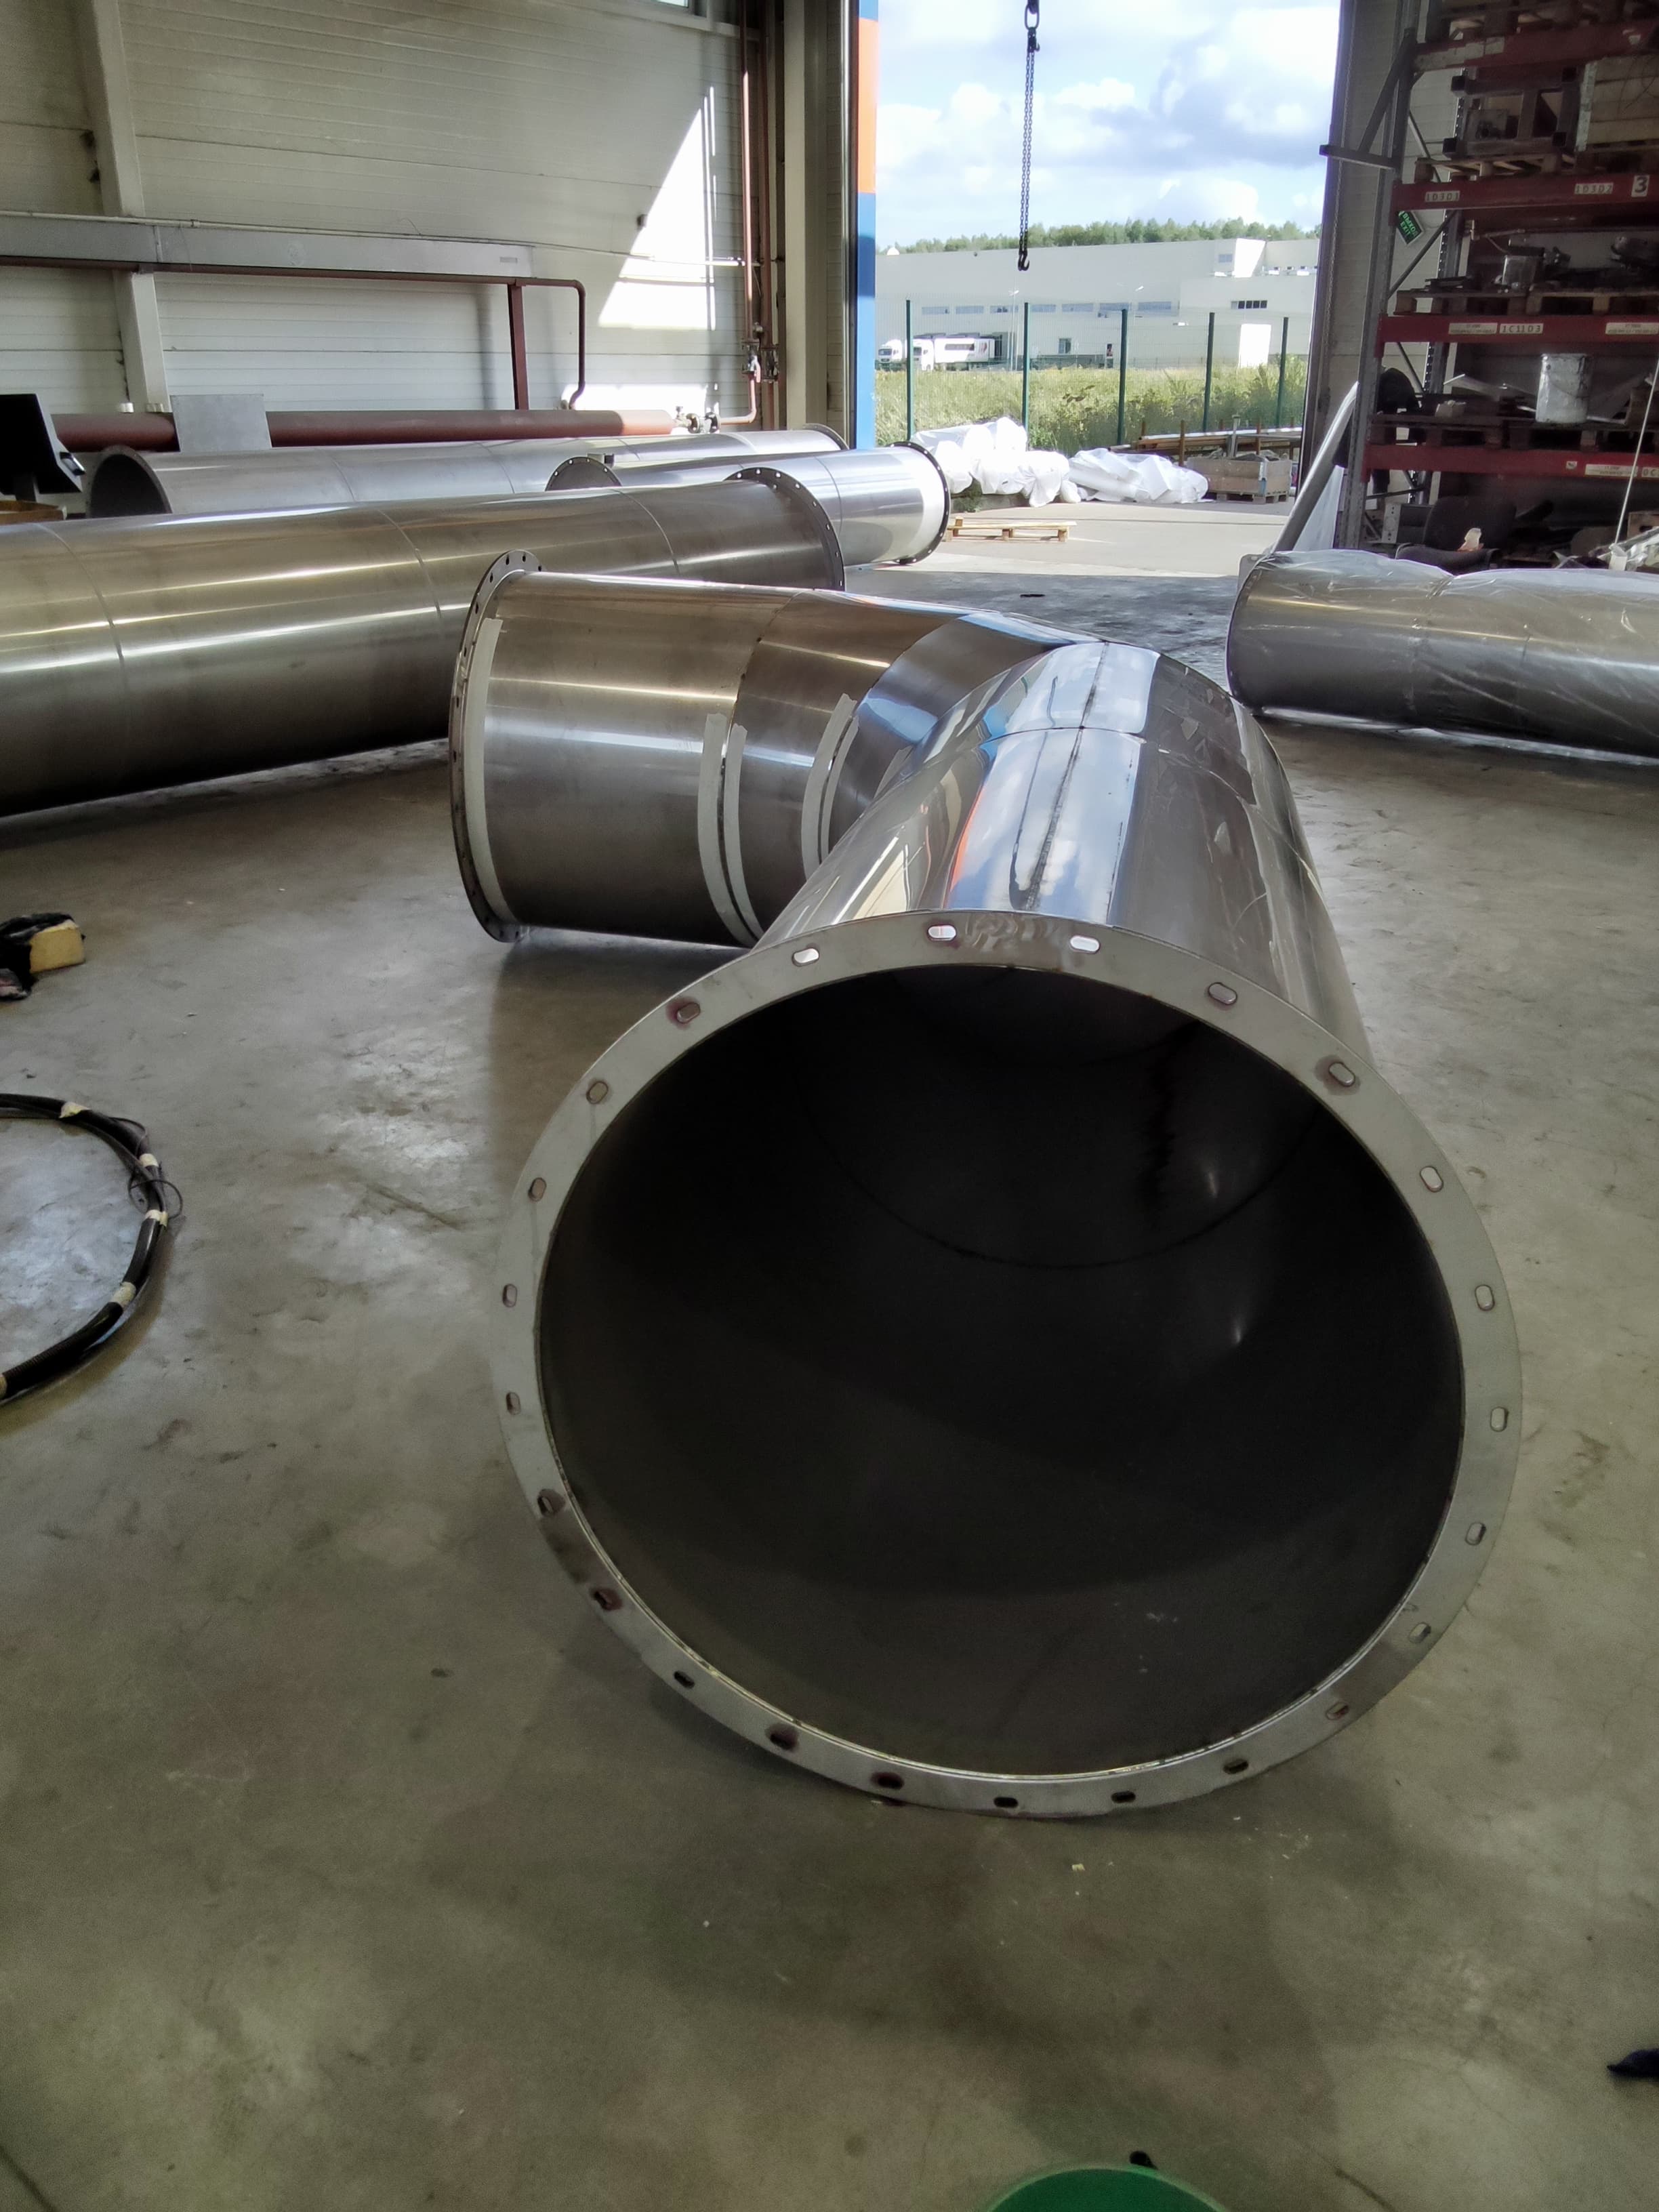
Тот же материал
Алюминий обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Гибка листового металла по алюминию
Сверлильные работы по алюминию
Лазерная резка по алюминию
Фрезерные работы по алюминию
Покраска по алюминию
Резка труб/проката по алюминию
Вальцовка по алюминию
Ленточнопильная резка по алюминию
Штамповка по алюминию
Токарные работы по алюминию
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.