В чём сложность
разброс свойств между марками: Ст3 режется легко, а 40Х в улучшенном состоянии требует иных режимов, поэтому параметры подбираются под конкретную марку и состояние поставки
От 8:30 до 18:30:
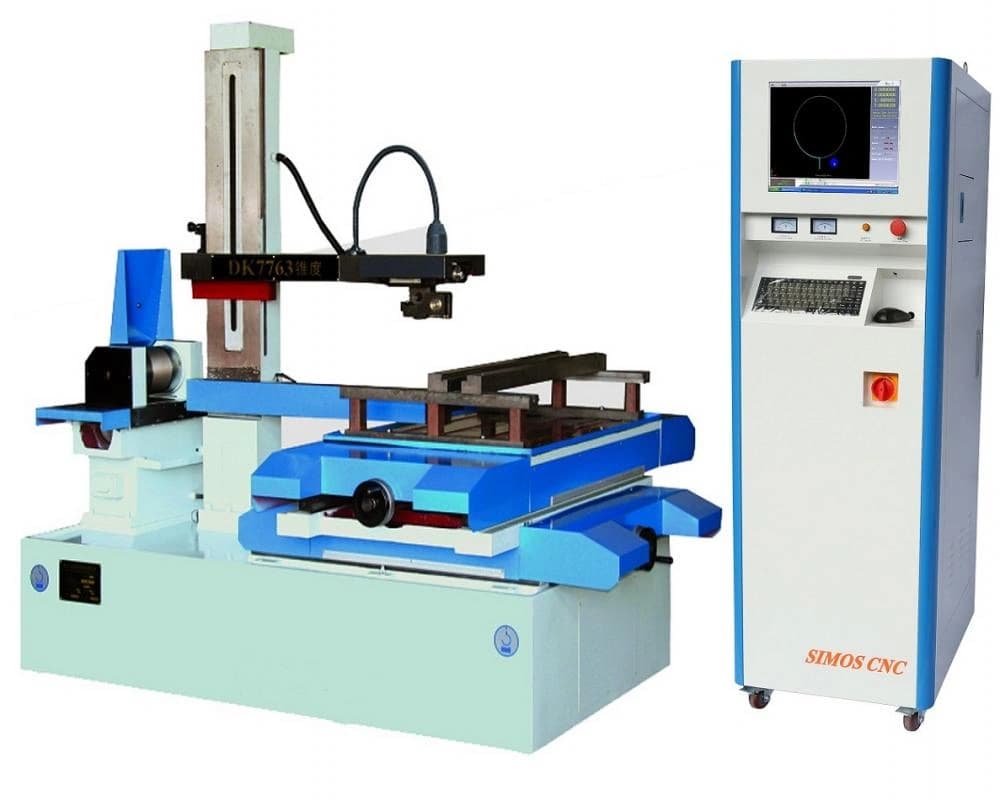
+7 (925) 709-01-15Выполняем проволочную электроэрозионную резку деталей из конструкционной и инструментальной стали: пуансоны и матрицы штампов, элементы пресс-форм, шаблоны, детали с узкими пазами и острыми внутренними углами.
Главное преимущество электроэрозии — твёрдость заготовки не имеет значения. Закалённая сталь режется так же, как сырая: материал удаляется электрическими разрядами, а не механическим воздействием инструмента.
Марки в работе
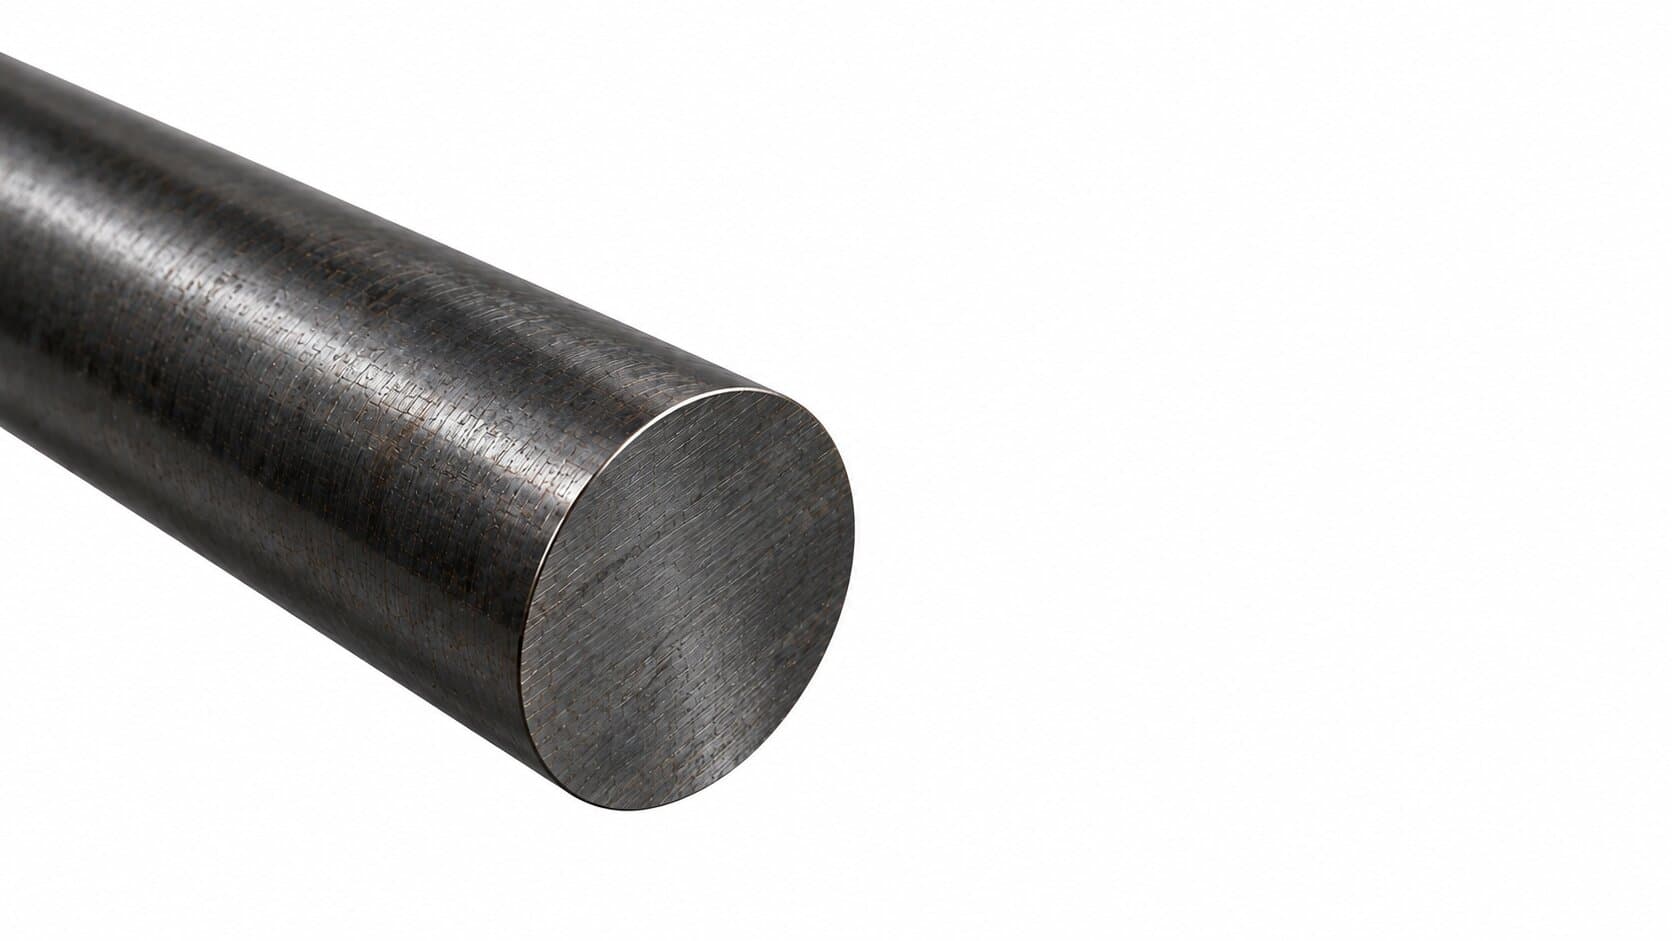
Профиль материала
разброс свойств между марками: Ст3 режется легко, а 40Х в улучшенном состоянии требует иных режимов, поэтому параметры подбираются под конкретную марку и состояние поставки
подбираем режимы по марке и твёрдости заготовки, при необходимости согласуем термообработку до или после механической обработки
рамы, валы, оси, детали общего машиностроения, элементы металлоконструкций и ремонтные позиции
Между тонкой движущейся проволокой и заготовкой возникают управляемые электрические разряды, которые вымывают микрочастицы металла. Проволока не касается детали — между ними всегда есть зазор, заполненный диэлектриком. Именно поэтому в детали не возникает механических напряжений и деформаций.
Точность процесса высокая — до ±0.001 мм при чистовых проходах. Радиус внутреннего угла ограничен только диаметром проволоки, что позволяет получать почти острые углы, недостижимые для фрезы. Для повышения точности и чистоты поверхности выполняем несколько проходов по одному контуру.
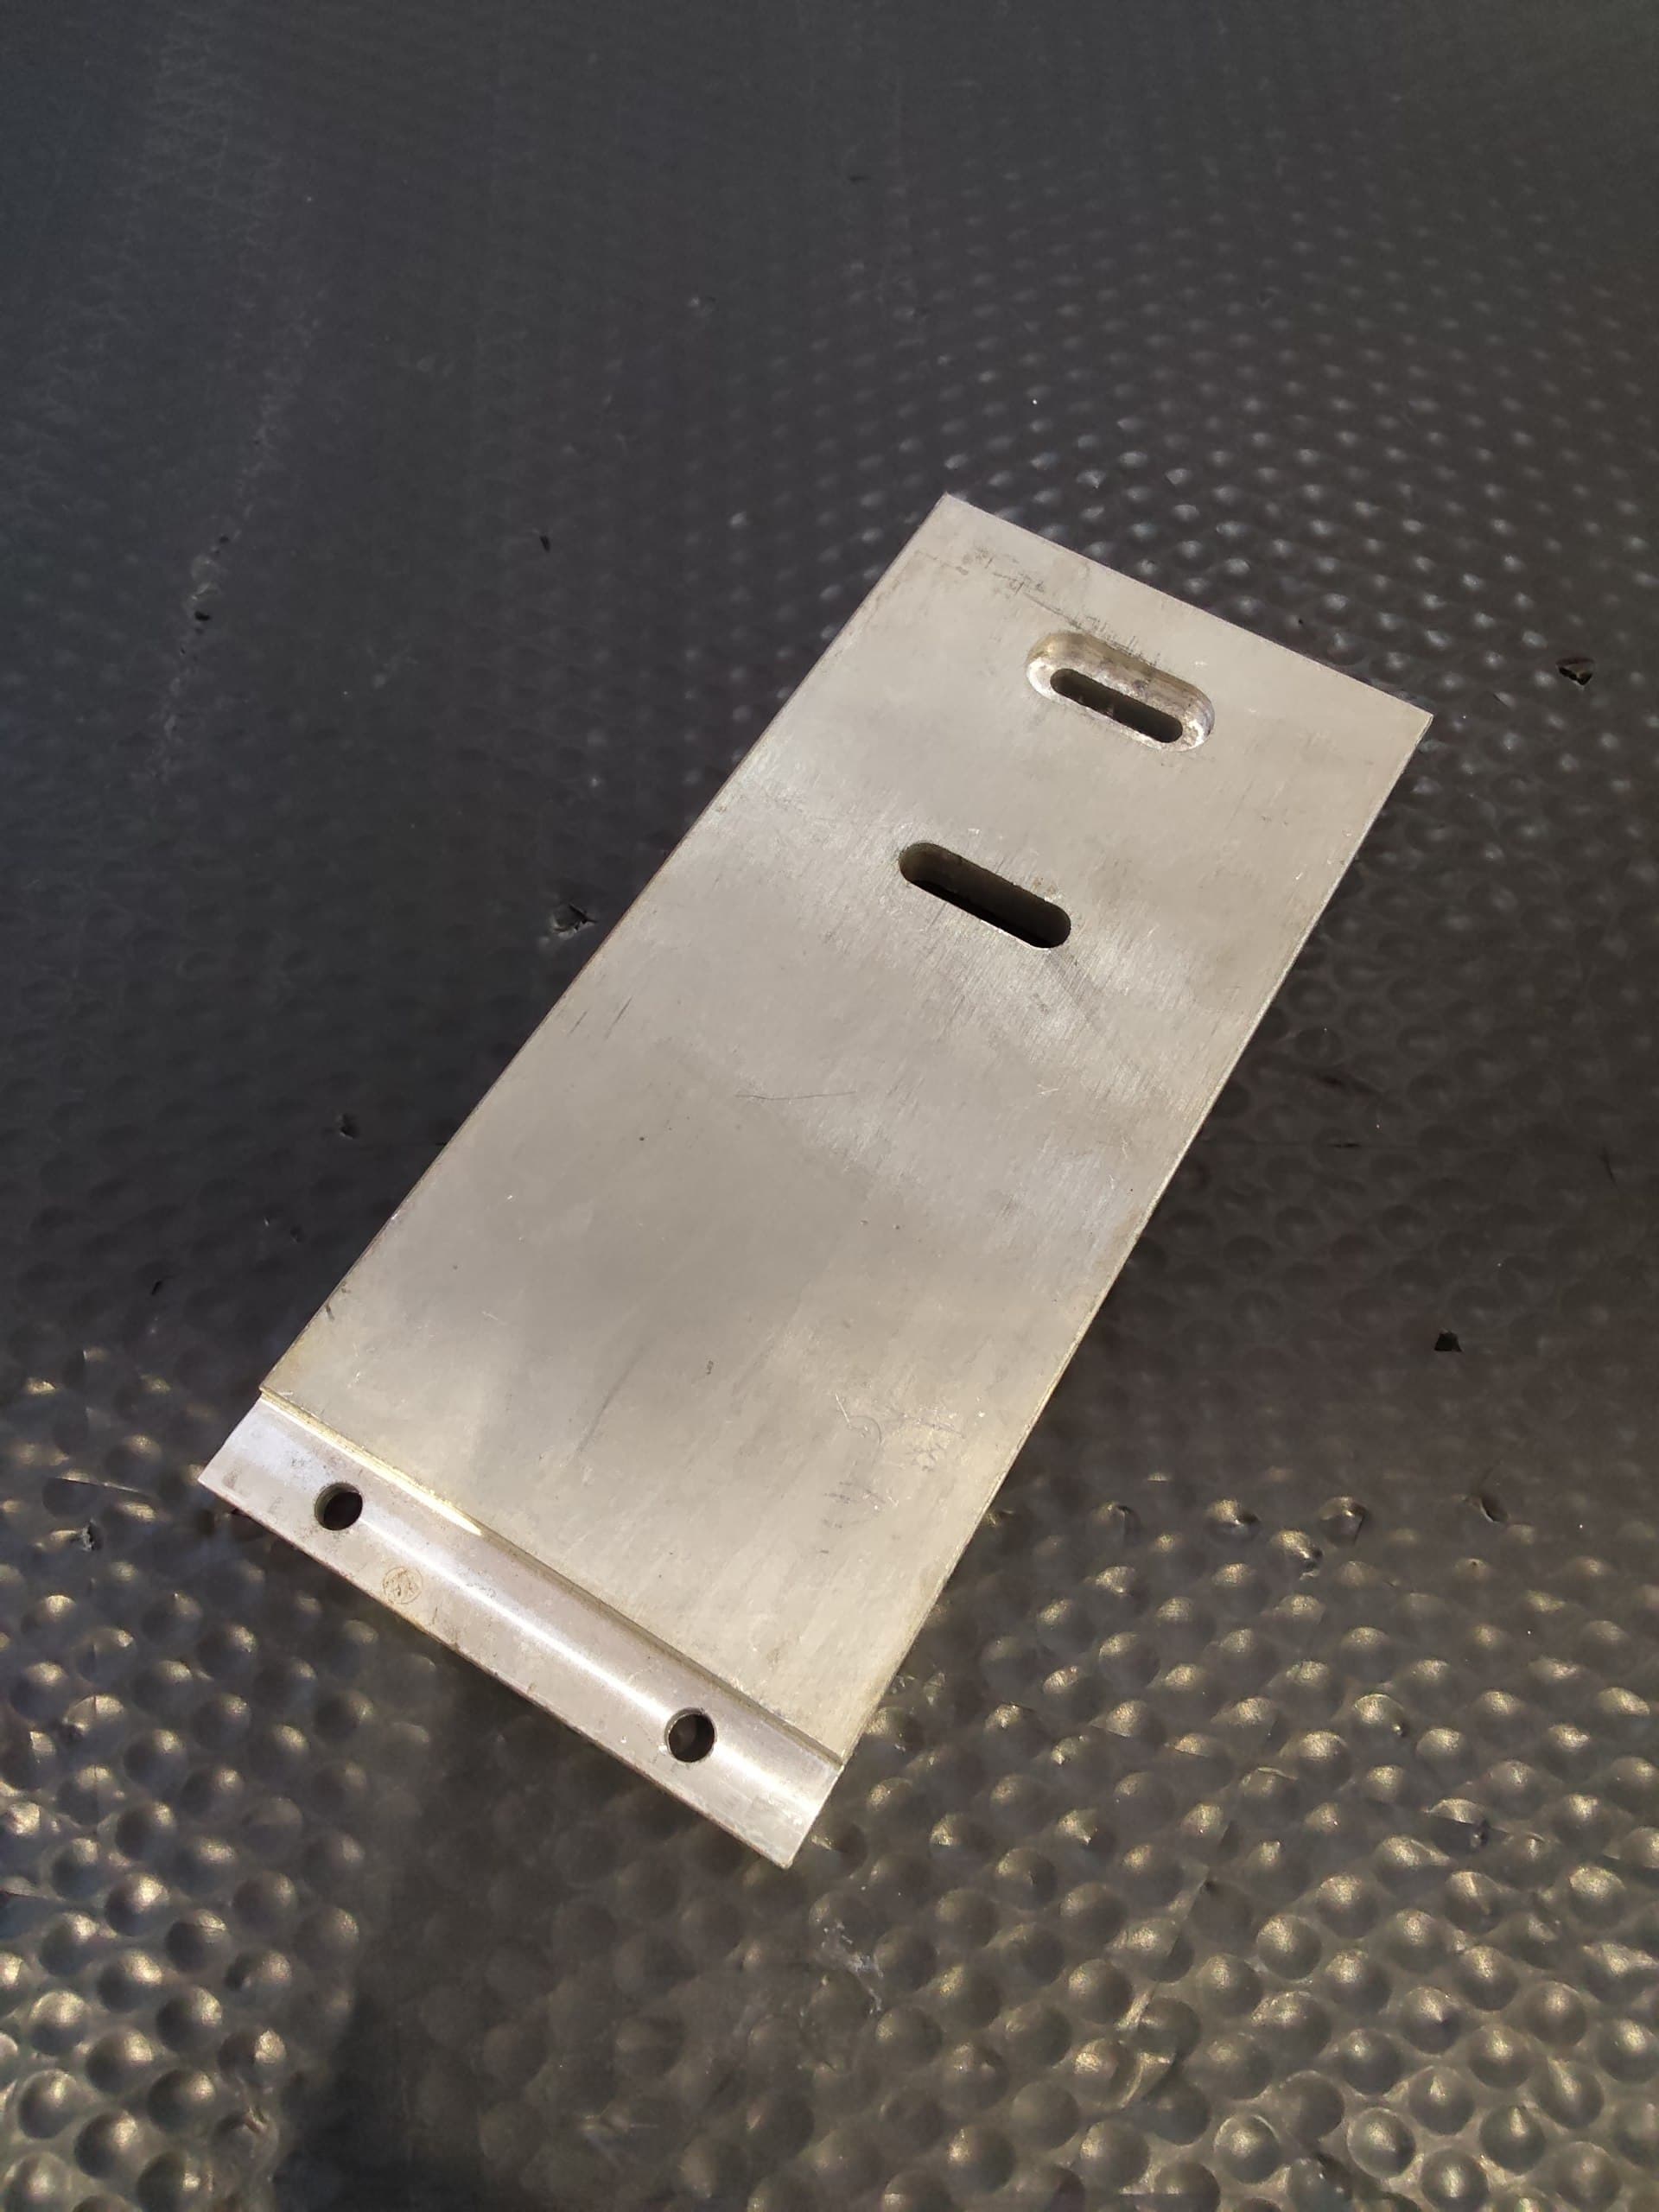
Основное направление — инструментальное производство: пуансоны и матрицы вырубных штампов, вставки пресс-форм, фильеры, шаблоны и калибры. Эти детали изготавливают из закалённой стали, где механическая обработка либо невозможна, либо чрезмерно дорога.
Второе направление — детали со сложным контуром и жёсткими допусками: зубчатые сегменты, кулачки, элементы с узкими прорезями. Здесь электроэрозия конкурирует с фрезерованием и выигрывает там, где нужны острые углы или высокая точность.
Основное ограничение — скорость. Электроэрозия существенно медленнее фрезерования и лазерной резки, поэтому её применяют там, где другие способы не подходят, а не как универсальную замену.
Второе — деталь должна проводить электрический ток. Для сталей это не проблема, но пластики и керамику этим способом резать нельзя. Также требуется сквозное отверстие для заправки проволоки при обработке внутренних контуров.
Пришлите чертёж или DXF с указанием марки стали, состояния (закалённая или сырая) и требуемых допусков. Для внутренних контуров отметьте, есть ли в заготовке отверстие под заправку проволоки.
Да, это основное преимущество электроэрозии. Твёрдость заготовки на процесс не влияет: материал удаляется разрядами, а не резанием. Деталь можно закалить сначала, а потом получить точный контур.
До ±0.001 мм при чистовых проходах. Точность зависит от числа проходов: черновой даёт контур, последующие выводят размер и улучшают поверхность.
Ограничен диаметром проволоки — угол получается заметно острее, чем при фрезеровании, где радиус равен радиусу фрезы. Это одна из причин выбора электроэрозии для штамповой оснастки.
Из-за скорости: процесс существенно медленнее. Применять его целесообразно там, где механическая обработка невозможна или не даёт нужной точности — например, по закалённой стали или для острых внутренних углов.
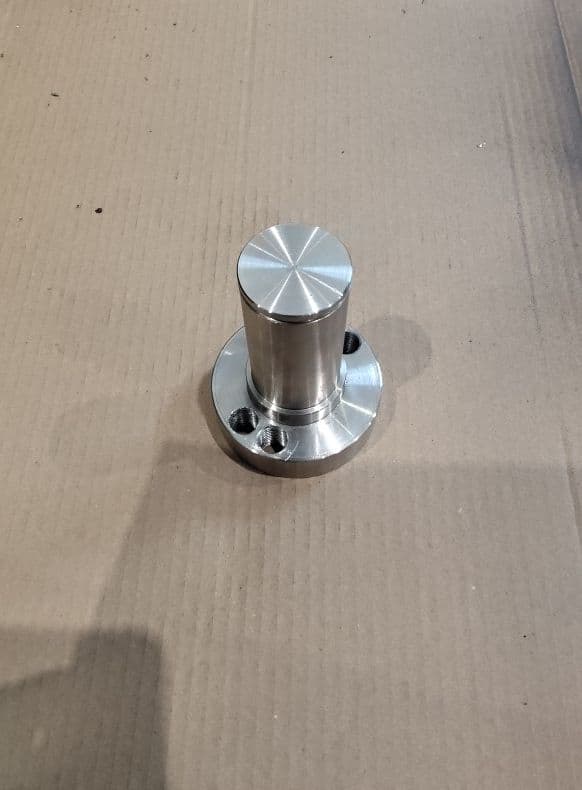
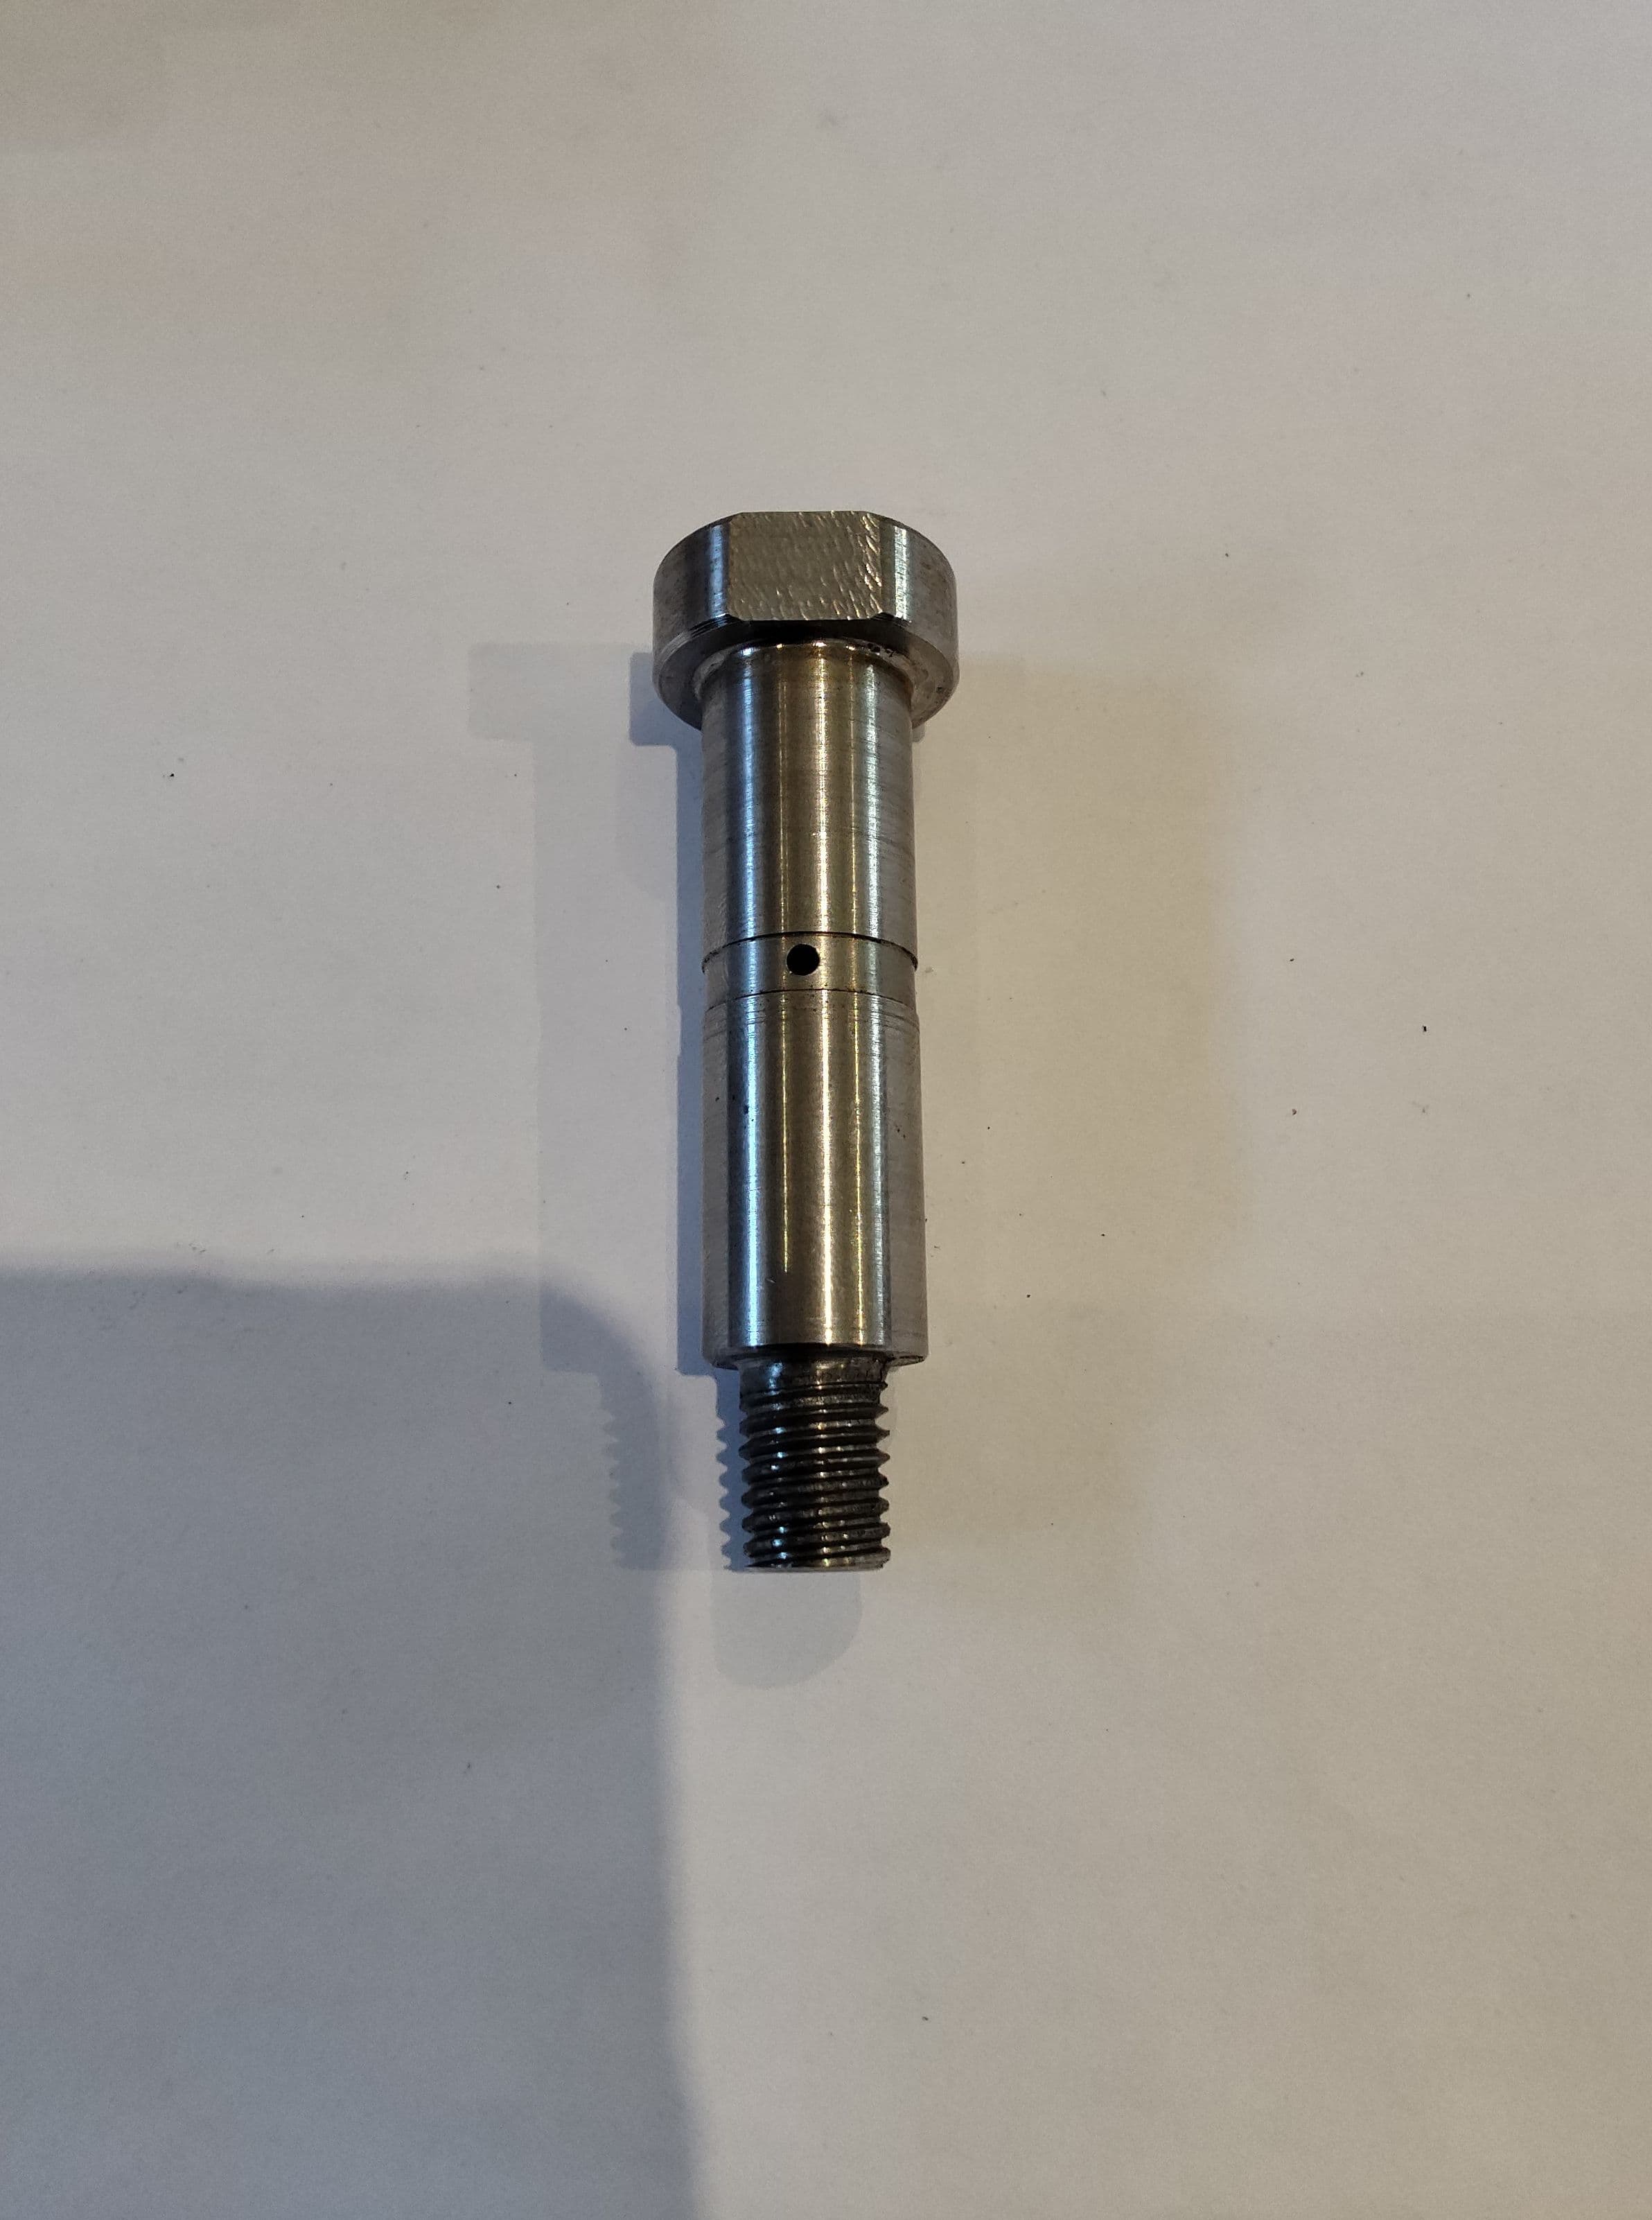
Тот же материал
Чёрный металл обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Гибка листового металла по чёрному металлу
Дробеструйная обработка по чёрному металлу
Сверлильные работы по чёрному металлу
Лазерная резка по чёрному металлу
Фрезерные работы по чёрному металлу
Покраска по чёрному металлу
Резка труб/проката по чёрному металлу
Вальцовка по чёрному металлу
Ленточнопильная резка по чёрному металлу
Штамповка по чёрному металлу
Токарные работы по чёрному металлу
Сварочные работы по чёрному металлу
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.