В чём сложность
разброс свойств между марками: Ст3 режется легко, а 40Х в улучшенном состоянии требует иных режимов, поэтому параметры подбираются под конкретную марку и состояние поставки
От 8:30 до 18:30:
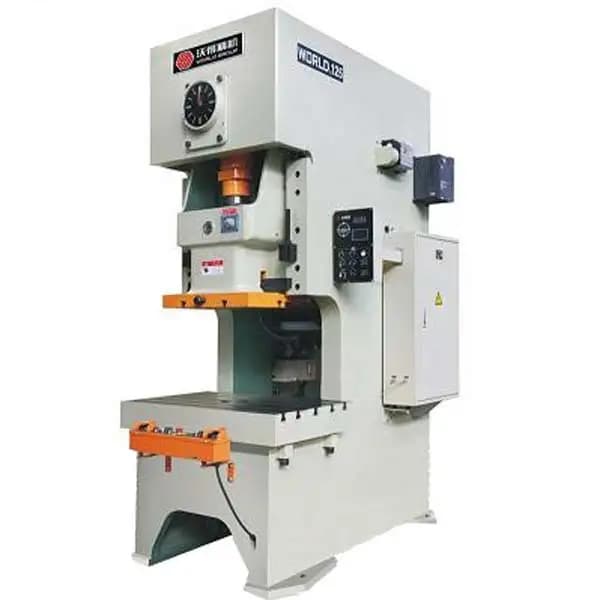
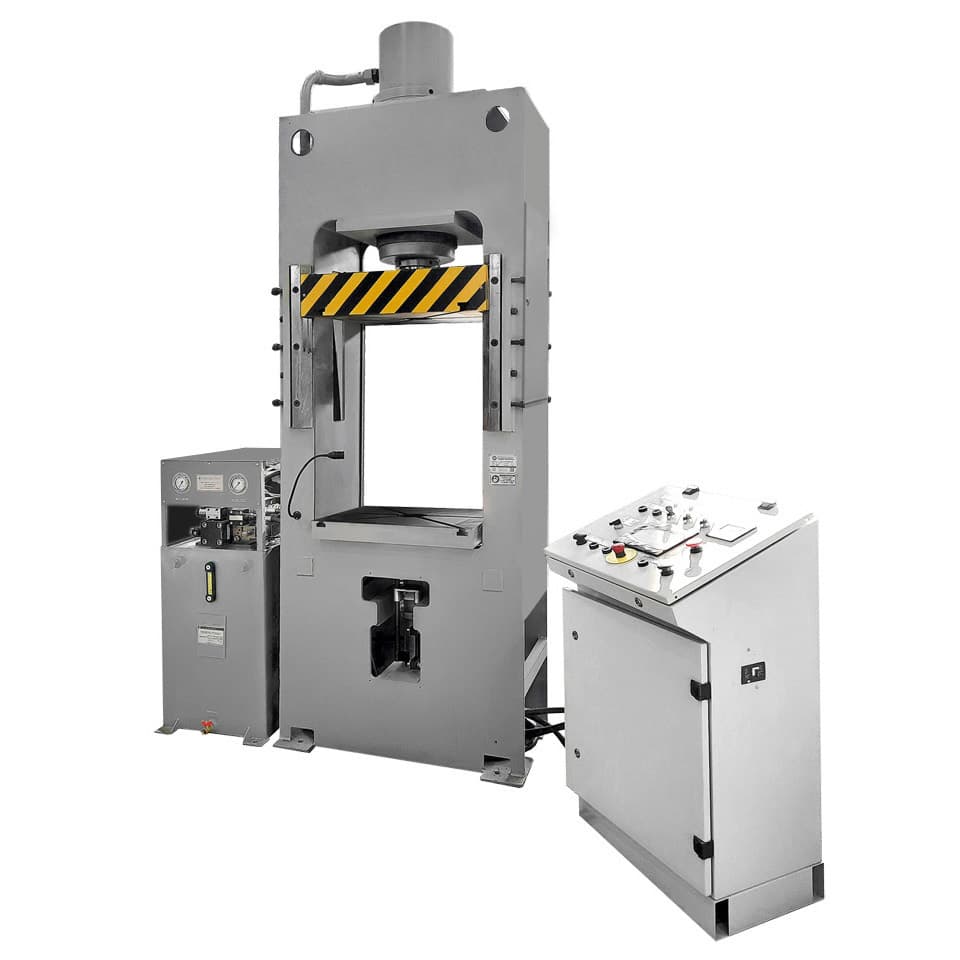
+7 (925) 709-01-15Изготавливаем штампованные детали из листовой конструкционной стали: шайбы и прокладки, скобы и хомуты, крепёжные пластины, детали с отверстиями и вырубкой сложного контура. Точность штамповки ±0.2 мм.
Штамповка выгодна на серии: оснастка изготавливается один раз, а дальше каждая деталь выходит за один ход пресса. Для единичных изделий обычно дешевле лазерная резка — подскажем при расчёте, какой вариант выгоднее при вашем тираже.
Марки в работе
Профиль материала
разброс свойств между марками: Ст3 режется легко, а 40Х в улучшенном состоянии требует иных режимов, поэтому параметры подбираются под конкретную марку и состояние поставки
подбираем режимы по марке и твёрдости заготовки, при необходимости согласуем термообработку до или после механической обработки
рамы, валы, оси, детали общего машиностроения, элементы металлоконструкций и ремонтные позиции
Ключевой параметр вырубного штампа — зазор между пуансоном и матрицей. Для чёрного металла его принимают в пределах 5–10 % толщины листа на сторону. Слишком большой зазор даёт заусенец и вытянутую кромку, слишком малый ускоряет износ инструмента и повышает усилие пресса.
При правильном зазоре срез получается с характерной структурой: зона скалывания и зона среза в определённой пропорции. По ней технолог может судить о состоянии штампа и вовремя назначить переточку — это часть контроля при серийном производстве.
Стоимость штампованной детали складывается из двух частей: разовые затраты на оснастку и стоимость одного хода пресса. На малых тиражах оснастка доминирует, и деталь выходит дорогой. Начиная с определённого количества штамповка становится заметно дешевле любой другой технологии.
Точка окупаемости зависит от сложности детали. Для простой вырубки она наступает раньше, для деталей с гибкой и вытяжкой — позже. Мы считаем оба варианта — штамповку и лазерную резку — и показываем, где проходит граница для вашей детали.
Шайбы и прокладки, скобы и хомуты, крепёжные и монтажные пластины, кронштейны с гибкой, детали с перфорацией, элементы корпусов и кожухов.
Штамповка часто сочетается с гибкой в одном штампе: деталь вырубается и сразу принимает нужную форму. Для сложных изделий применяется последовательная штамповка в несколько переходов.
Пришлите чертёж детали и укажите планируемый тираж — от него зависит выбор технологии и итоговая цена. Если тираж небольшой, предложим лазерную резку как более выгодный вариант.
Зависит от сложности детали и стоимости оснастки. Для простой вырубки граница наступает раньше, для деталей с гибкой и вытяжкой — позже. Считаем оба варианта и показываем, где именно проходит точка окупаемости для вашей детали.
Обычно из-за увеличенного зазора между пуансоном и матрицей или износа режущих кромок штампа. Устраняется настройкой зазора и своевременной переточкой оснастки.
Да, проектируем и изготавливаем штампы на собственном участке. Также дорабатываем и ремонтируем существующую оснастку заказчика.
Стандартно ±0.2 мм. Более высокая точность достижима при прецизионной оснастке, но это заметно увеличивает стоимость штампа — обсуждаем целесообразность исходя из назначения детали.
Тот же материал
Чёрный металл обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Гибка листового металла по чёрному металлу
Дробеструйная обработка по чёрному металлу
Сверлильные работы по чёрному металлу
Электроэрозионная резка по чёрному металлу
Лазерная резка по чёрному металлу
Фрезерные работы по чёрному металлу
Покраска по чёрному металлу
Резка труб/проката по чёрному металлу
Вальцовка по чёрному металлу
Ленточнопильная резка по чёрному металлу
Токарные работы по чёрному металлу
Сварочные работы по чёрному металлу
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.