В чём сложность
разброс свойств между марками: Ст3 режется легко, а 40Х в улучшенном состоянии требует иных режимов, поэтому параметры подбираются под конкретную марку и состояние поставки
От 8:30 до 18:30:
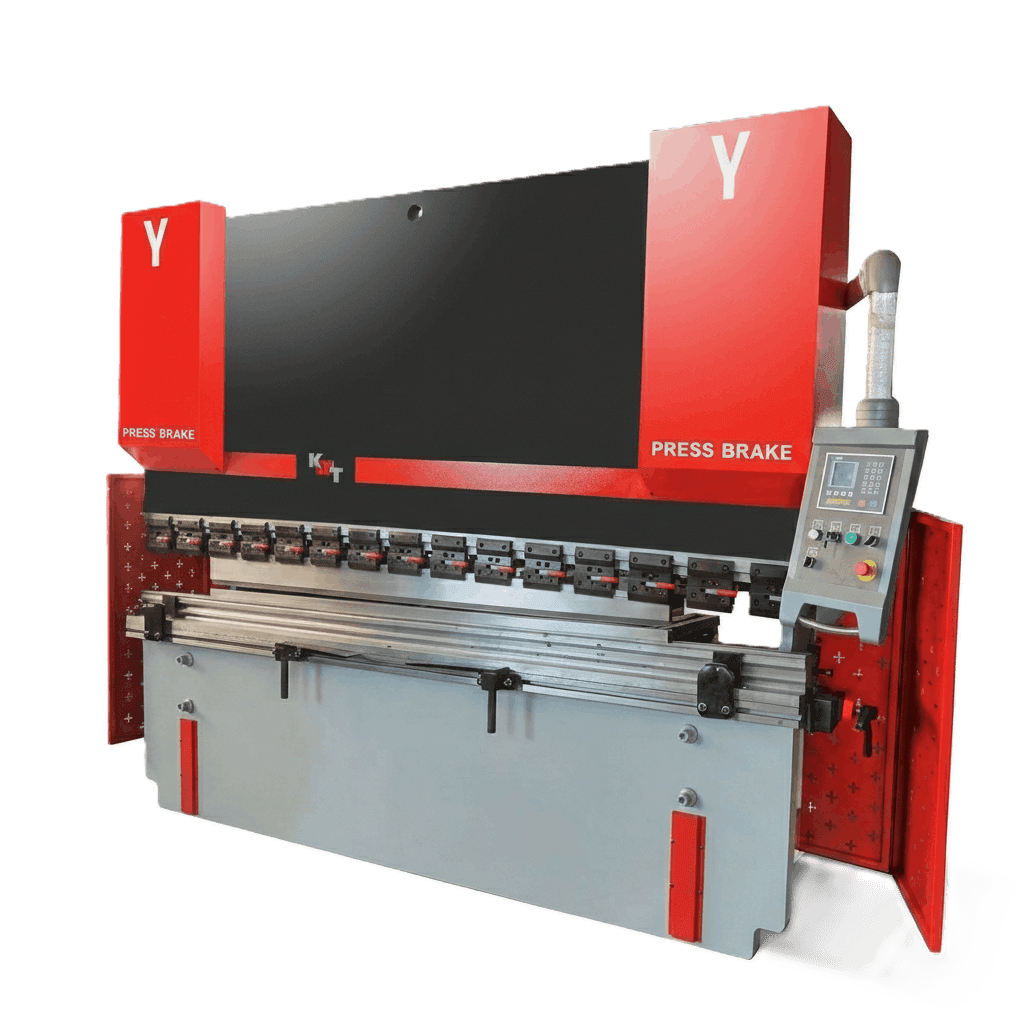
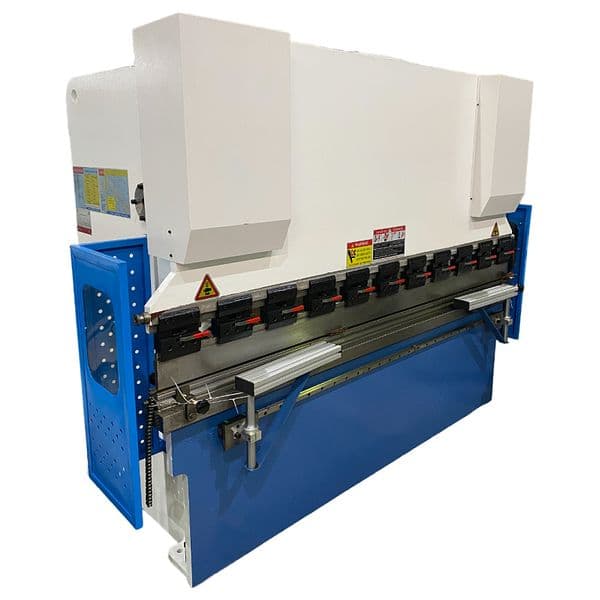
+7 (925) 709-01-15Гнём листовую конструкционную сталь на листогибочном прессе: корпуса и кожухи, лотки и короба, профили, уголки, панели ограждений, детали под сварку. Работаем со сталью Ст3, сталь 20 и низколегированной 09Г2С.
Конструкционная сталь — самый предсказуемый материал для гибки. Пружинение невелико, минимальный радиус обычно равен толщине листа, режимы отработаны. Основное внимание уделяем расчёту развёртки и порядку гибов.
Марки в работе
Профиль материала
разброс свойств между марками: Ст3 режется легко, а 40Х в улучшенном состоянии требует иных режимов, поэтому параметры подбираются под конкретную марку и состояние поставки
подбираем режимы по марке и твёрдости заготовки, при необходимости согласуем термообработку до или после механической обработки
рамы, валы, оси, детали общего машиностроения, элементы металлоконструкций и ремонтные позиции
При гибке металл на внешней стороне растягивается, на внутренней — сжимается, а длина нейтрального слоя остаётся неизменной. Именно по нему рассчитывается развёртка. Ошибка в коэффициенте положения нейтрального слоя даёт готовую деталь неверного габарита — при нескольких гибах отклонения накапливаются.
Для деталей с несколькими гибами важен порядок операций: уже согнутая полка может упереться в станину пресса и не дать выполнить следующий гиб. Последовательность прорабатываем до запуска — иногда она диктует и саму конструкцию детали.
На современном листогибочном прессе угол выдерживается стабильно, и в серии детали получаются одинаковыми. Для деталей, идущих в сварную сборку, это критично: расхождение углов приводит к зазорам под сварку и деформациям готового узла.
При гибке толстого листа учитываем усилие: у пресса есть предел, зависящий от толщины, длины гиба и марки стали. Низколегированная 09Г2С прочнее Ст3 и требует большего усилия при той же толщине — это влияет на максимальную длину гиба.
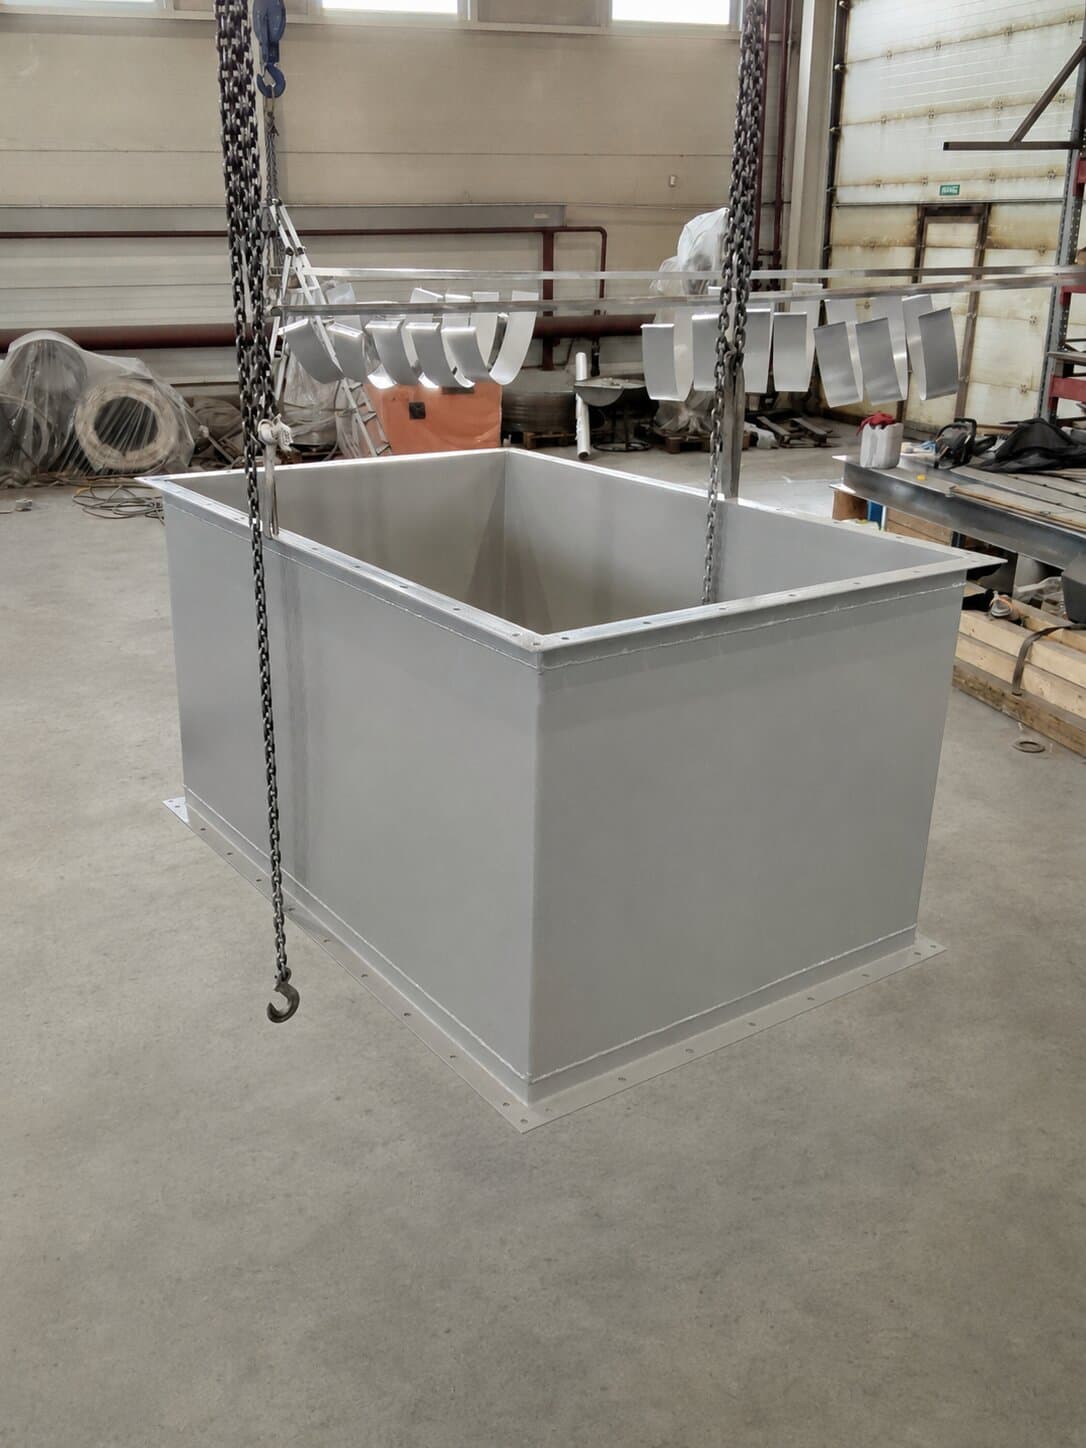
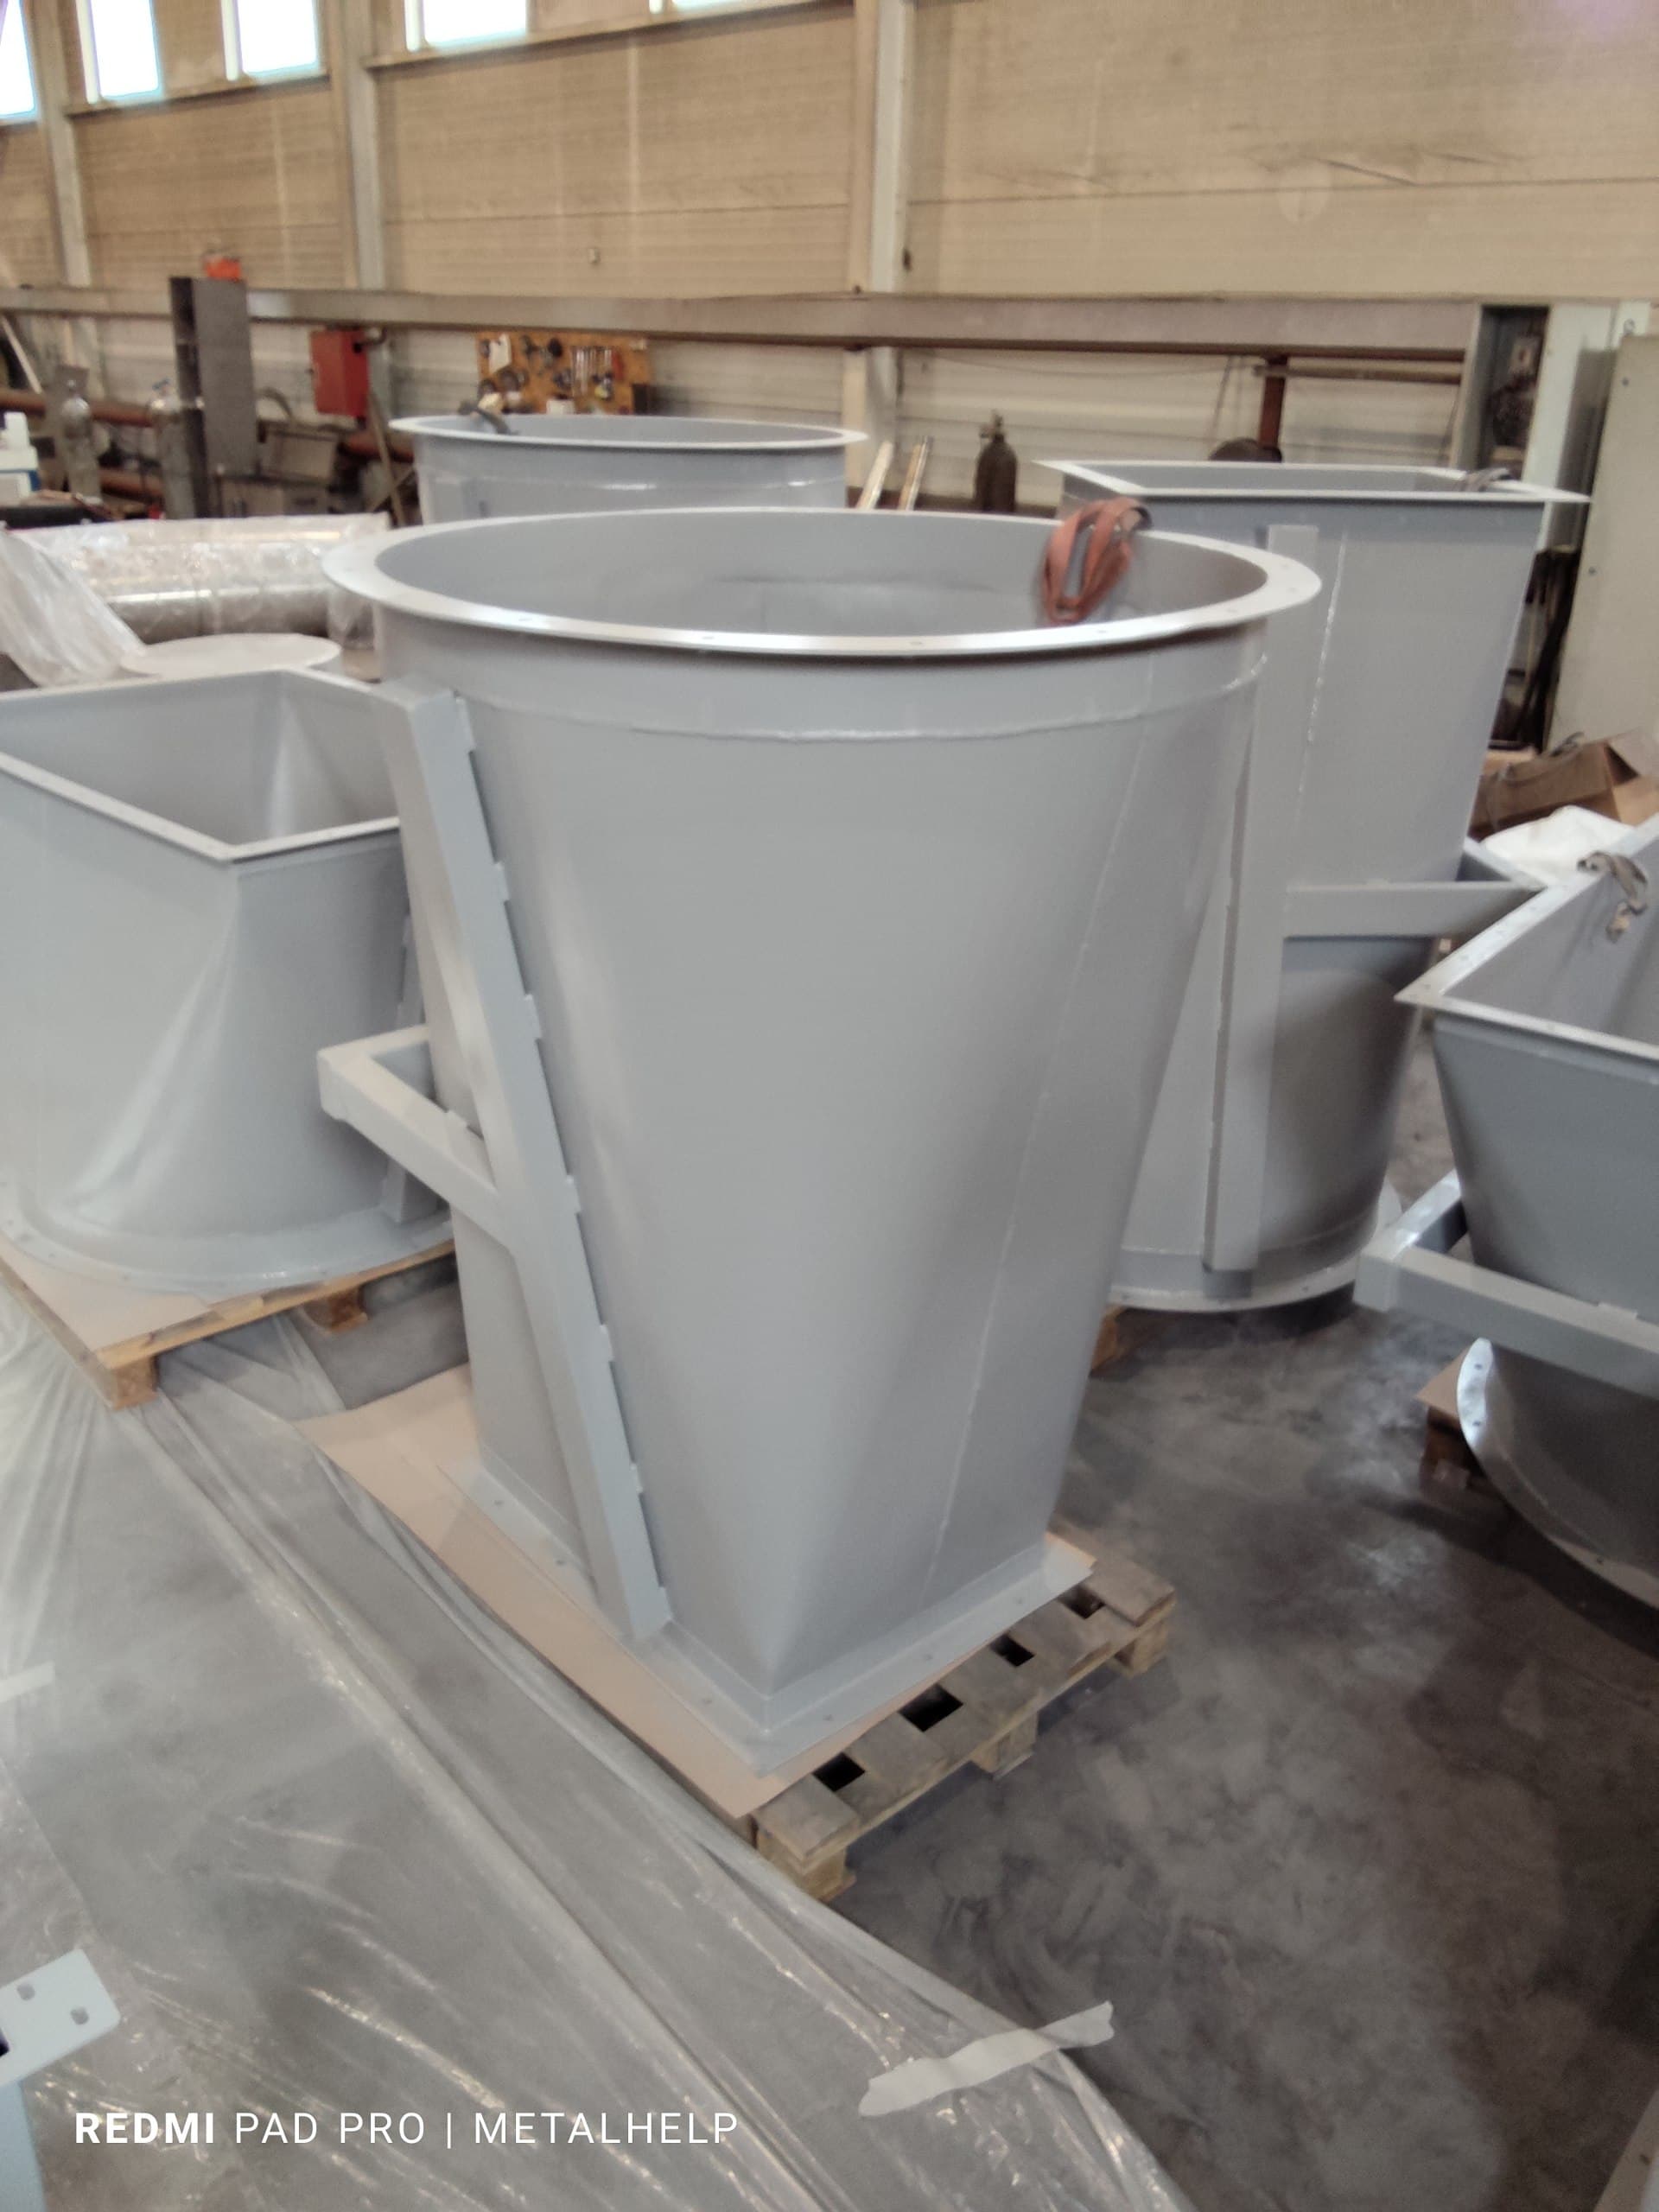
Корпуса и кожухи оборудования, лотки и короба, монтажные профили и уголки, косынки и кронштейны, панели ограждений, элементы металлоконструкций.
Гибка часто сочетается с лазерной резкой в одном заказе: сначала вырезается развёртка с технологическими пазами и отверстиями, затем деталь гнётся. Такой маршрут дешевле и точнее, чем сварка из отдельных элементов.
Пришлите чертёж детали — в развёртке или в готовом виде с габаритами. Если развёртки нет, рассчитаем сами. Для деталей с большим числом гибов полезна 3D-модель: по ней сразу видна выполнимость последовательности.
Достаточно чертежа готовой детали с габаритами, толщиной и марками. Развёртку рассчитаем сами с учётом нейтрального слоя. Если развёртка уже есть, пришлите её — сверим с нашими коэффициентами.
Для низкоуглеродистой стали обычно принимают радиус, равный толщине листа. Для более прочных марок и при гибке вдоль проката радиус увеличивают, чтобы избежать трещин по кромке.
Да, длина ограничена размерами пресса, а максимальная толщина при этой длине — его усилием. Пришлите параметры детали, и мы сразу подтвердим выполнимость.
Да, это стандартный маршрут: лазерная резка развёртки, затем гибка. Так дешевле и точнее, чем сваривать деталь из отдельных пластин, и меньше операций в цепочке.
Тот же материал
Чёрный металл обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Дробеструйная обработка по чёрному металлу
Сверлильные работы по чёрному металлу
Электроэрозионная резка по чёрному металлу
Лазерная резка по чёрному металлу
Фрезерные работы по чёрному металлу
Покраска по чёрному металлу
Резка труб/проката по чёрному металлу
Вальцовка по чёрному металлу
Ленточнопильная резка по чёрному металлу
Штамповка по чёрному металлу
Токарные работы по чёрному металлу
Сварочные работы по чёрному металлу
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.