В чём сложность
разброс свойств между марками: Ст3 режется легко, а 40Х в улучшенном состоянии требует иных режимов, поэтому параметры подбираются под конкретную марку и состояние поставки
От 8:30 до 18:30:
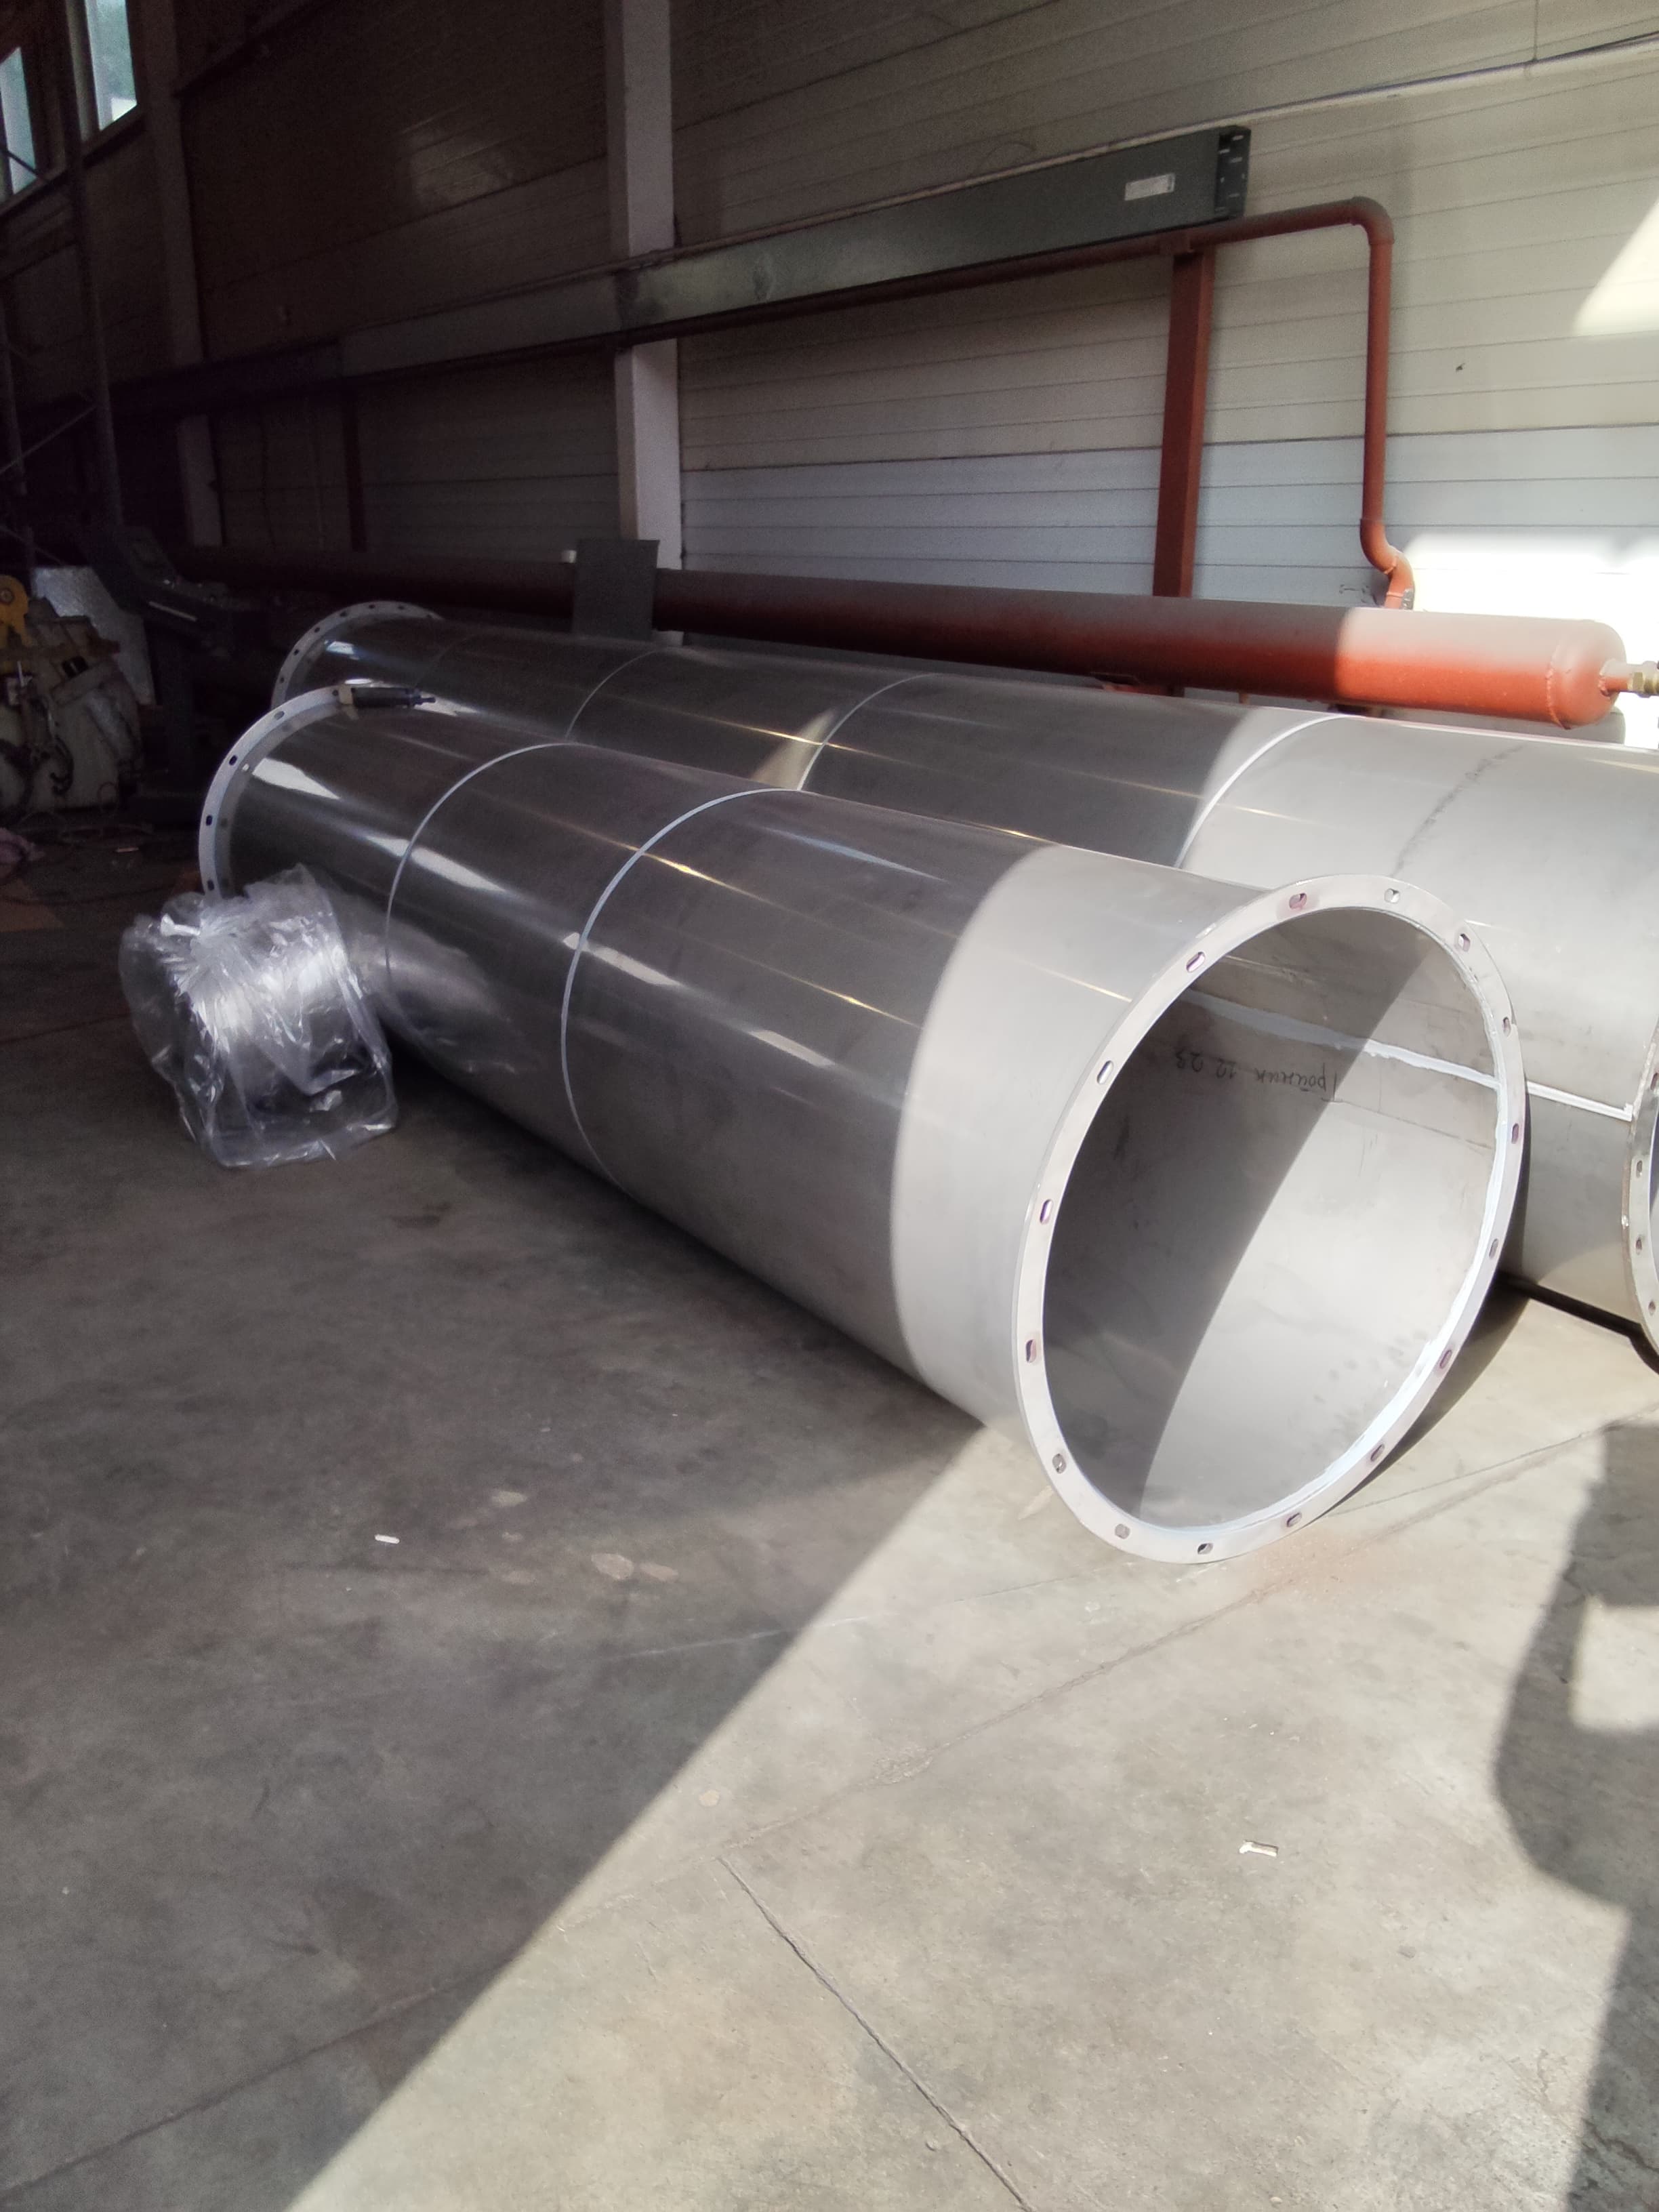
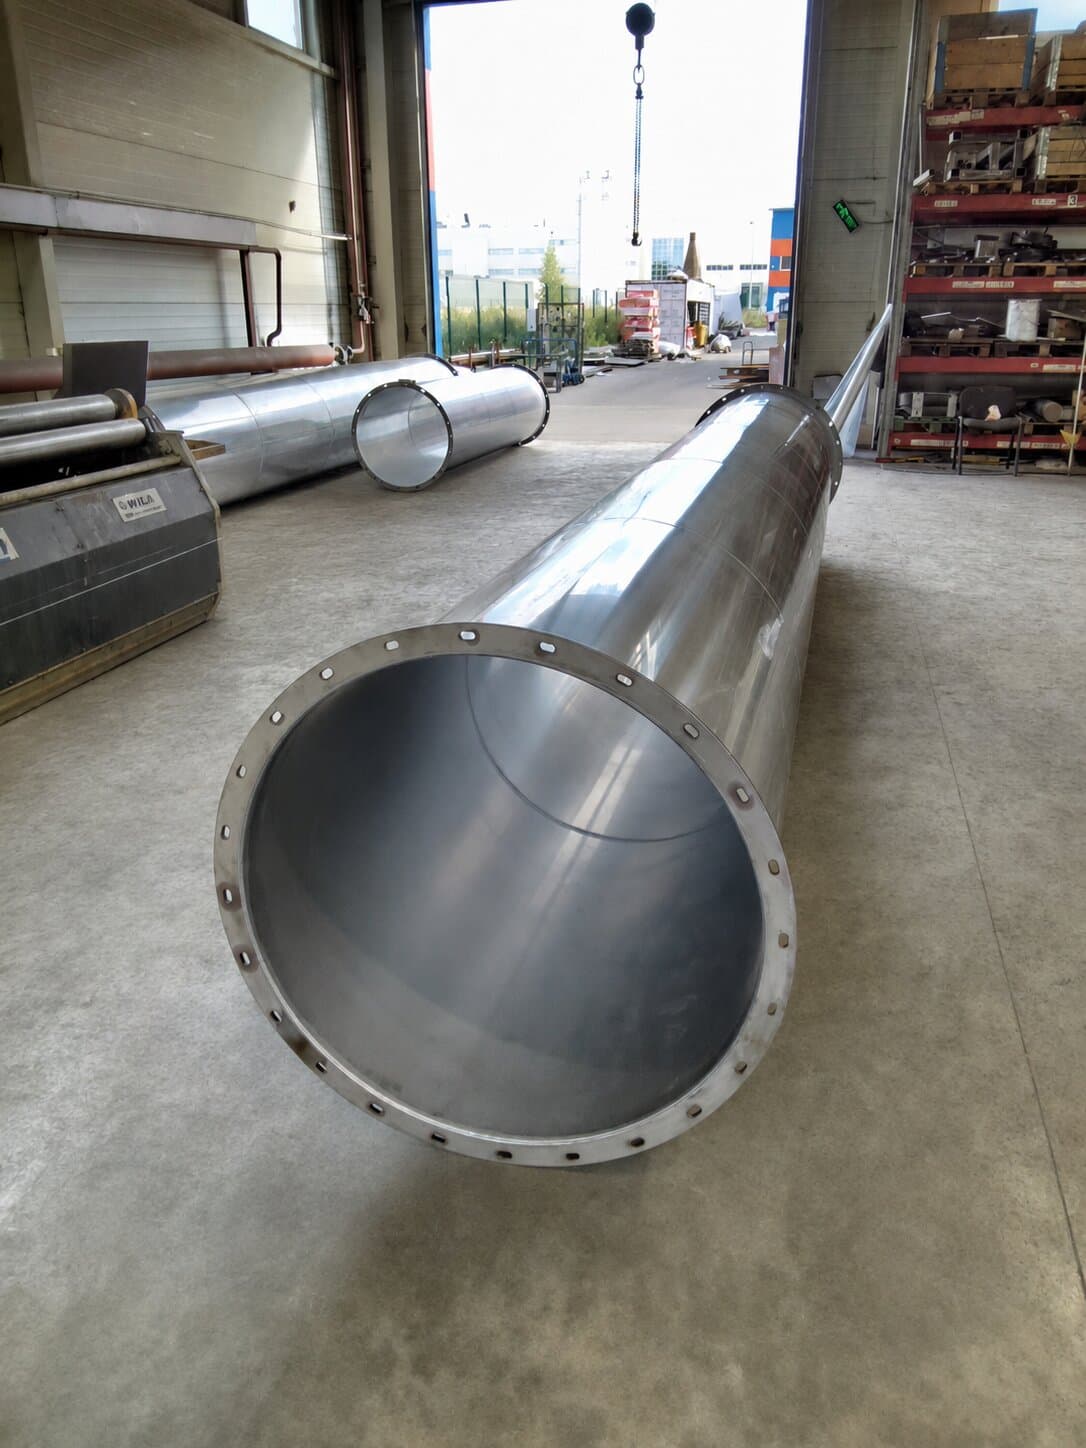
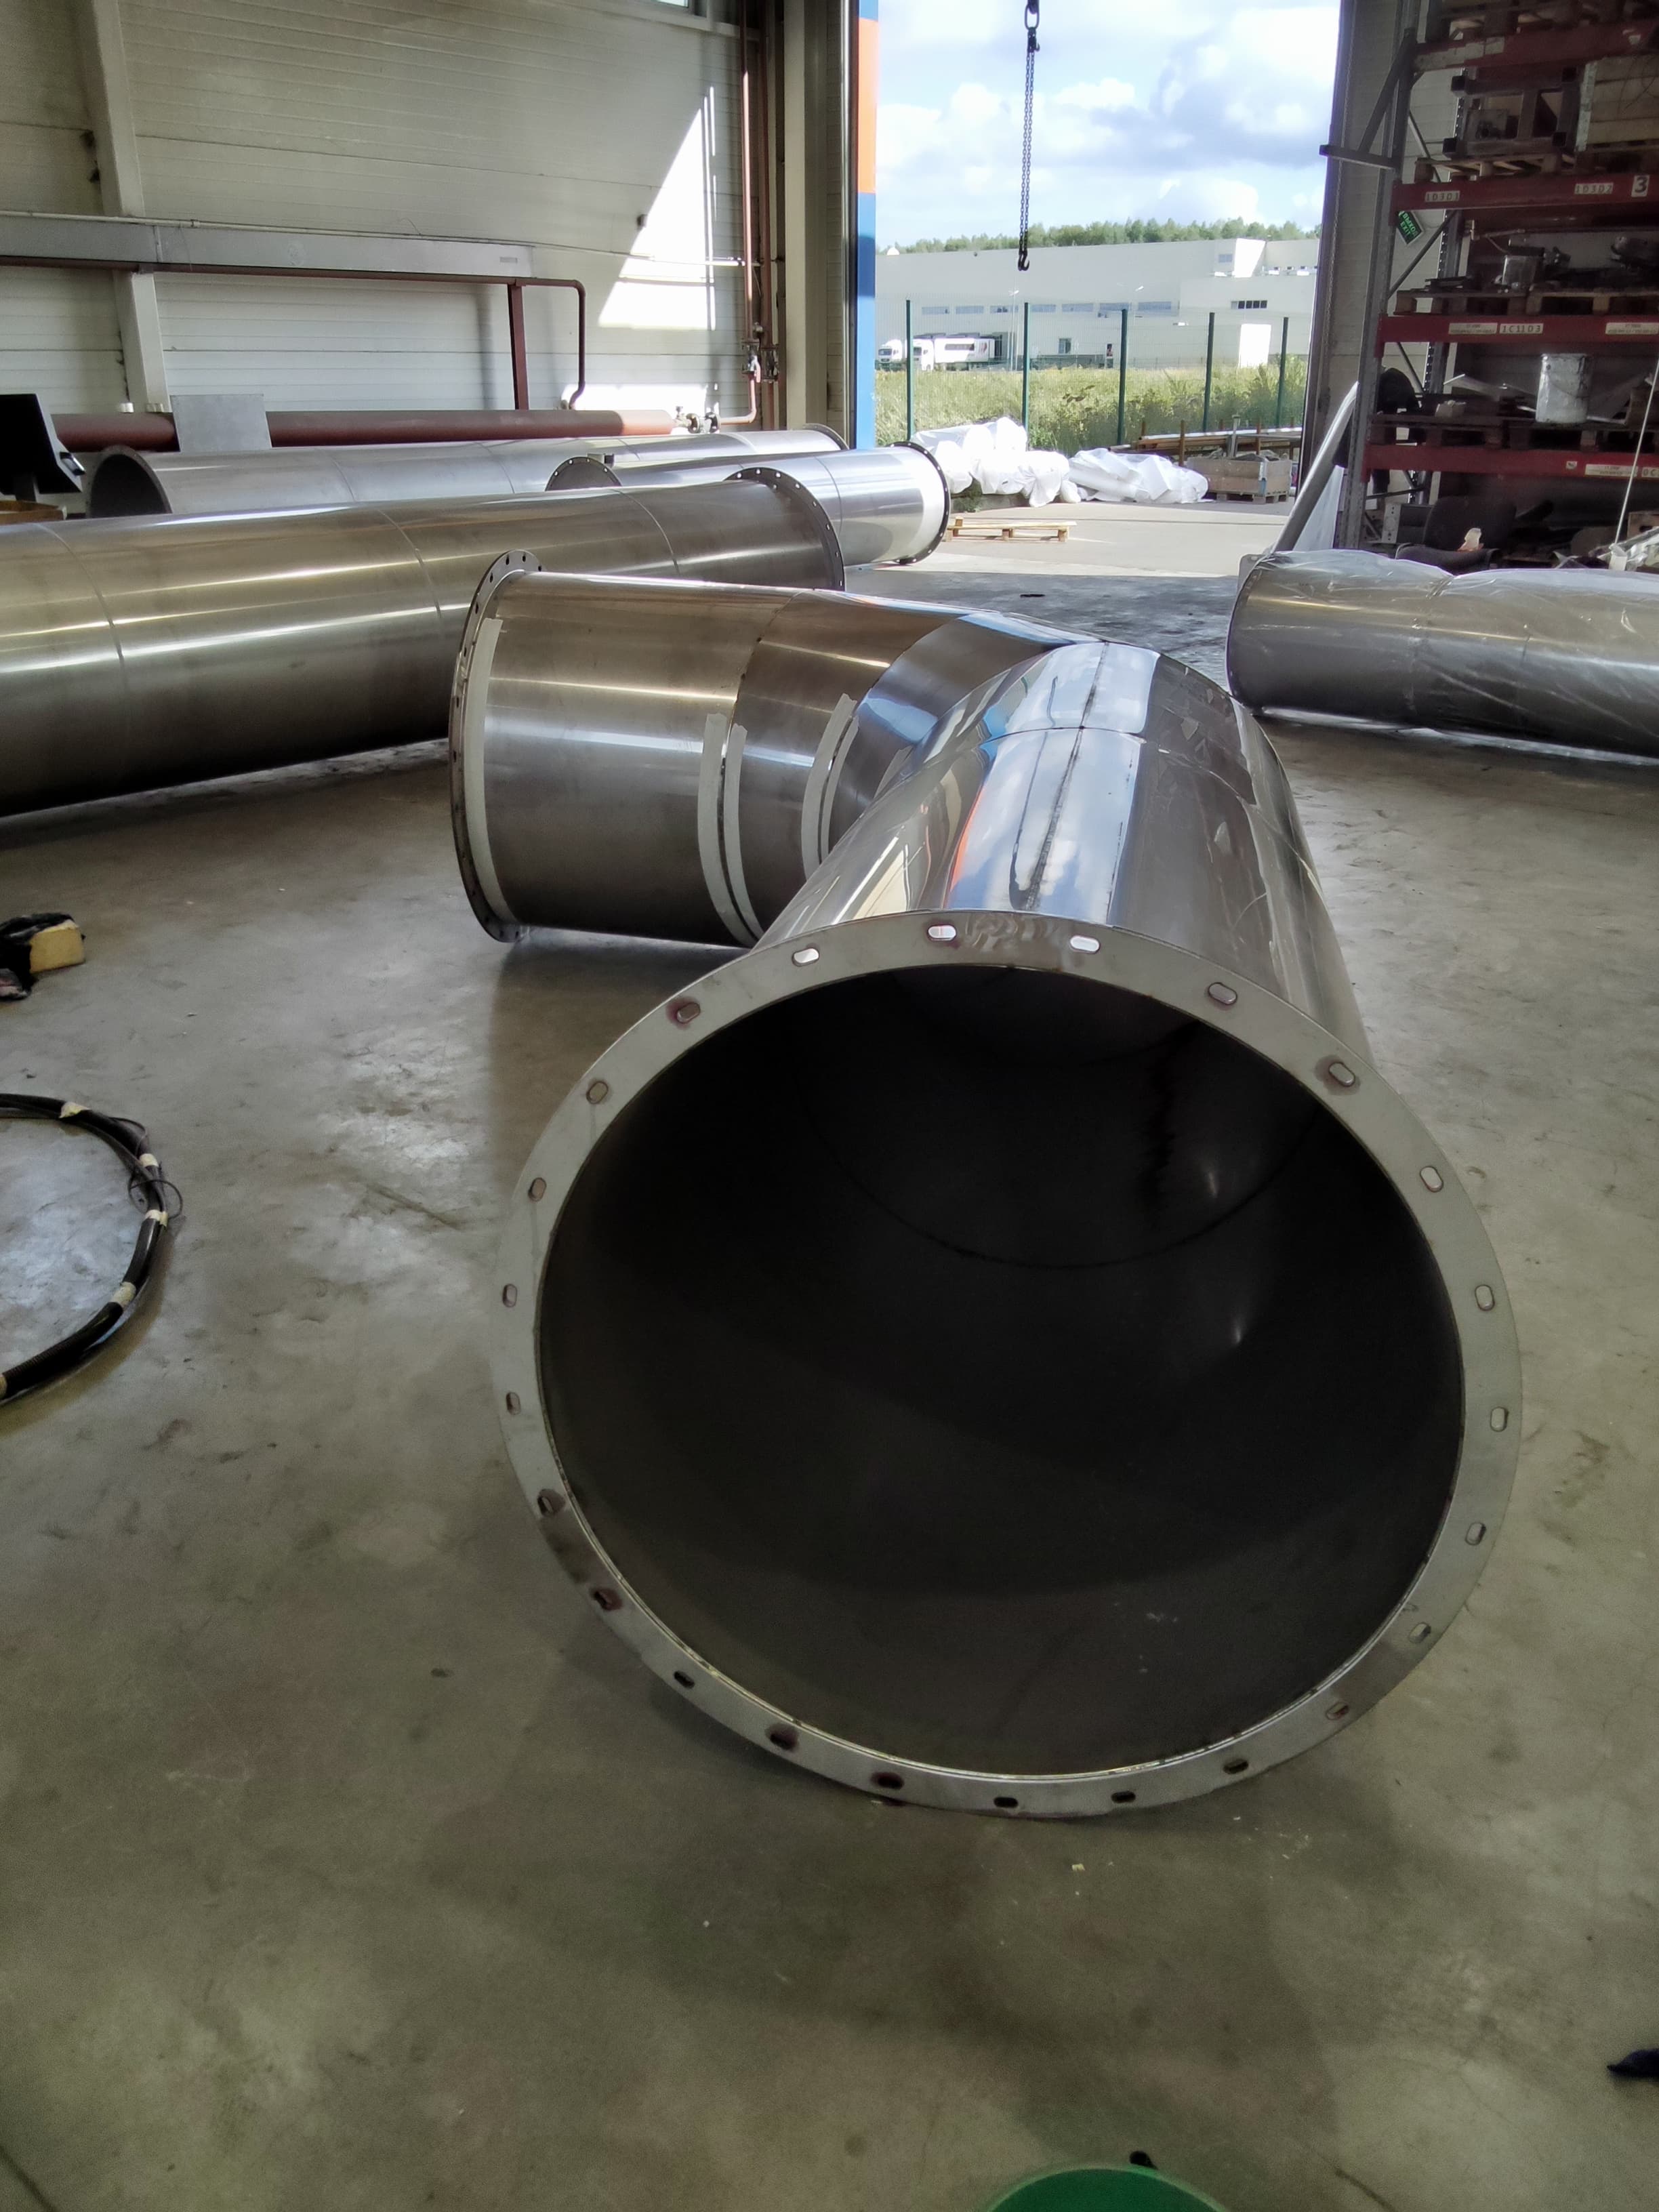
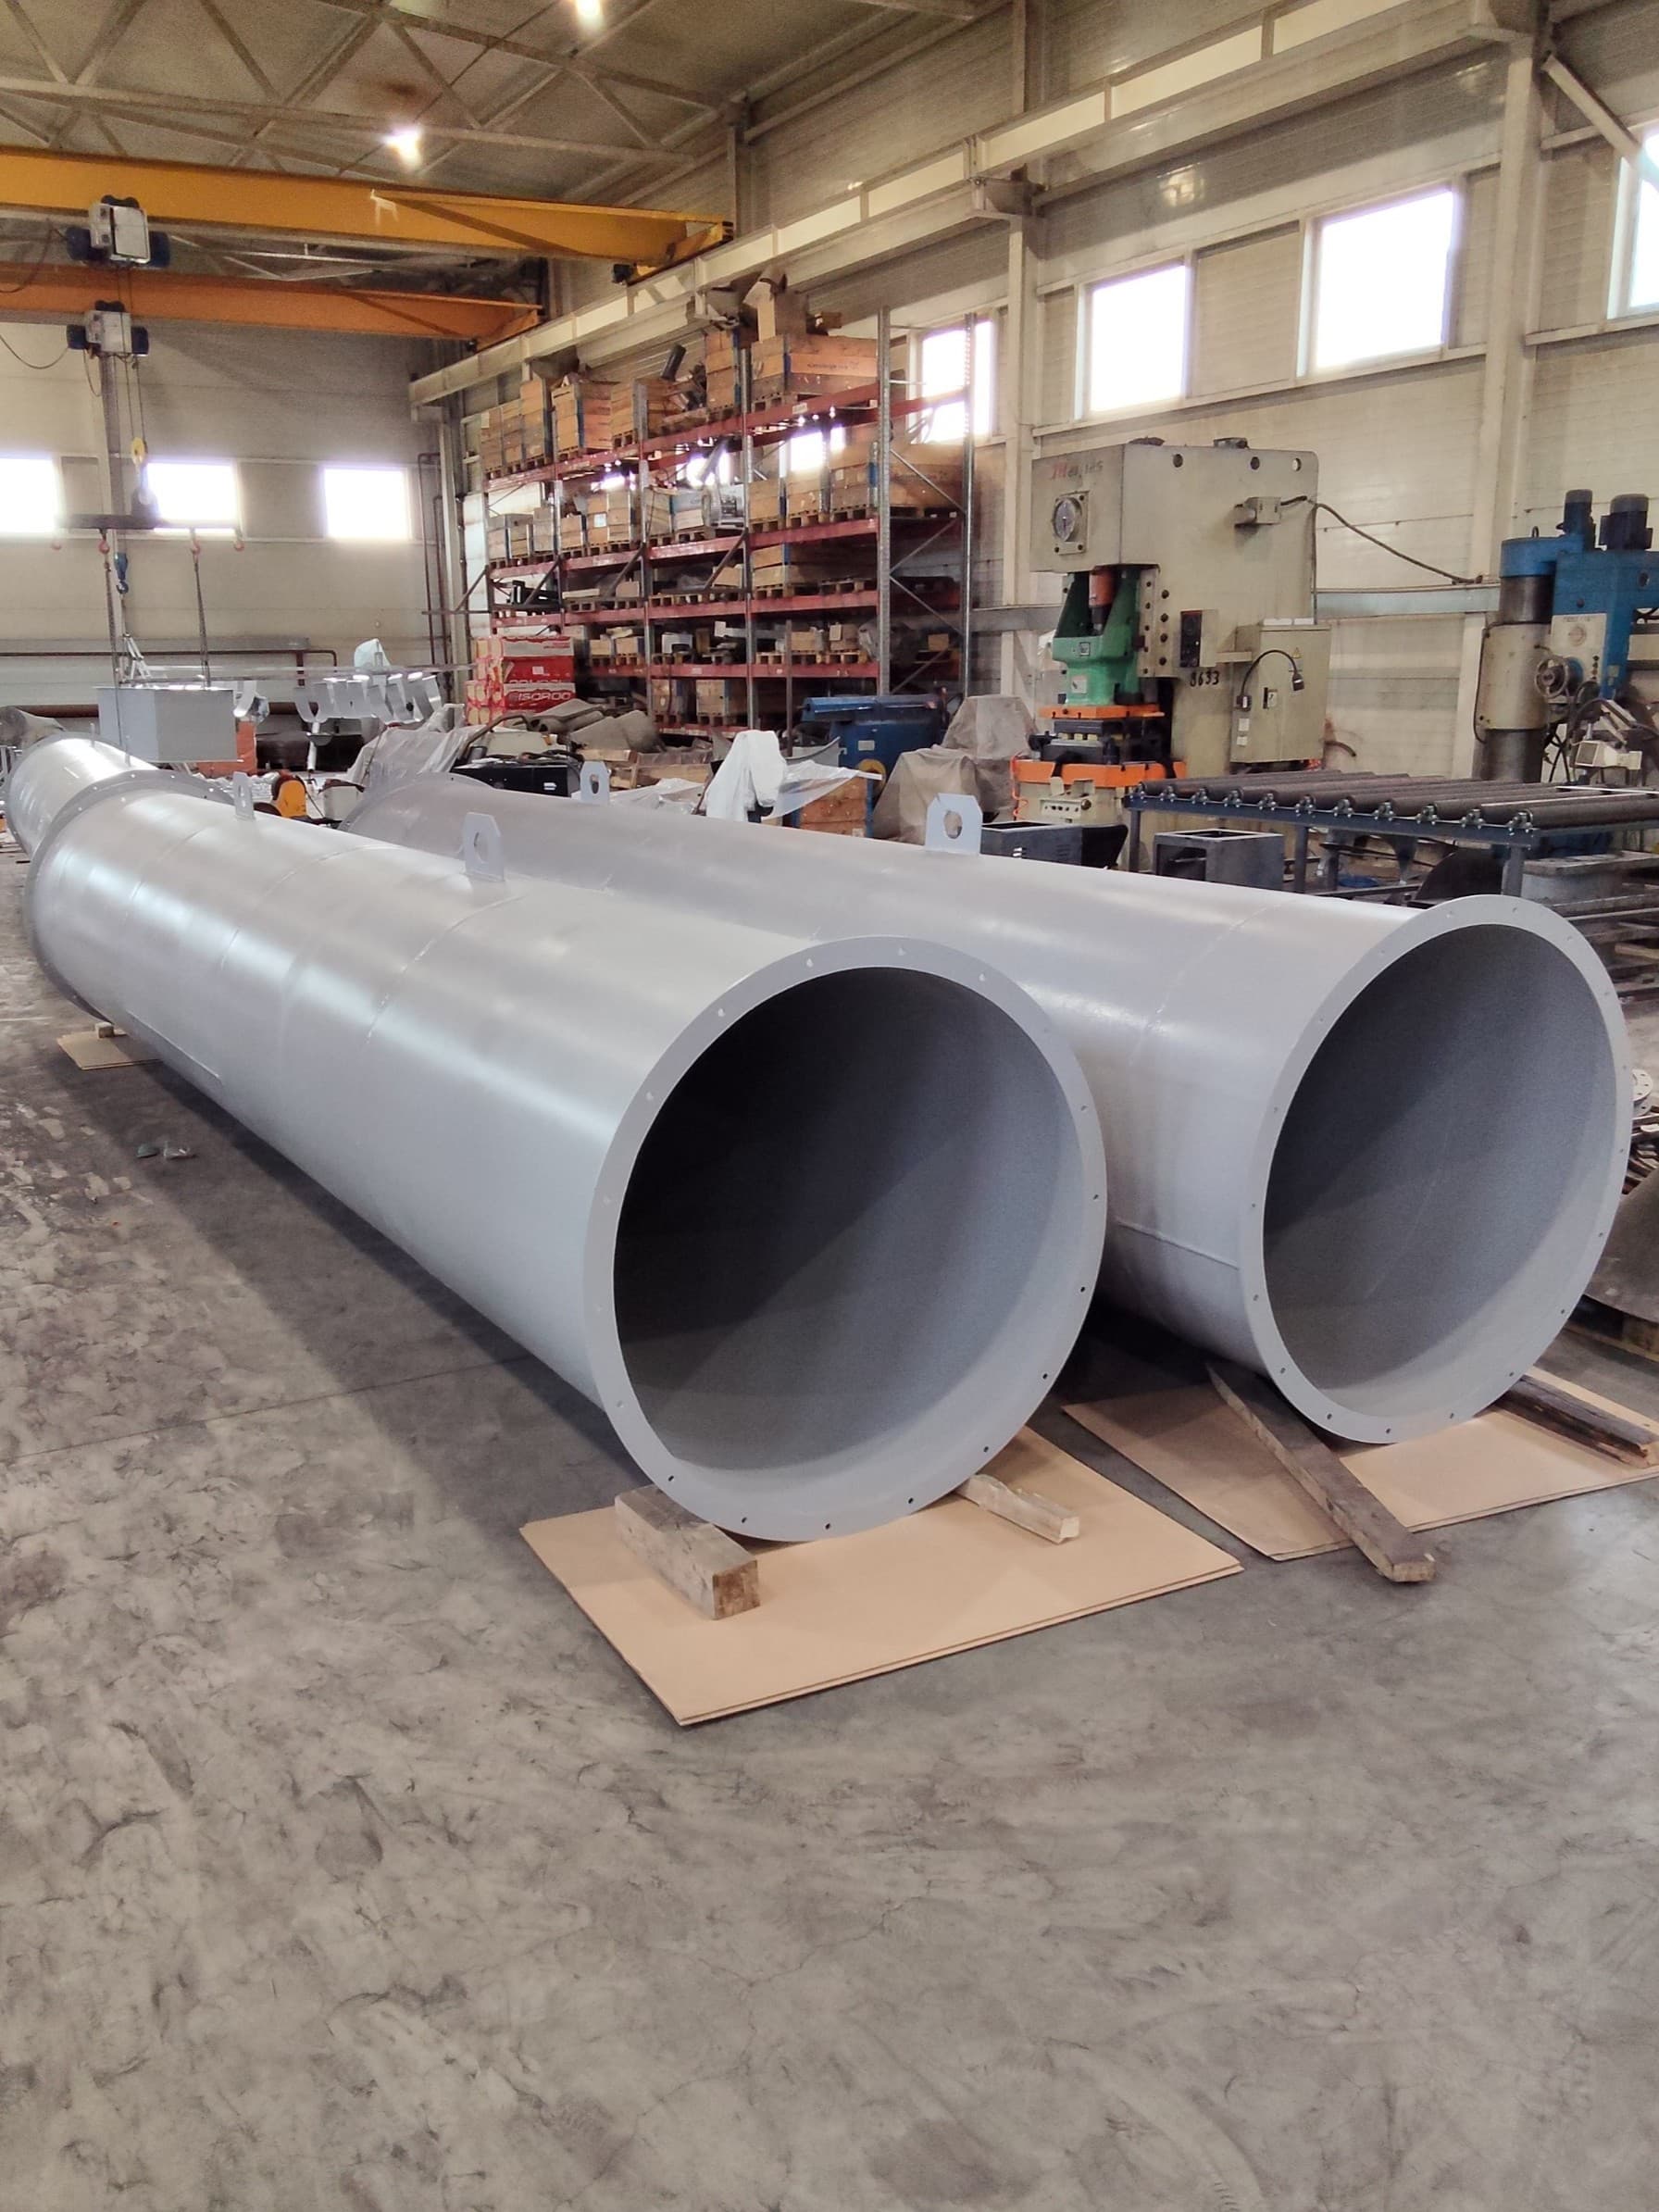
+7 (925) 709-01-15Вальцуем листовую конструкционную сталь: обечайки для ёмкостей и бункеров, кольца и цилиндры, гнутые по радиусу профили, элементы трубопроводов. Работаем со сталью Ст3, сталь 20 и низколегированной 09Г2С.
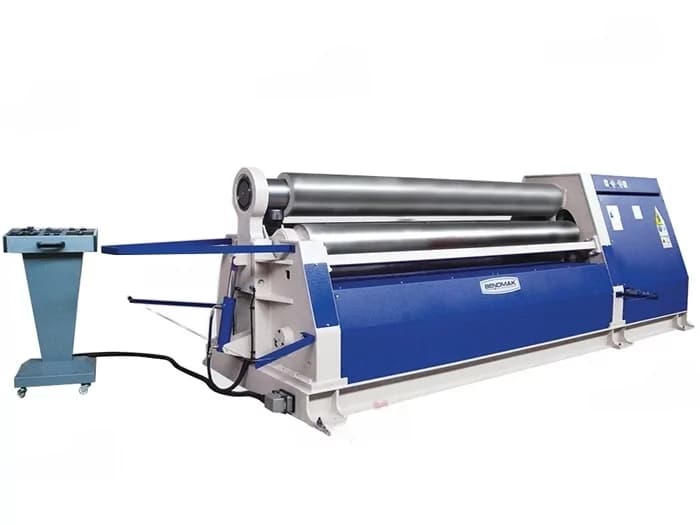
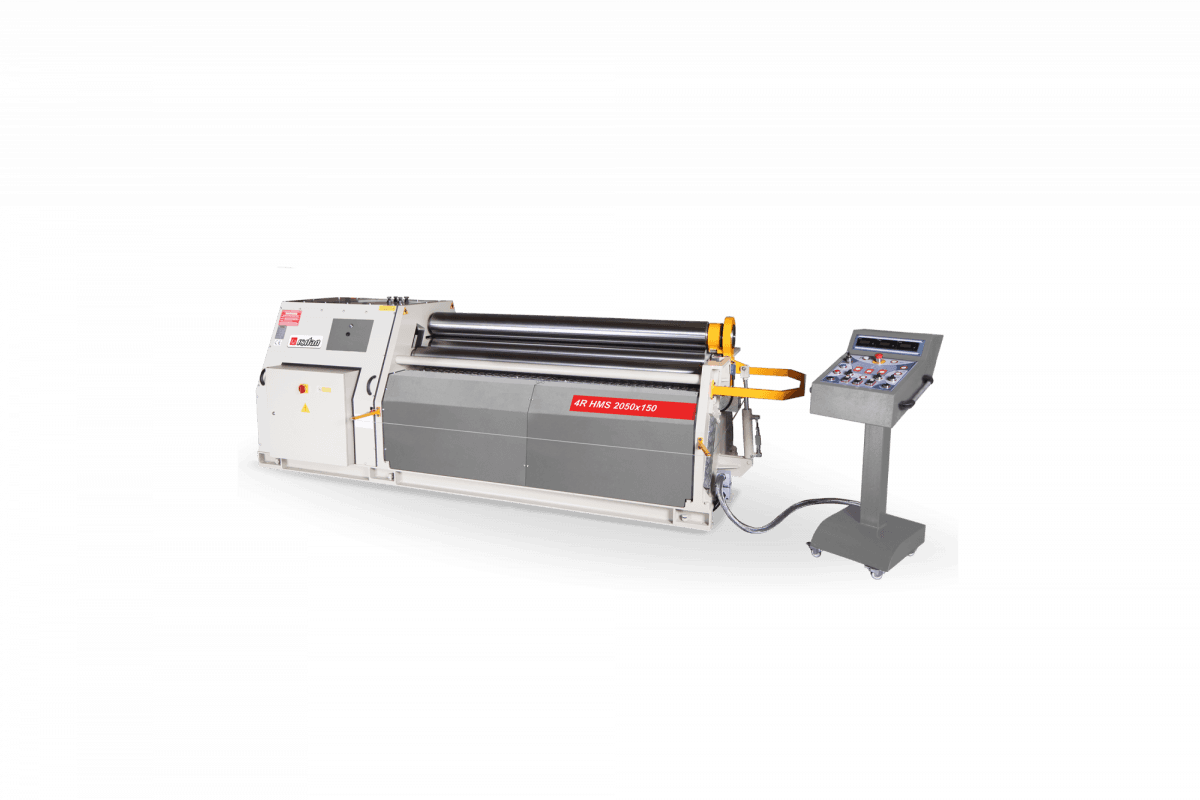
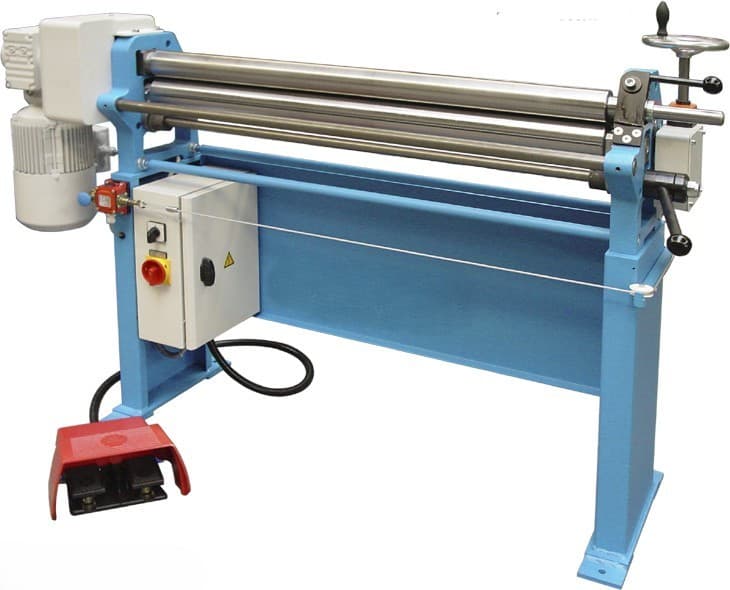
Вальцовка отличается от гибки на прессе тем, что радиус формируется постепенно, за несколько проходов между валками. Это позволяет получать плавную кривизну без изломов, но требует правильного расчёта числа проходов и усилия обжатия.
Марки в работе
Профиль материала
разброс свойств между марками: Ст3 режется легко, а 40Х в улучшенном состоянии требует иных режимов, поэтому параметры подбираются под конкретную марку и состояние поставки
подбираем режимы по марке и твёрдости заготовки, при необходимости согласуем термообработку до или после механической обработки
рамы, валы, оси, детали общего машиностроения, элементы металлоконструкций и ремонтные позиции
Заданный радиус набирается постепенно: за один проход металл деформируется лишь частично, и попытка получить малый радиус сразу приводит к изломам и следам от валков. Число проходов назначаем по толщине листа и требуемой кривизне — для толстого металла их может быть значительно больше, чем для тонкого.
Отдельная операция — подгибка кромок. При вальцовке концы листа остаются прямыми: они выходят из зоны между валками до того, как получают деформацию. Если кромки не подогнуть заранее, обечайка получится с двумя плоскими участками, и стык под сварку не сойдётся.
Обечайки для ёмкостей, резервуаров и бункеров, кольца и бандажи, цилиндрические корпуса оборудования, конические переходы, гнутые по радиусу профили и полосы для конструкций.
Часто заказ включает и последующую сварку продольного шва: обечайка сваривается в замкнутое кольцо и при необходимости калибруется повторной прокаткой. Выполняем весь цикл на одной площадке — от раскроя развёртки до готового сварного элемента.
Пришлите чертёж с указанием диаметра, длины обечайки, толщины и марки стали. Развёртку рассчитаем сами — для этого достаточно внутреннего или наружного диаметра готового изделия и толщины листа.
Кромки выходят из зоны между валками раньше, чем успевают получить деформацию. Устраняется предварительной подгибкой кромок — это отдельная операция, которую мы выполняем до основной вальцовки.
Зависит от толщины листа и диаметра валков. Обычно минимальный диаметр обечайки составляет несколько диаметров верхнего валка. Пришлите параметры — подтвердим выполнимость.
Да, выполняем сварку продольного шва и при необходимости калибровку — повторную прокатку для устранения деформаций от сварки. Это стандартный маршрут для ёмкостей и корпусов.
Не обязательно. Достаточно диаметра готового изделия и толщины листа — развёртку рассчитаем сами с учётом положения нейтрального слоя.
Тот же материал
Чёрный металл обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Гибка листового металла по чёрному металлу
Дробеструйная обработка по чёрному металлу
Сверлильные работы по чёрному металлу
Электроэрозионная резка по чёрному металлу
Лазерная резка по чёрному металлу
Фрезерные работы по чёрному металлу
Покраска по чёрному металлу
Резка труб/проката по чёрному металлу
Ленточнопильная резка по чёрному металлу
Штамповка по чёрному металлу
Токарные работы по чёрному металлу
Сварочные работы по чёрному металлу
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.