В чём сложность
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
От 8:30 до 18:30:
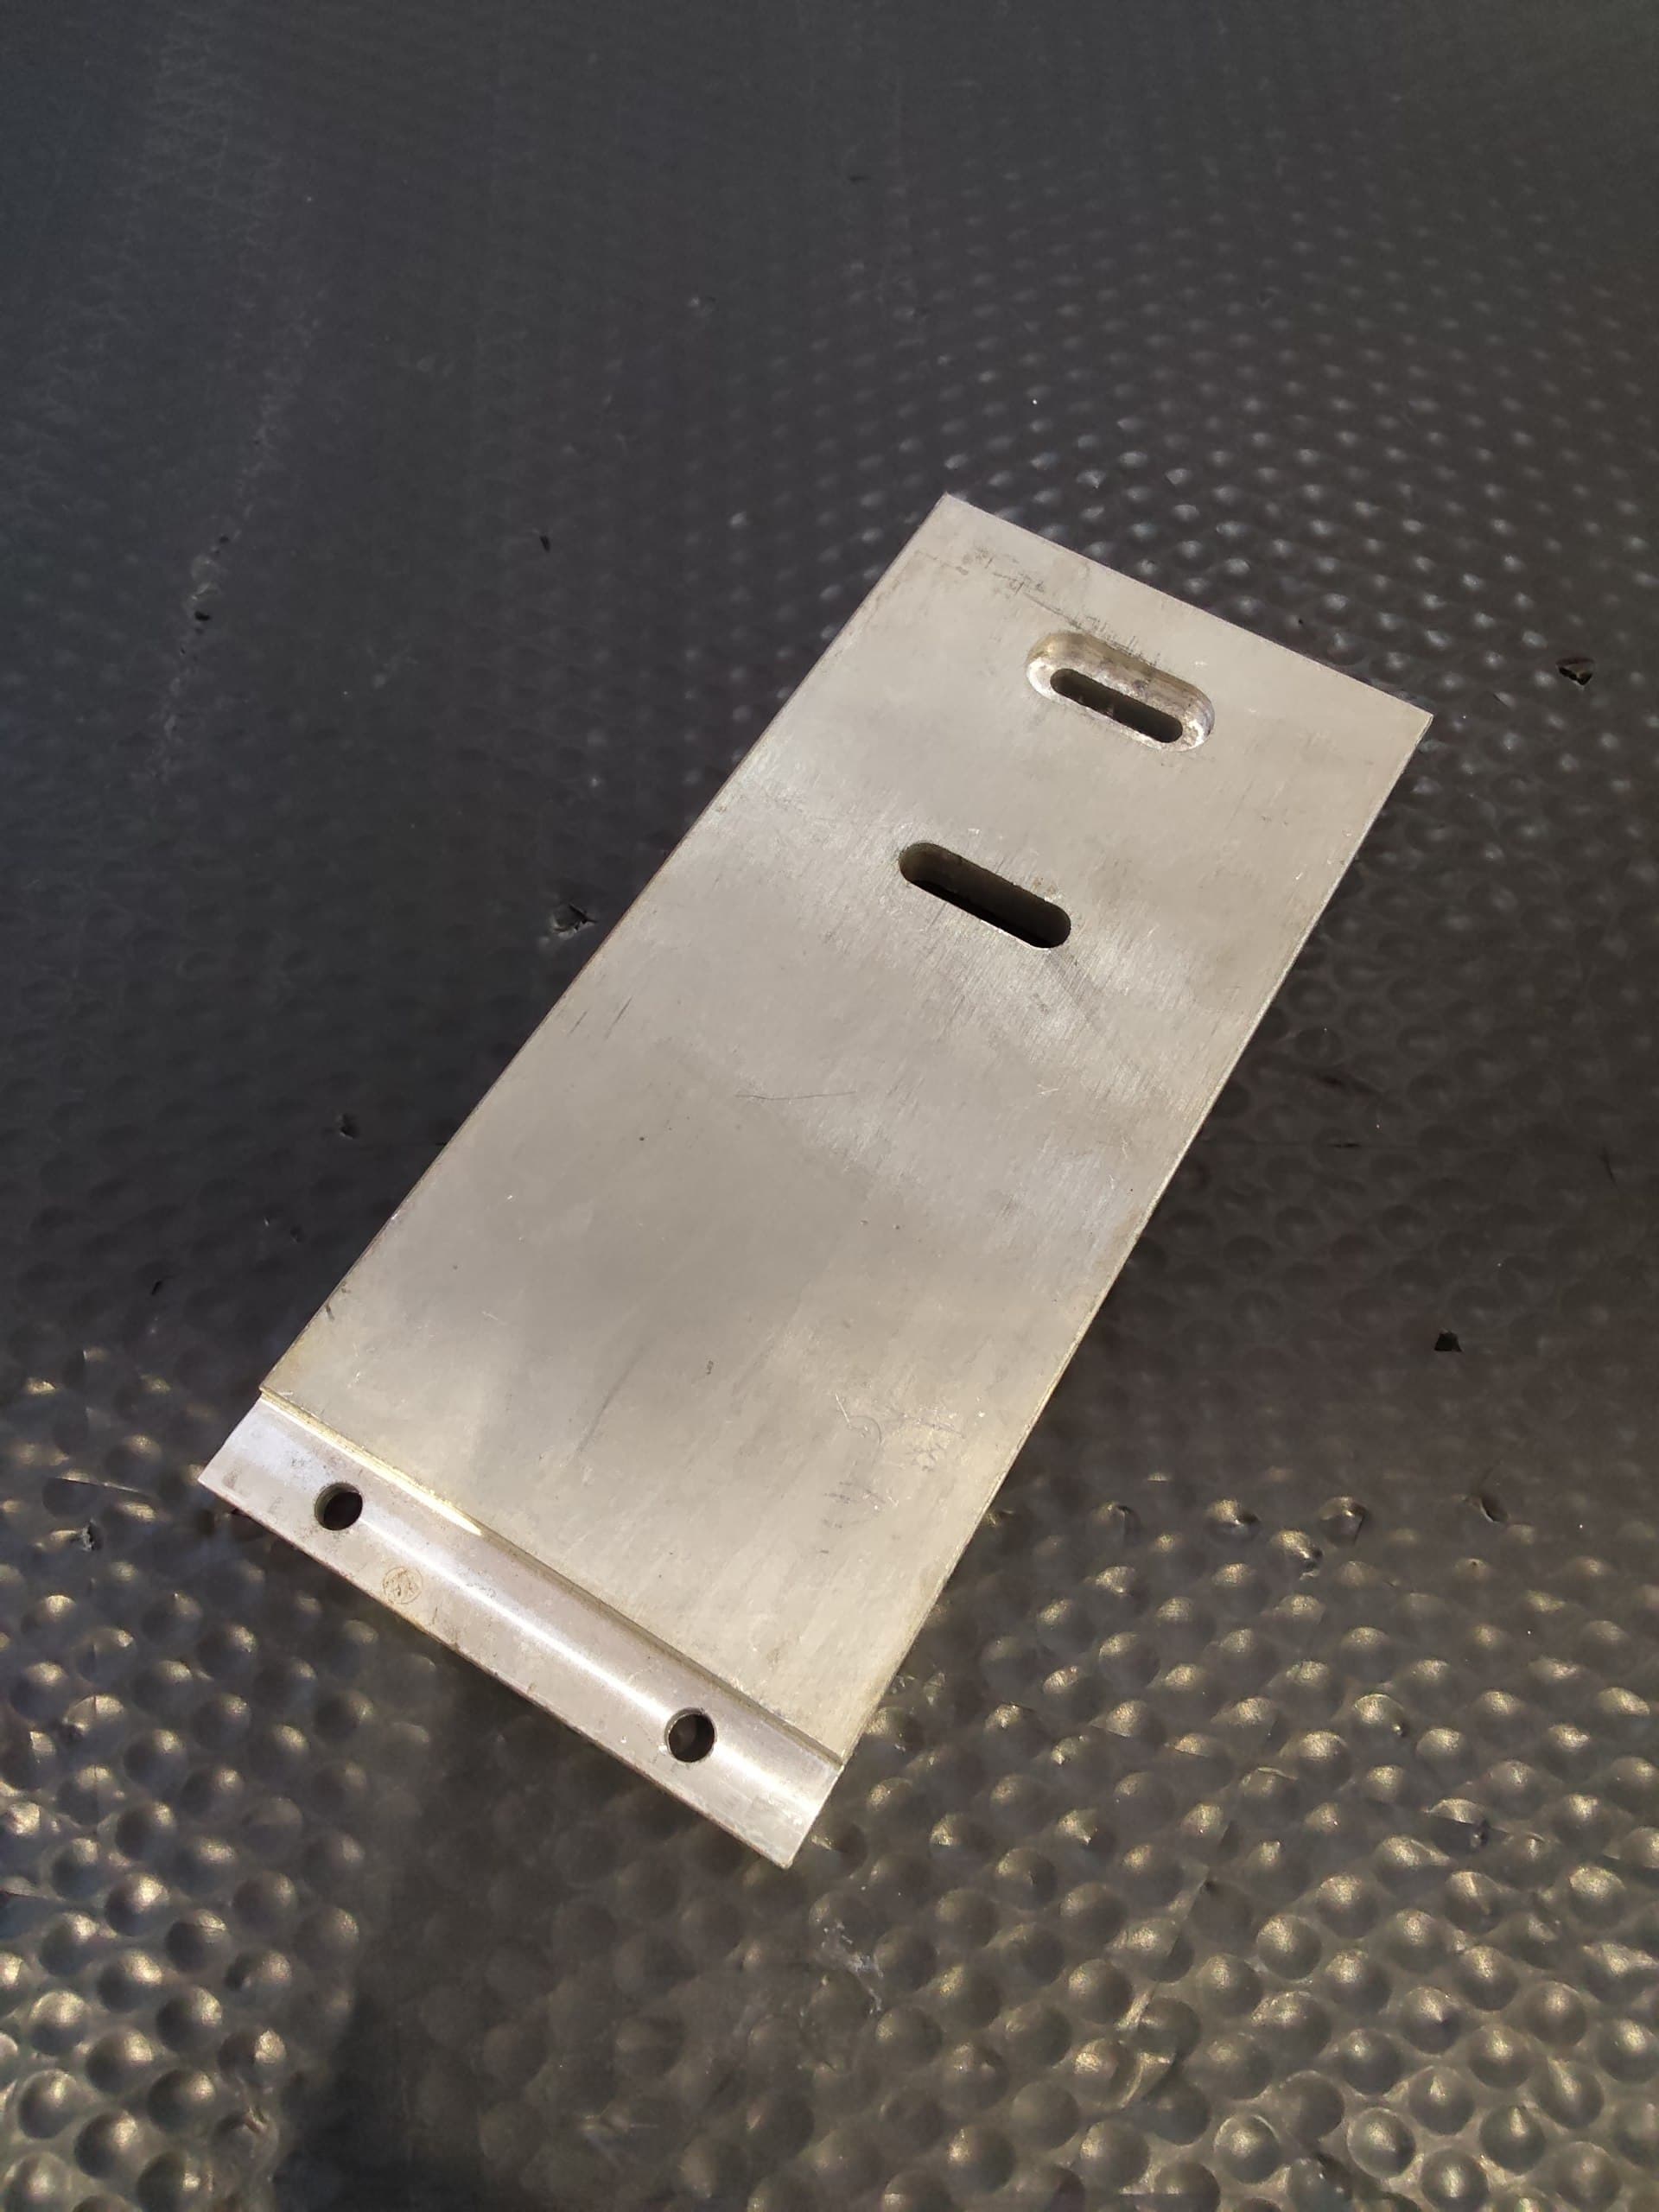
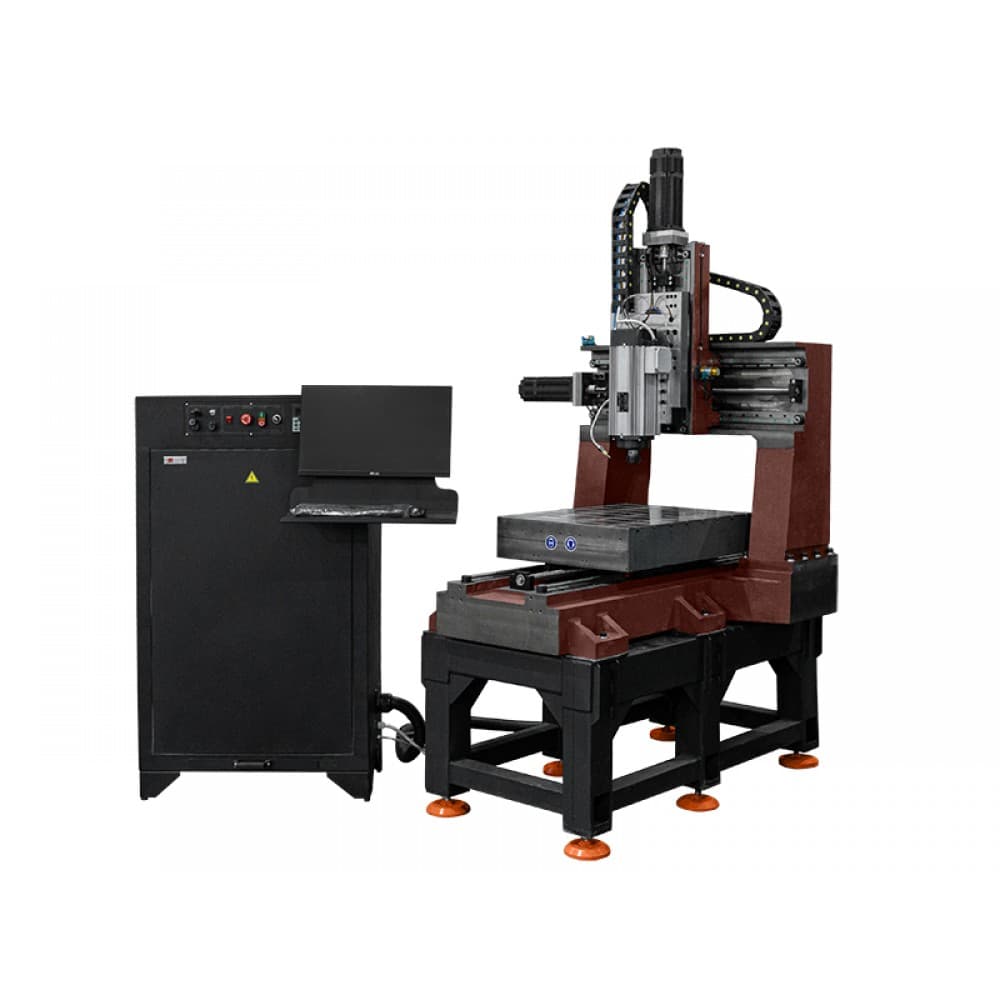
+7 (925) 709-01-15Фрезеруем детали из нержавеющей стали AISI 304, AISI 316, 12Х18Н10Т, 08Х18Н10: корпусные элементы, плиты с карманами, посадочные места, фланцевые поверхности.
Нержавейка при фрезеровании упрочняется так же, как при точении, но здесь добавляется прерывистость резания. Каждый зуб фрезы входит в материал и выходит из него, и если траектория построена неверно, инструмент раз за разом врезается в уже наклёпанный слой.
Марки в работе
Профиль материала
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
работаем на пониженных скоростях с увеличенной подачей и обильным охлаждением, применяем твердосплавный инструмент с покрытием и не допускаем повторных проходов по упрочнённому слою
пищевое и фармацевтическое оборудование, детали, работающие в агрессивных средах и при повышенной влажности
Ключевое правило при фрезеровке нержавейки — не допускать повторного прохода по упрочнённой поверхности. Каждый зуб должен снимать слой достаточной толщины, поэтому подачу на зуб держим уверенной, а не минимальной.
Для пазов и карманов применяем трохоидальные траектории с постоянным углом охвата: они поддерживают равномерную нагрузку и не дают фрезе «зависать» в материале. Резкие изменения направления и остановки в зоне резания исключаем — именно в этих точках чаще всего образуется наклёп.
Для пищевого и фармацевтического оборудования важна не только геометрия, но и качество поверхности: отсутствие задиров, скруглённые кромки, отсутствие мест, где может скапливаться продукт. Такие требования влияют на маршрут обработки и должны быть оговорены заранее.
После фрезеровки при необходимости выполняем электрохимическую полировку — она снимает микронеровности, обогащает поверхность хромом и повышает коррозионную стойкость выше исходной. Для оборудования, контактирующего с пищевыми продуктами, это стандартное требование.
Корпусные детали пищевого и фармацевтического оборудования, фланцы и посадочные места, плиты и основания, элементы химических аппаратов, детали для влажных сред и наружного применения.
Отдельное направление — детали, которые затем свариваются в узел. Для них важна точность подготовки кромок под сварку и учёт последующих деформаций: после сварки геометрия может измениться, поэтому финишные размеры иногда выводятся уже на сваренной сборке.
Пришлите чертёж или 3D-модель с указанием марки стали и требований к поверхности. Если деталь предназначена для пищевого производства, сообщите об этом — набор операций будет другим.
Две причины: наклёп и низкая теплопроводность. Если подача на зуб недостаточна, фреза наклёпывает поверхность и следующий зуб входит в упрочнённый слой. Тепло при этом остаётся на кромке, а не уходит со стружкой.
Как правило, попутное: при встречном фрезеровании зуб входит в материал с нулевой толщиной стружки, проскальзывает по поверхности и наклёпывает её. Попутная схема на современных станках с ЧПУ даёт лучшую стойкость инструмента.
Зависит от назначения детали. Для технических узлов поверхность после фрезеровки достаточна. Для пищевого и фармацевтического оборудования обычно требуется электрохимическая полировка — она повышает коррозионную стойкость и облегчает санитарную обработку.
Да, примерно в полтора-два раза по времени обработки, плюс выше расход инструмента и стоимость самого материала. Точную разницу считаем по конкретной детали.
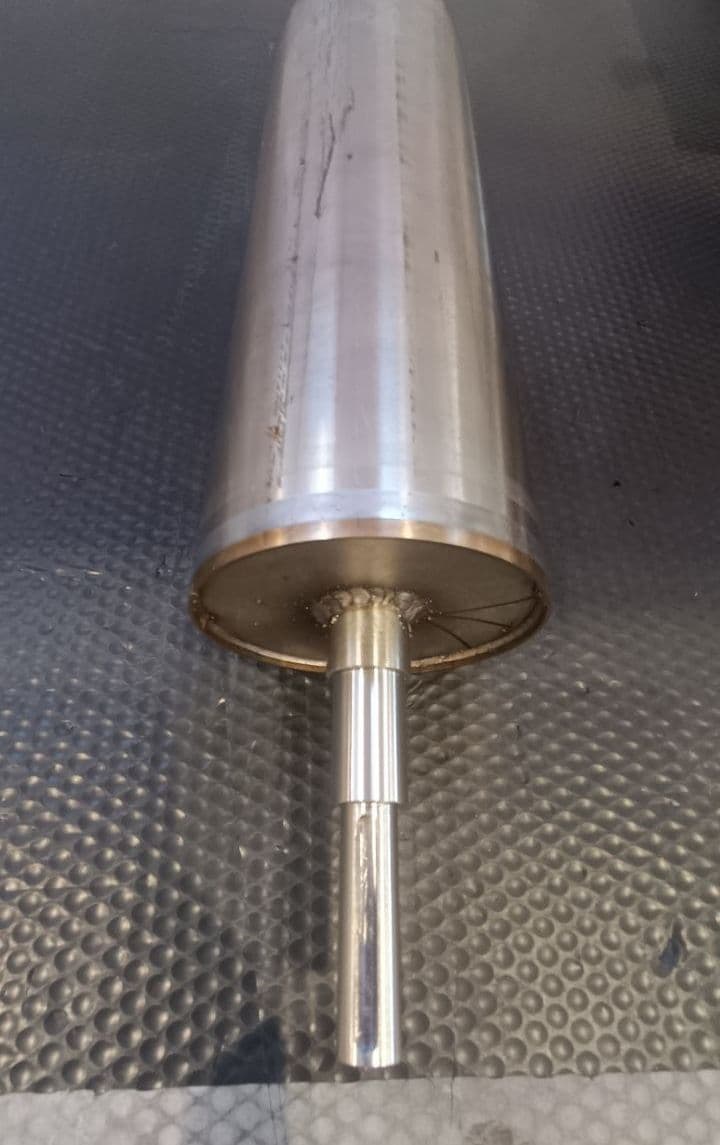
Тот же материал
Нержавеющая сталь обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Гибка листового металла по нержавеющей стали
Дробеструйная обработка по нержавеющей стали
Сверлильные работы по нержавеющей стали
Электроэрозионная резка по нержавеющей стали
Электрохимическая обработка по нержавеющей стали
Лазерная резка по нержавеющей стали
Покраска по нержавеющей стали
Резка труб/проката по нержавеющей стали
Вальцовка по нержавеющей стали
Ленточнопильная резка по нержавеющей стали
Штамповка по нержавеющей стали
Токарные работы по нержавеющей стали
Сварочные работы по нержавеющей стали
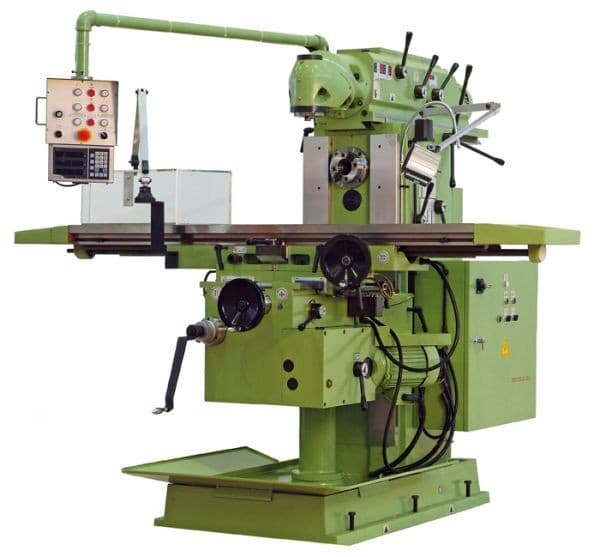
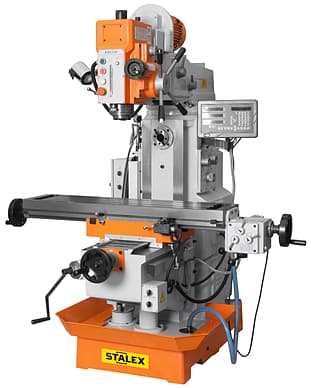
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.