В чём сложность
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
От 8:30 до 18:30:
+7 (925) 709-01-15Сверлим отверстия в деталях из нержавеющей стали AISI 304, AISI 316, 12Х18Н10Т: под крепёж и фланцы, резьбовые отверстия, перфорацию. Выполняем единичные работы и серийное сверление по кондуктору.
Сверление нержавейки — та операция, где интуиция подводит чаще всего. Естественное желание «сверлить помедленнее и аккуратнее» приводит ровно к обратному результату: сверло перестаёт резать и начинает наклёпывать металл.
Марки в работе
Профиль материала
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
работаем на пониженных скоростях с увеличенной подачей и обильным охлаждением, применяем твердосплавный инструмент с покрытием и не допускаем повторных проходов по упрочнённому слою
пищевое и фармацевтическое оборудование, детали, работающие в агрессивных средах и при повышенной влажности
Аустенитная нержавейка сочетает вязкость, склонность к наклёпу и низкую теплопроводность. Если сверло остановить в отверстии или вести с недостаточной подачей, металл под кромкой упрочняется. Продолжить сверление в этом месте становится крайне трудно — приходится либо менять инструмент, либо портить деталь.
Правильная стратегия — умеренные обороты и уверенная непрерывная подача. Сверло должно всё время резать, а не тереться о поверхность. При этом стружка налипает в канавках, поэтому для глубоких отверстий периодически выводим сверло для очистки и подачи охлаждающей жидкости в зону резания.
Обычные свёрла из быстрорежущей стали на нержавейке изнашиваются быстро. Применяем инструмент с покрытием и подходящей геометрией: увеличенный угол при вершине и полированные канавки, облегчающие выход вязкой стружки.
При нарезании резьбы в нержавейке метчик испытывает повышенную нагрузку — риск поломки в детали выше, чем на обычной стали. Работаем с обильной смазкой и контролируем момент, а для ответственных соединений предлагаем резьбовые вставки.
Пришлите чертёж с координатами и диаметрами отверстий, укажите марку стали и толщину детали. Отметьте, если требуются резьбовые отверстия — для нержавейки это отдельная операция с повышенными требованиями.
Чаще всего металл наклёпан предыдущей попыткой сверления на малой подаче или с остановкой. Упрочнённый слой значительно твёрже исходного материала. Правильный режим — умеренные обороты и уверенная непрерывная подача.
Нежелательно. При остановке металл под кромкой упрочняется, и продолжить сверление в этой точке трудно. Для глубоких отверстий выводим сверло полностью, очищаем канавки и продолжаем.
Инструментом с покрытием, подходящей геометрией и полированными канавками для выхода вязкой стружки. Обычные свёрла из быстрорежущей стали изнашиваются на нержавейке очень быстро.
Риск выше, чем на обычной стали, из-за вязкости материала. Работаем с обильной смазкой и контролем момента. Для ответственных соединений рекомендуем резьбовые вставки — они прочнее и снимают этот риск.
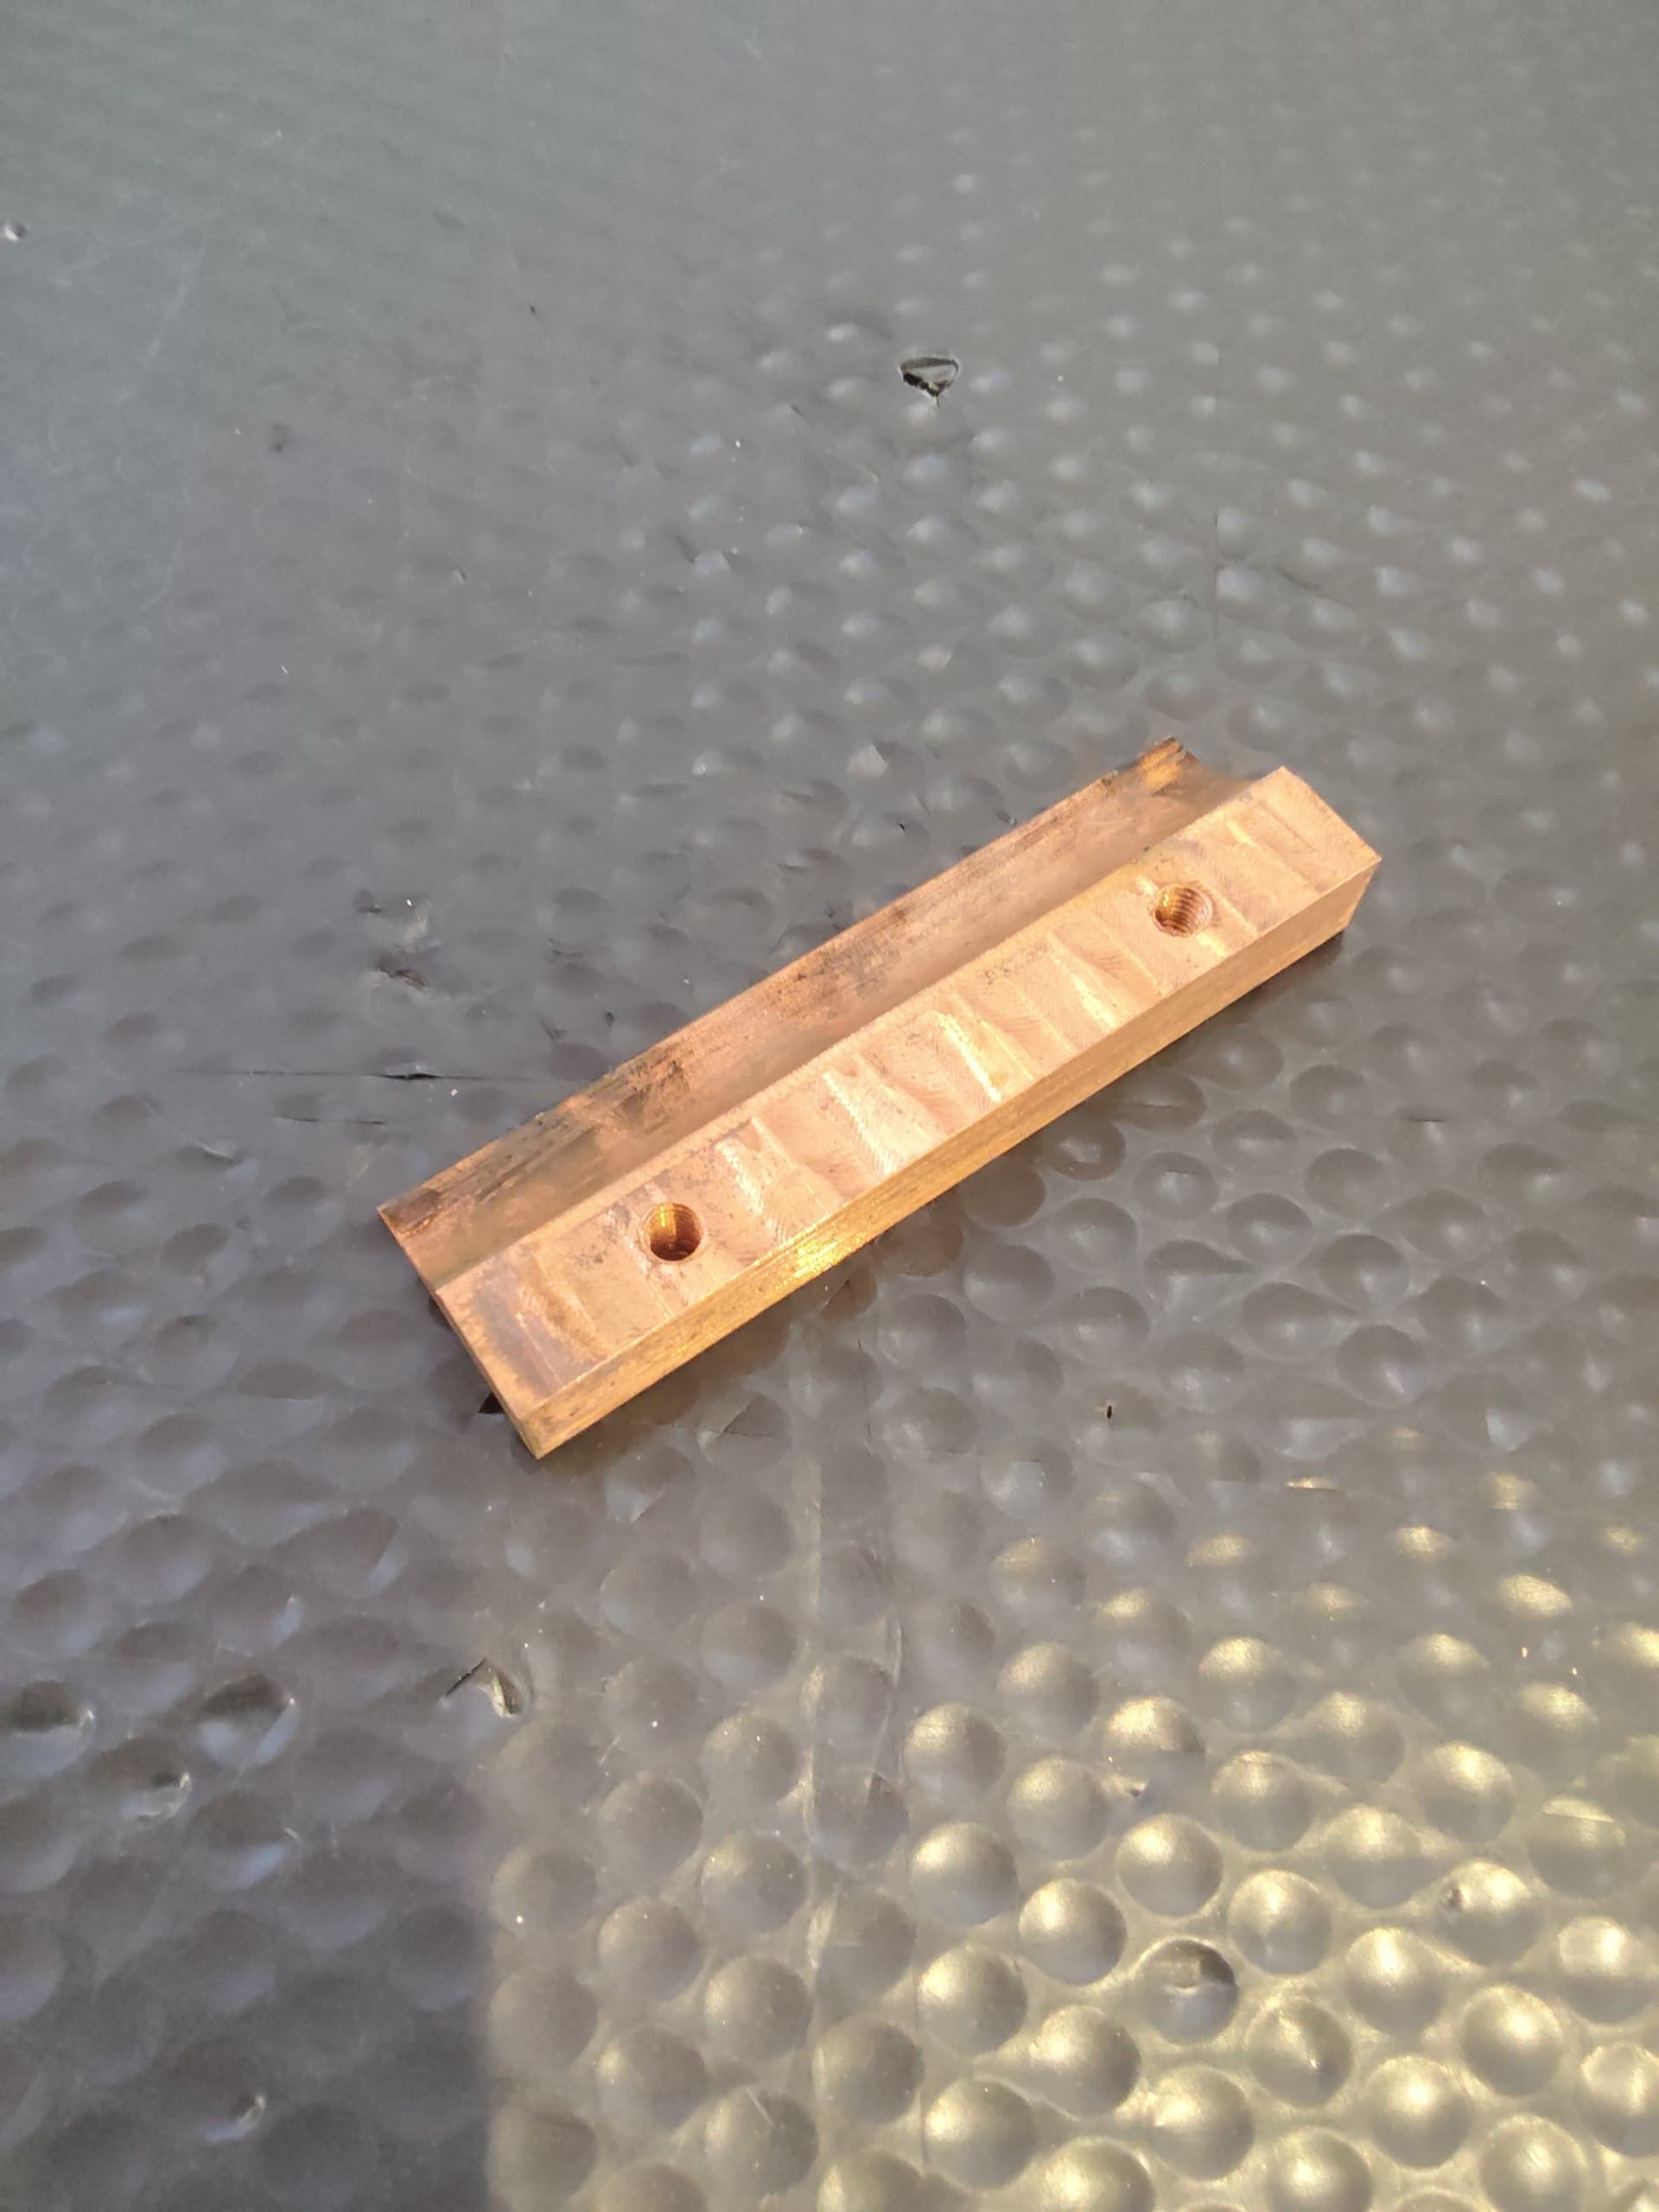
Тот же материал
Нержавеющая сталь обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Гибка листового металла по нержавеющей стали
Дробеструйная обработка по нержавеющей стали
Электроэрозионная резка по нержавеющей стали
Электрохимическая обработка по нержавеющей стали
Лазерная резка по нержавеющей стали
Фрезерные работы по нержавеющей стали
Покраска по нержавеющей стали
Резка труб/проката по нержавеющей стали
Вальцовка по нержавеющей стали
Ленточнопильная резка по нержавеющей стали
Штамповка по нержавеющей стали
Токарные работы по нержавеющей стали
Сварочные работы по нержавеющей стали
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.