В чём сложность
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
От 8:30 до 18:30:
+7 (925) 709-01-15Выполняем аргонодуговую и полуавтоматическую сварку нержавеющей стали: аустенитные марки AISI 304, AISI 316, 12Х18Н10Т, а также ферритные и мартенситные стали типа 20Х13.
Нержавейку недостаточно просто проварить — важно сохранить то, ради чего её выбрали. Коррозионная стойкость обеспечивается хромом в твёрдом растворе, и неправильный тепловой режим может вывести хром из работы, превратив нержавеющий шов в обычный ржавеющий.
Марки в работе
Профиль материала
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
работаем на пониженных скоростях с увеличенной подачей и обильным охлаждением, применяем твердосплавный инструмент с покрытием и не допускаем повторных проходов по упрочнённому слою
пищевое и фармацевтическое оборудование, детали, работающие в агрессивных средах и при повышенной влажности
При выдержке в диапазоне примерно 400–900 °C углерод соединяется с хромом, и по границам зёрен выпадают карбиды хрома. Металл рядом с границей обедняется хромом ниже порога в 12 %, необходимого для пассивной плёнки. Результат — межкристаллитная коррозия: изделие разрушается по границам зёрен, внешне оставаясь целым.
Чтобы этого не произошло, ограничиваем время пребывания металла в опасном интервале: ведём сварку короткими участками, выдерживаем межпроходное охлаждение, не разгоняем погонную энергию. Для ответственных изделий применяем стали со стабилизирующими добавками титана или ниобия (12Х18Н10Т) либо низкоуглеродистые марки типа AISI 316L.
Нержавейку нельзя зачищать инструментом, которым работали по чёрному металлу: частицы обычной стали внедряются в поверхность и позже дают точки ржавчины на изделии, которое по определению не должно ржаветь. Держим отдельный набор щёток и абразива.
После сварки на шве и рядом с ним остаются цвета побежалости — это окисленный слой с пониженной коррозионной стойкостью. Для ответственных изделий убираем его травлением или механически, при необходимости выполняем электрохимическую полировку — она восстанавливает пассивный слой и повышает стойкость выше исходной.
Основные заказы — оборудование и ёмкости для пищевых и фармацевтических производств, трубопроводы и коллекторы, узлы, работающие в химически агрессивных средах, конструкции для помещений с повышенной влажностью.
Для пищевого оборудования отдельно важна геометрия шва: он должен быть гладким, без пор и щелей, где может скапливаться продукт. Такие швы выполняем аргонодуговым способом с последующей зачисткой и полировкой.
Укажите в заявке марку стали, толщину и условия эксплуатации — от них зависит и выбор присадки, и требования к обработке шва. Если изделие контактирует с пищевыми продуктами или агрессивной средой, сообщите об этом: набор операций после сварки будет другим.
Две основные причины. Первая — межкристаллитная коррозия из-за перегрева: хром связался в карбиды и перестал защищать металл. Вторая, более частая — загрязнение частицами обычной стали от щётки или абразива. Обе устраняются технологией: контролем нагрева и отдельным инструментом.
Для ответственных изделий — обязательно. Без защиты корень шва окисляется, образуется рыхлый слой, который снижает и прочность, и коррозионную стойкость. Для неответственных конструкций из толстого металла иногда допустимо обойтись без поддува.
По технологии — почти ничем, обе аустенитные и варятся похоже. Разница в присадке: для 316 применяется присадка с молибденом, иначе шов будет уступать основному металлу по стойкости в хлоридных средах, ради которой 316 и выбирают.
Да, заметно. Теплопроводность у аустенитной нержавейки примерно втрое ниже, чем у углеродистой стали, а тепловое расширение выше — тепло концентрируется в зоне шва и деформации получаются больше. Компенсируем прихватками, порядком швов и жёсткой оснасткой.
Да, для конструкций из толстого металла это быстрее и дешевле. Но для пищевого оборудования, тонкостенных изделий и мест, где важен внешний вид шва, применяем аргонодуговую сварку — она даёт более чистый и плотный шов.
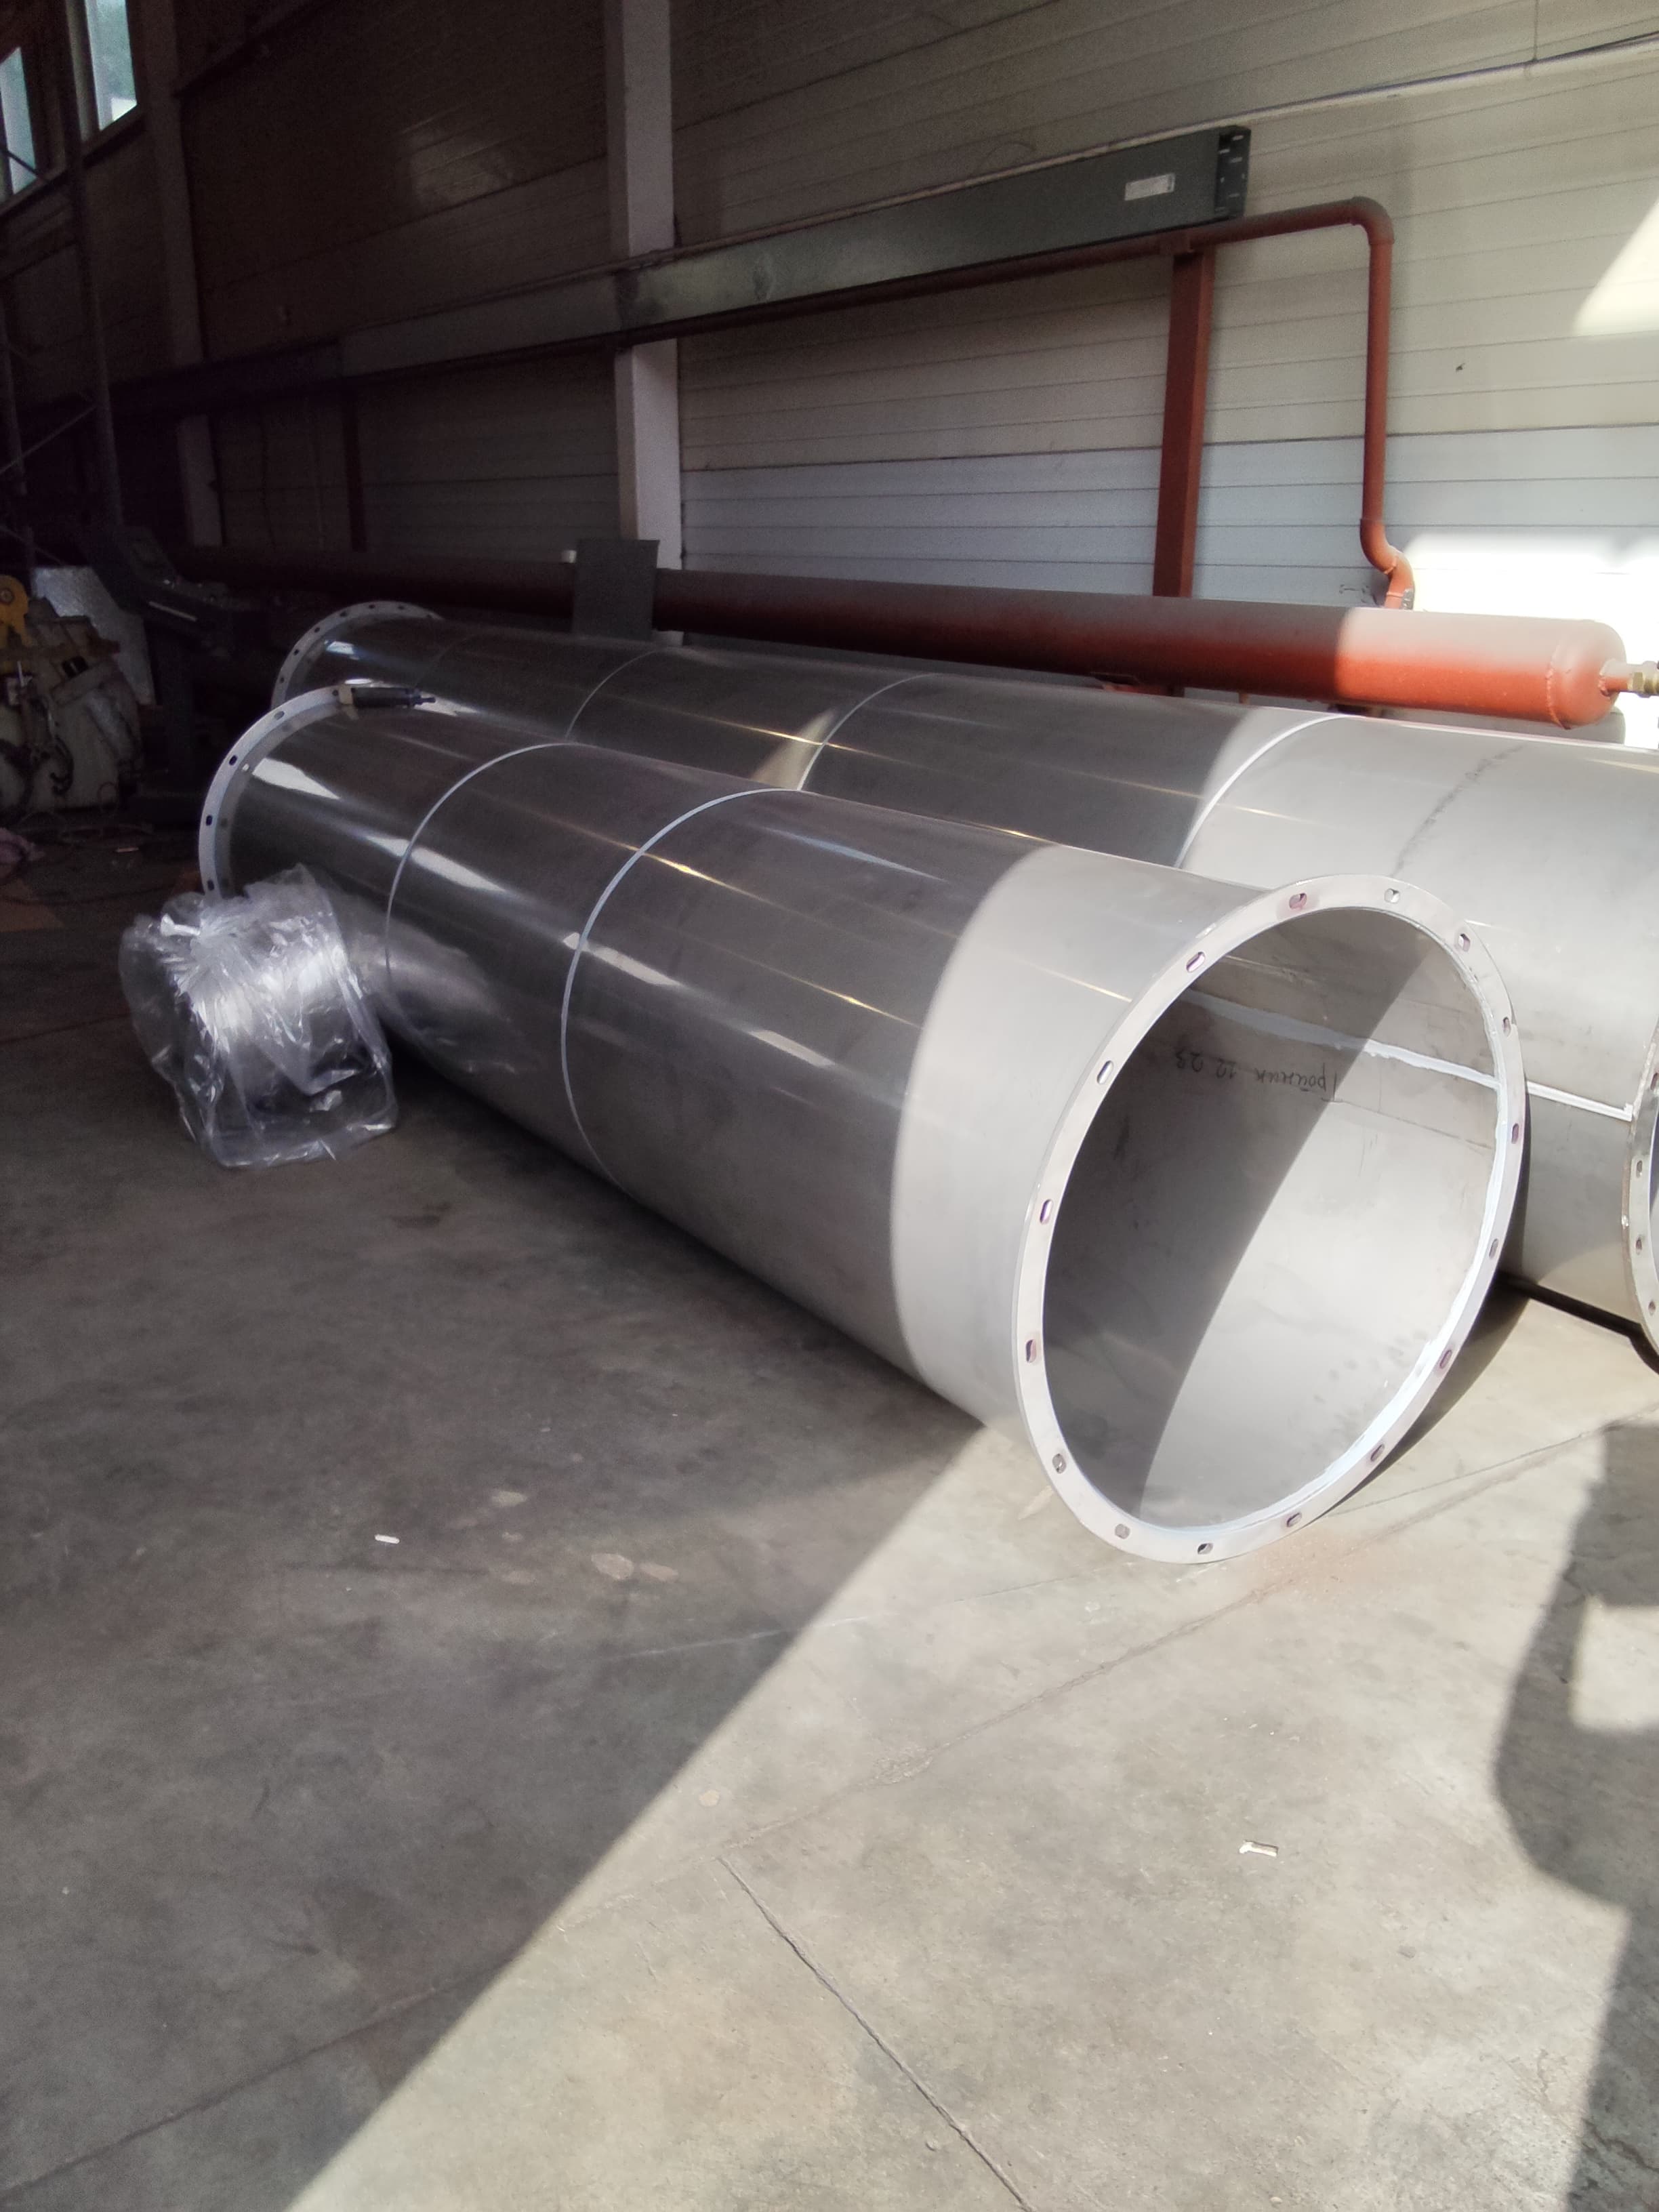
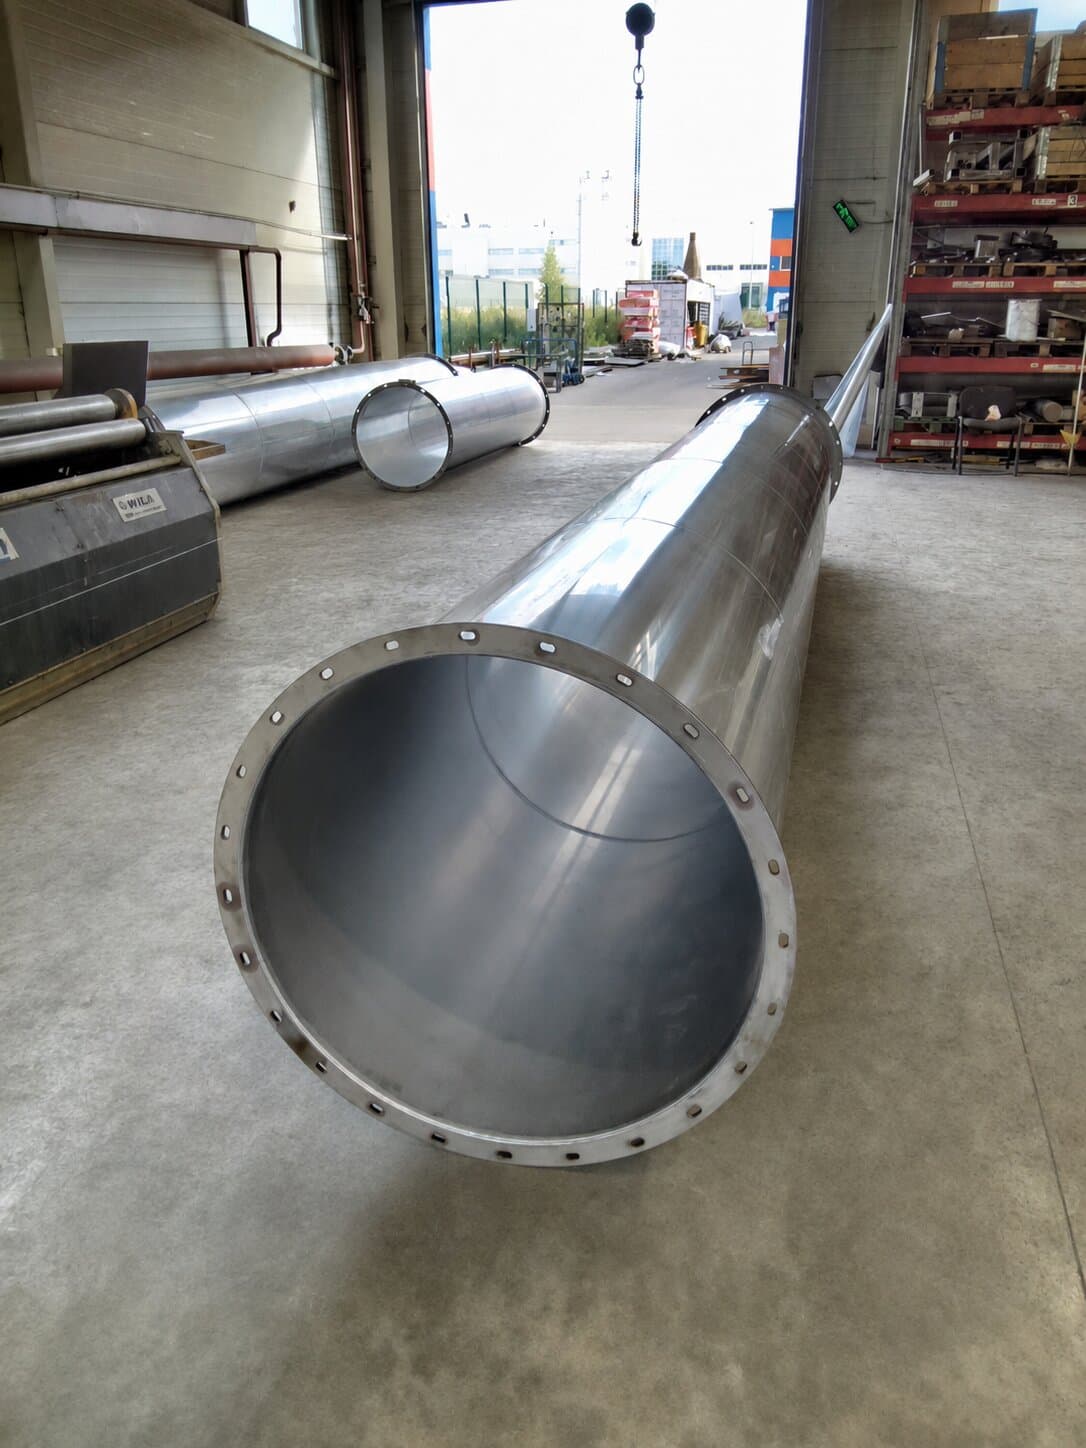
Тот же материал
Нержавеющая сталь обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Гибка листового металла по нержавеющей стали
Дробеструйная обработка по нержавеющей стали
Сверлильные работы по нержавеющей стали
Электроэрозионная резка по нержавеющей стали
Электрохимическая обработка по нержавеющей стали
Лазерная резка по нержавеющей стали
Фрезерные работы по нержавеющей стали
Покраска по нержавеющей стали
Резка труб/проката по нержавеющей стали
Вальцовка по нержавеющей стали
Ленточнопильная резка по нержавеющей стали
Штамповка по нержавеющей стали
Токарные работы по нержавеющей стали
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.