В чём сложность
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
От 8:30 до 18:30:
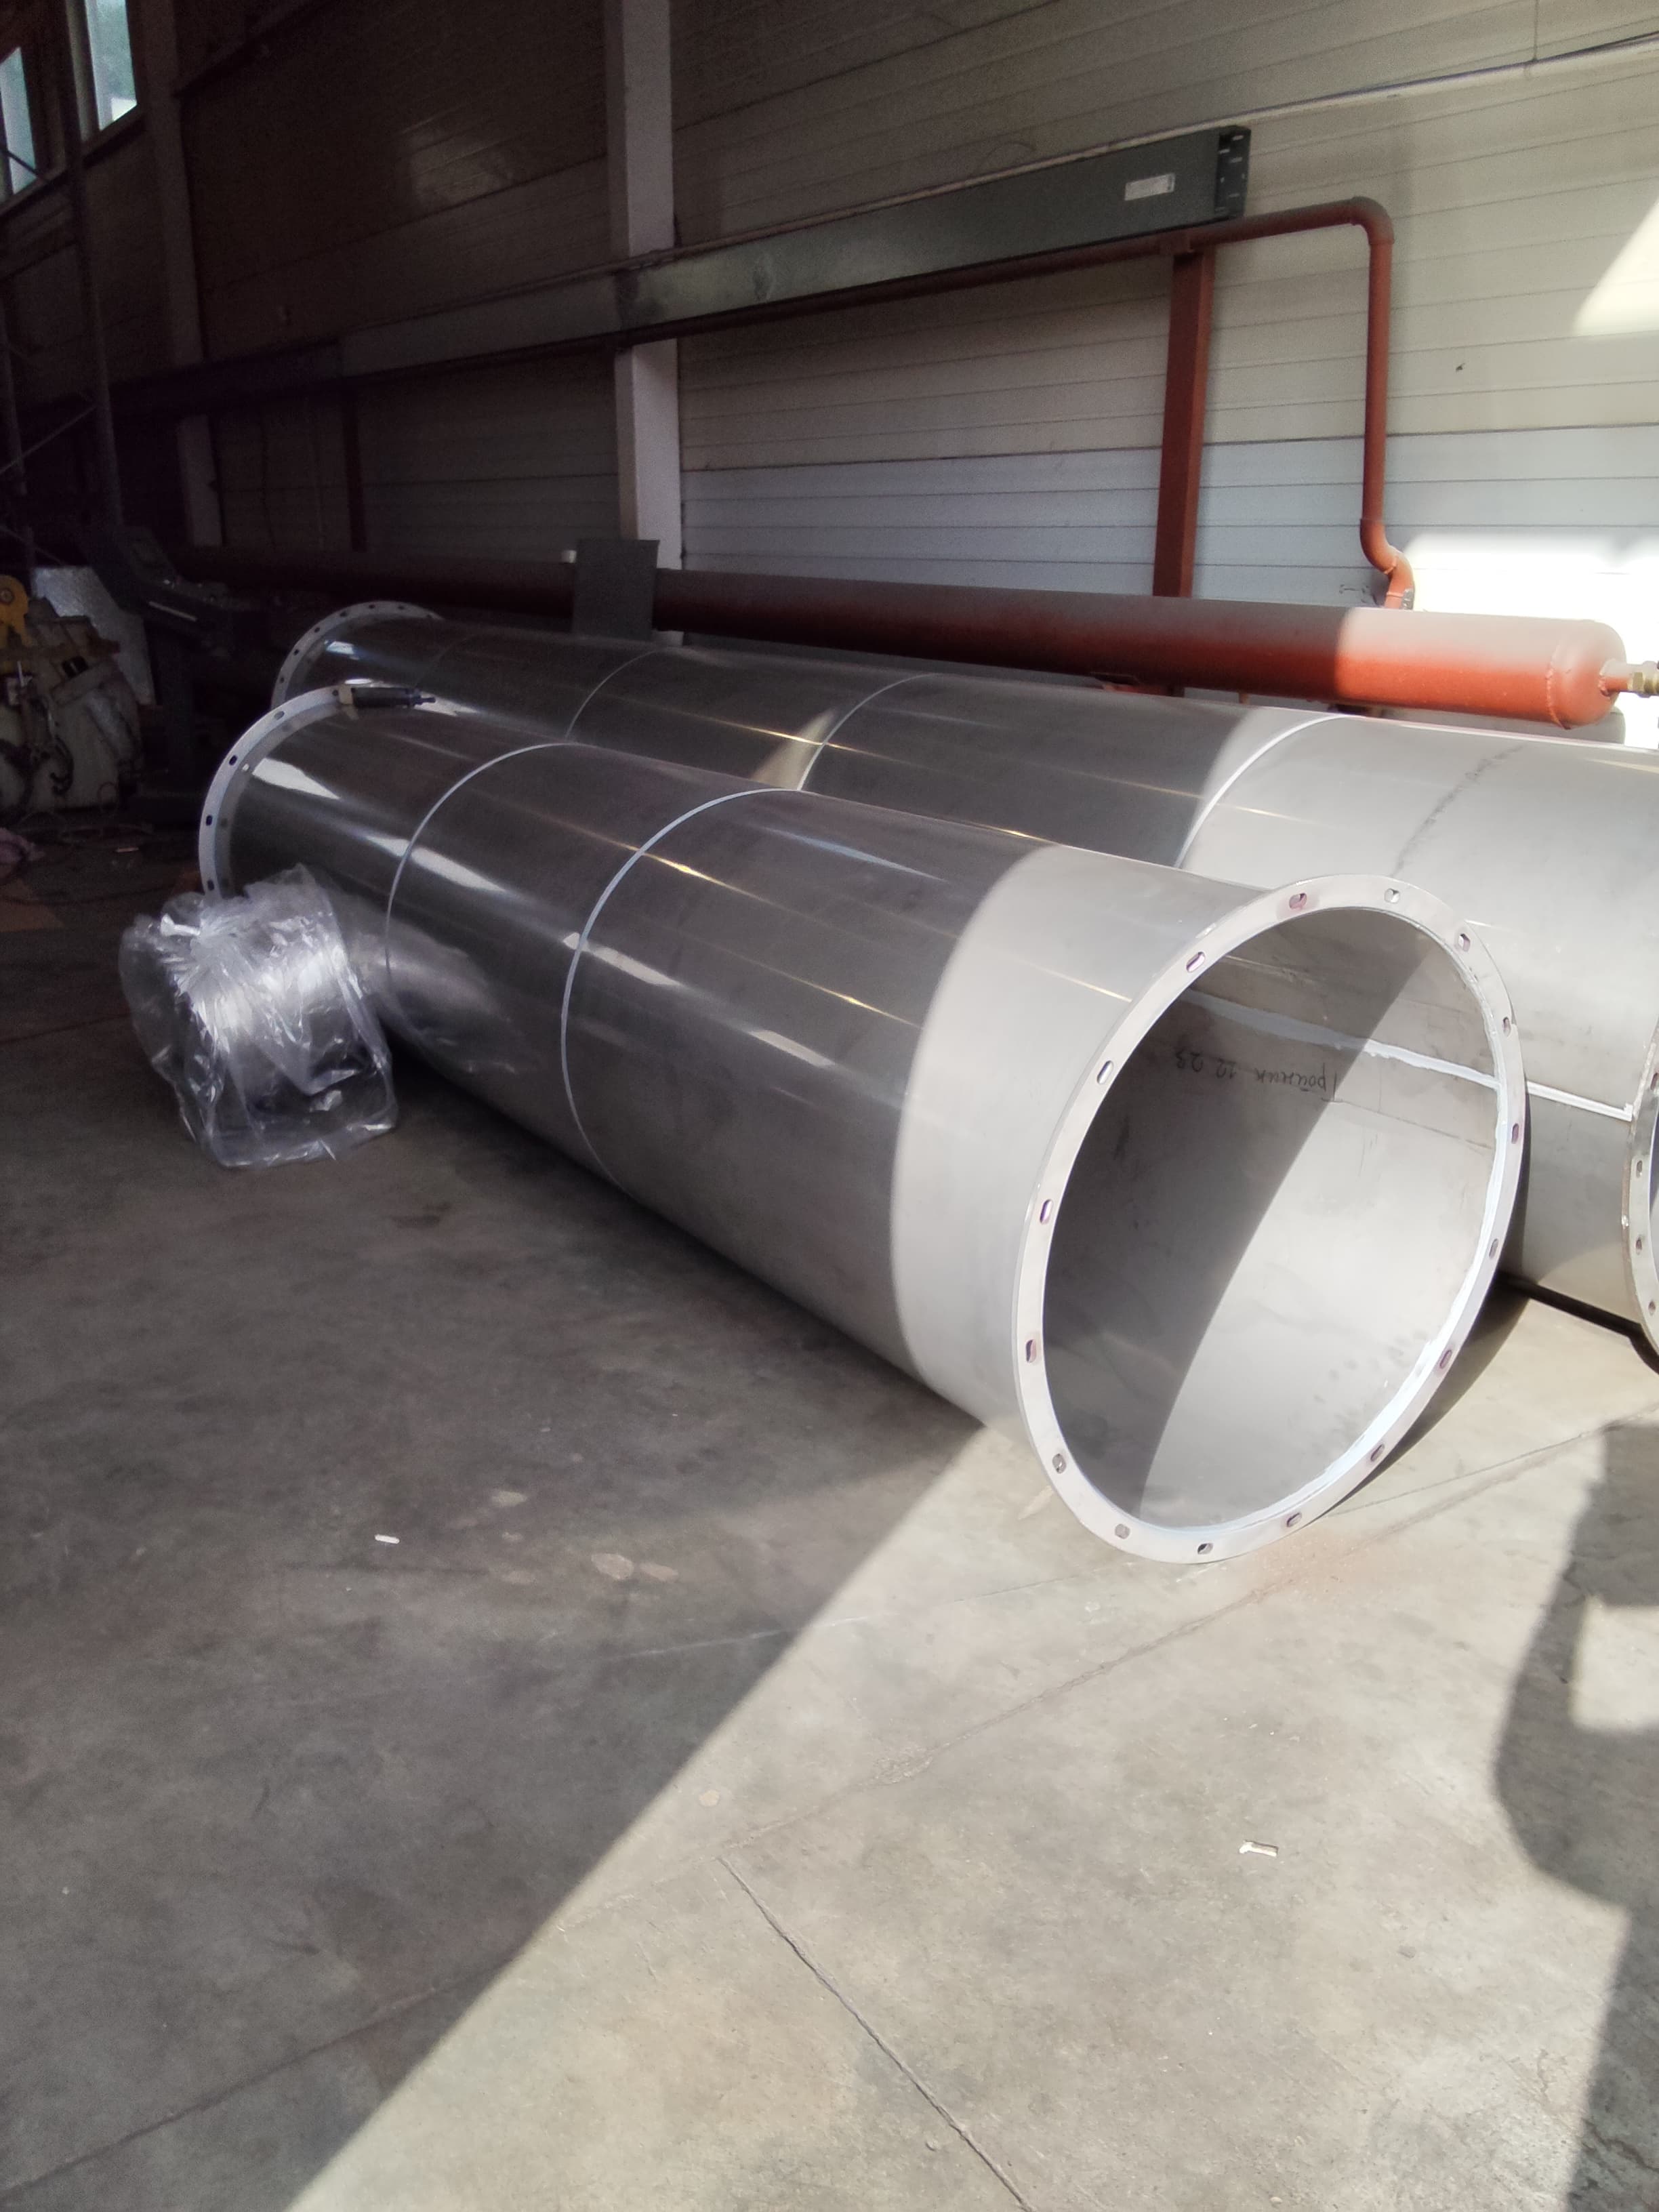
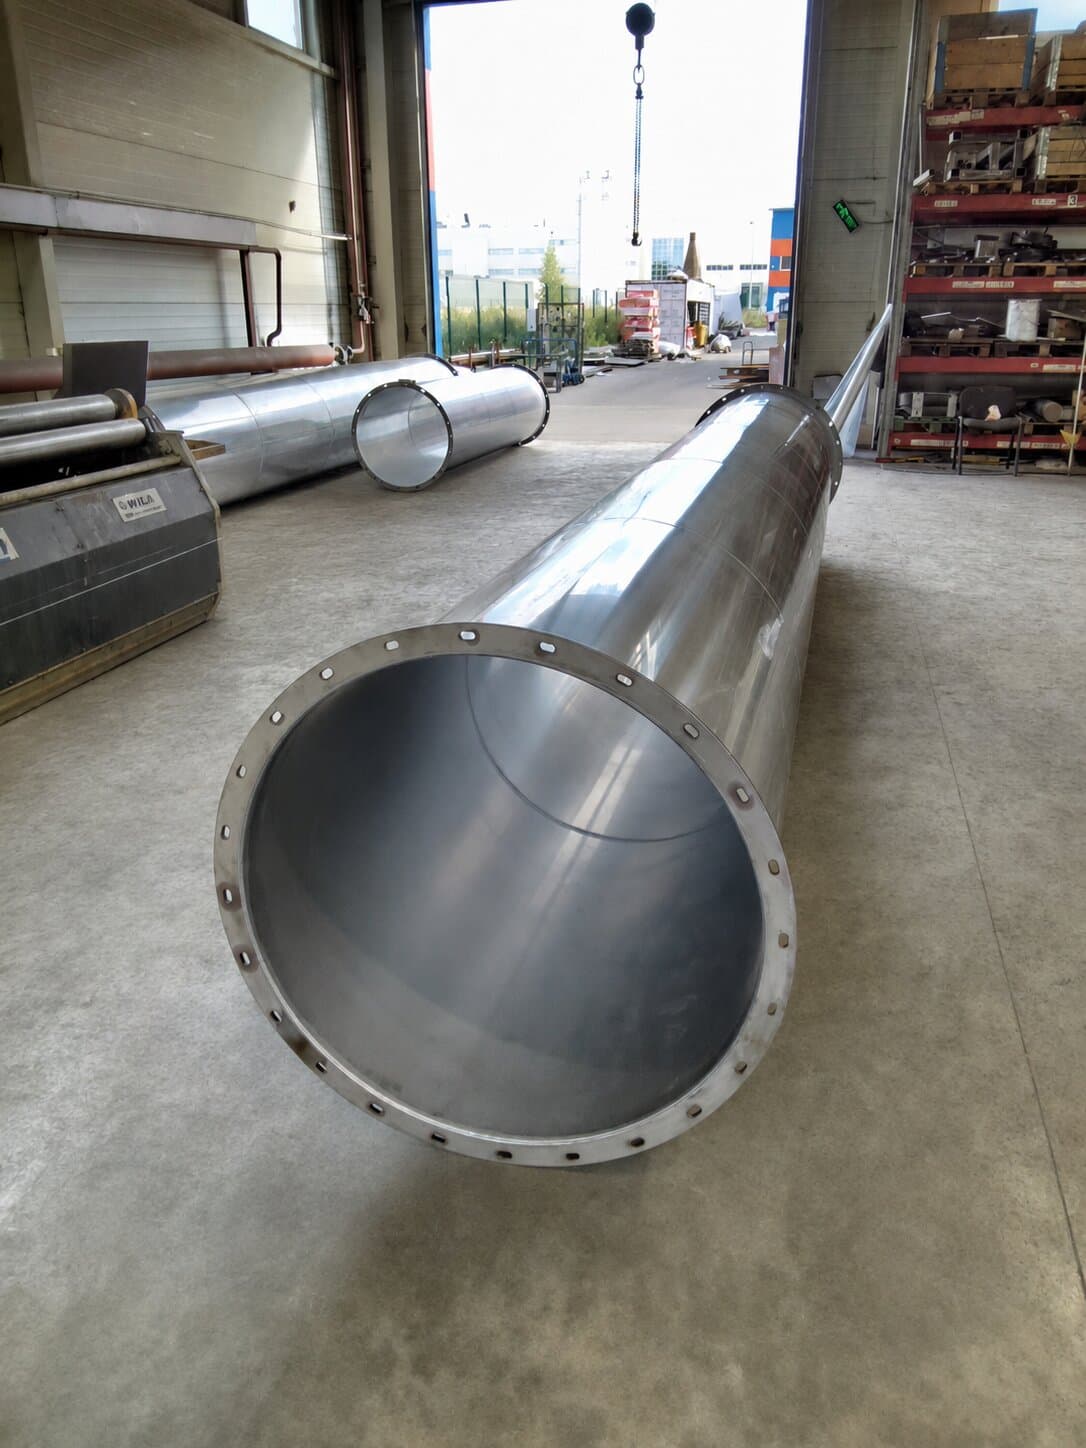
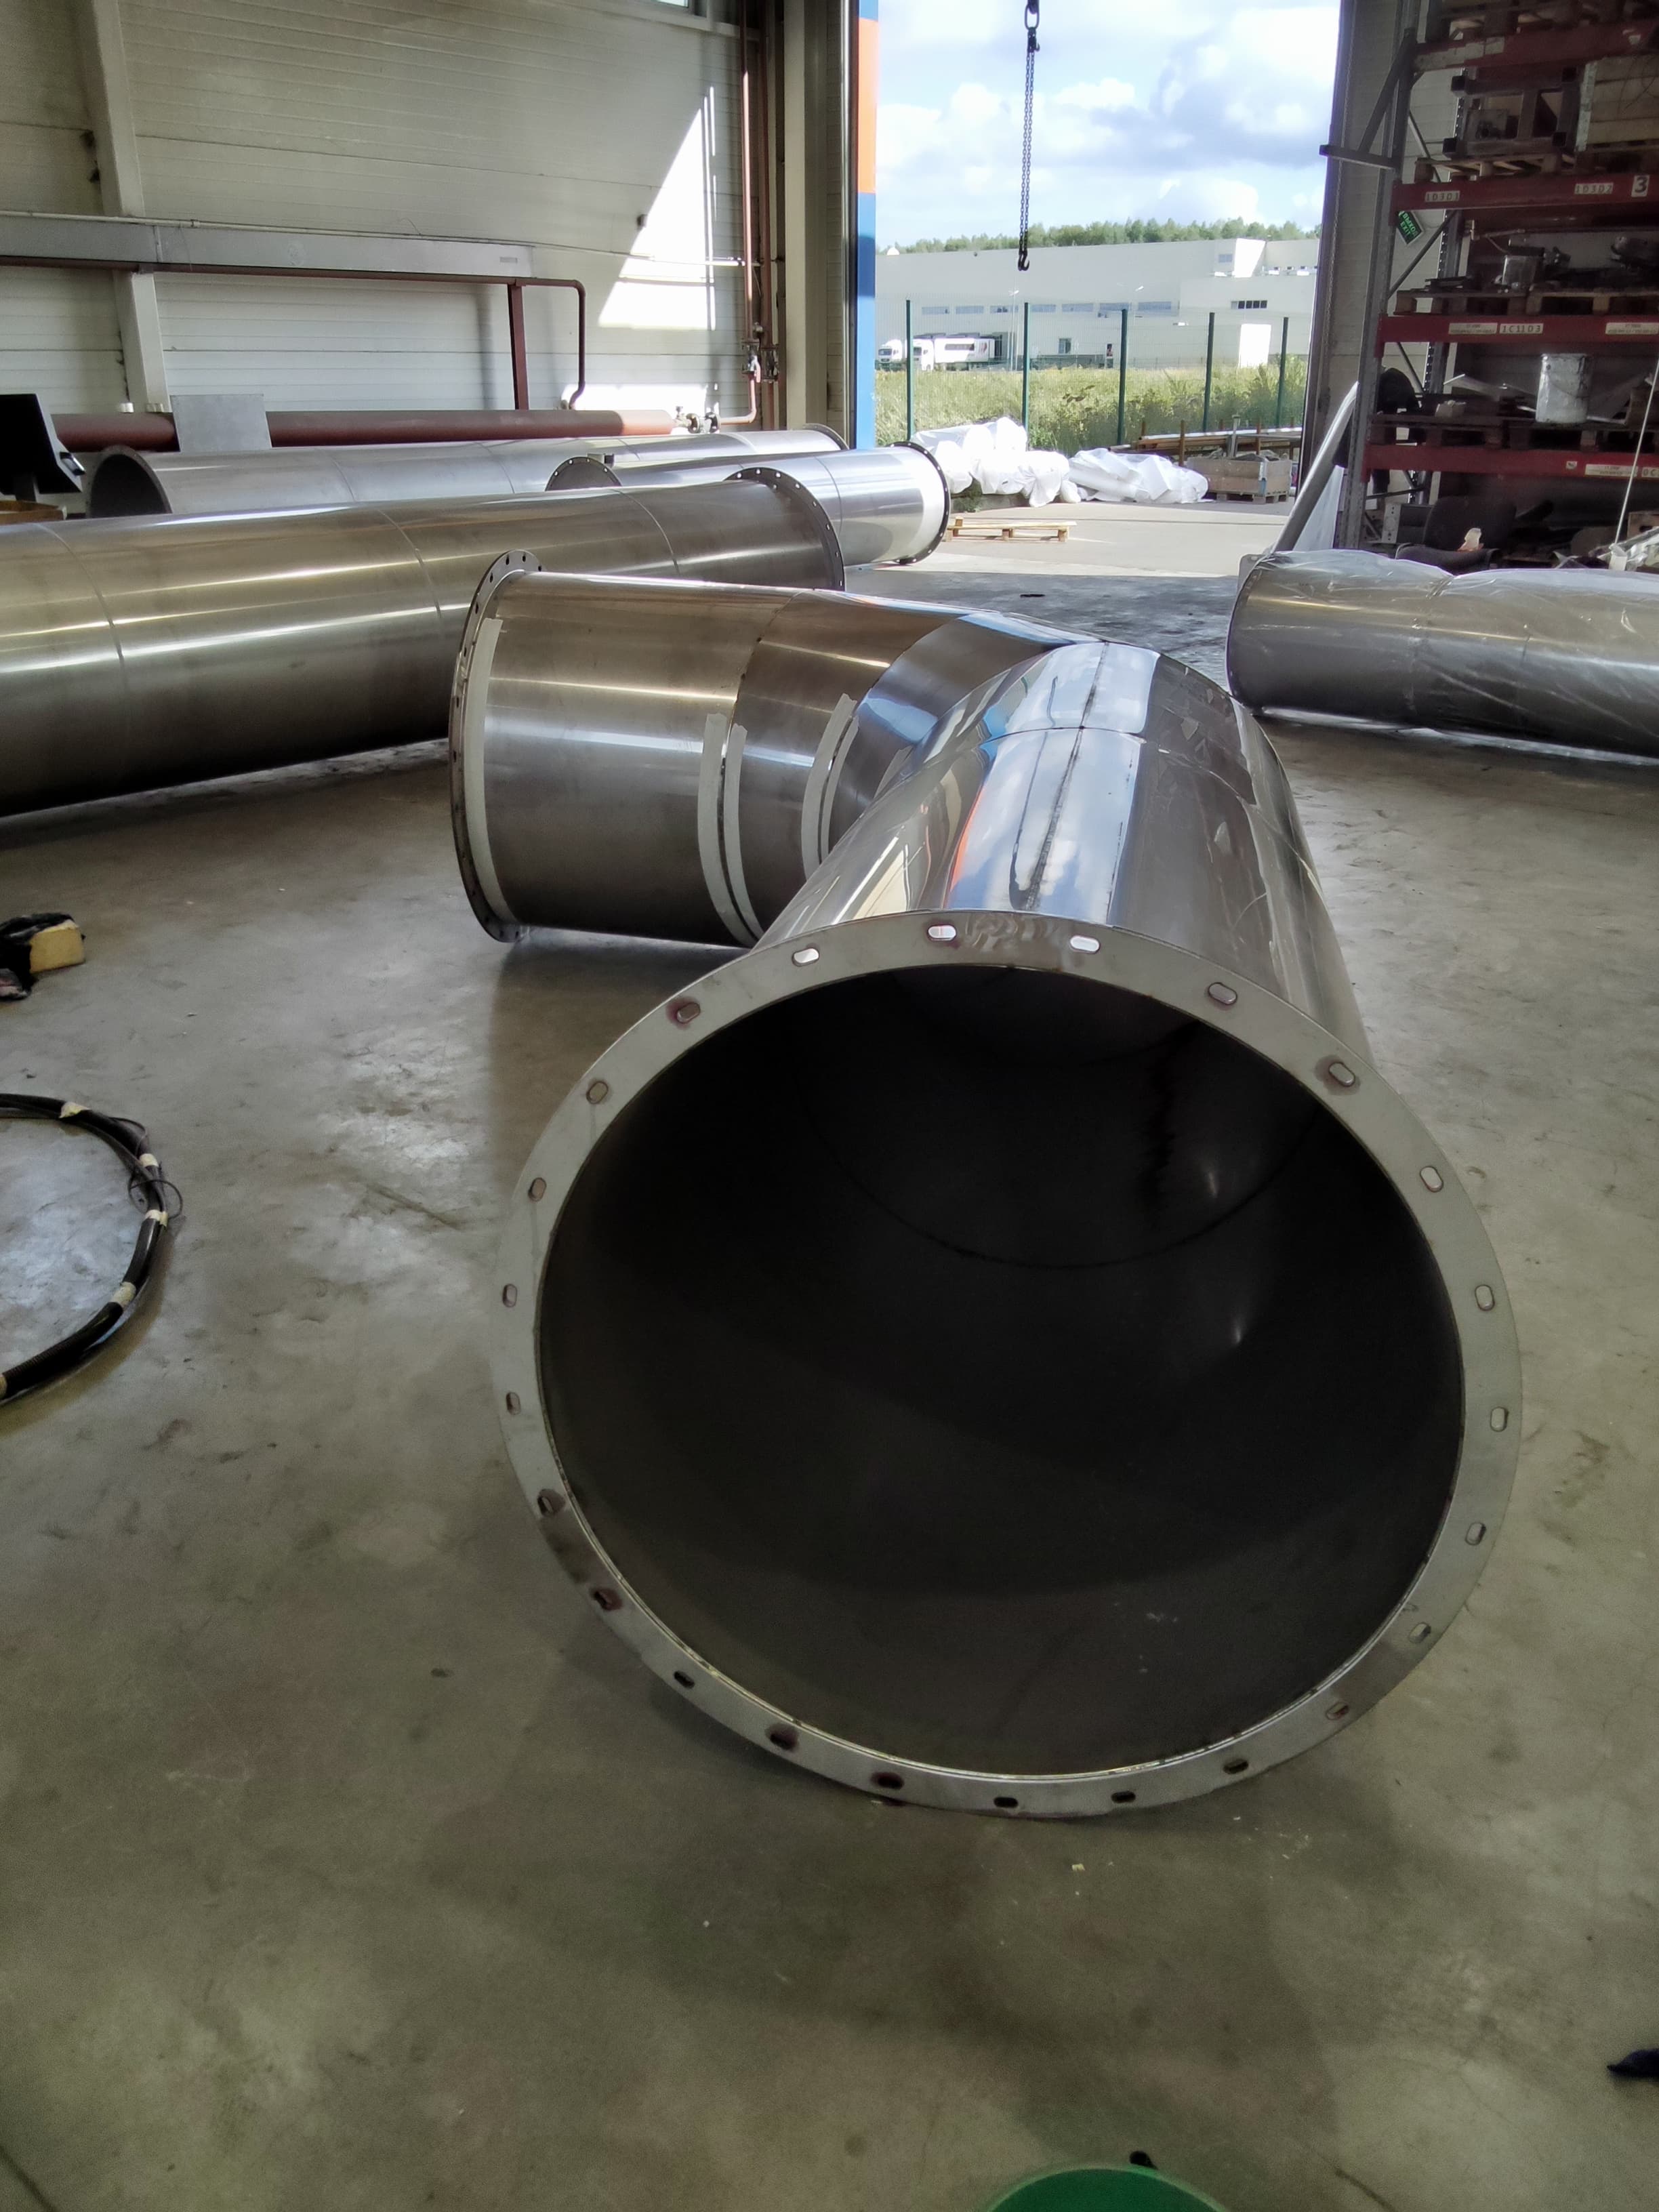
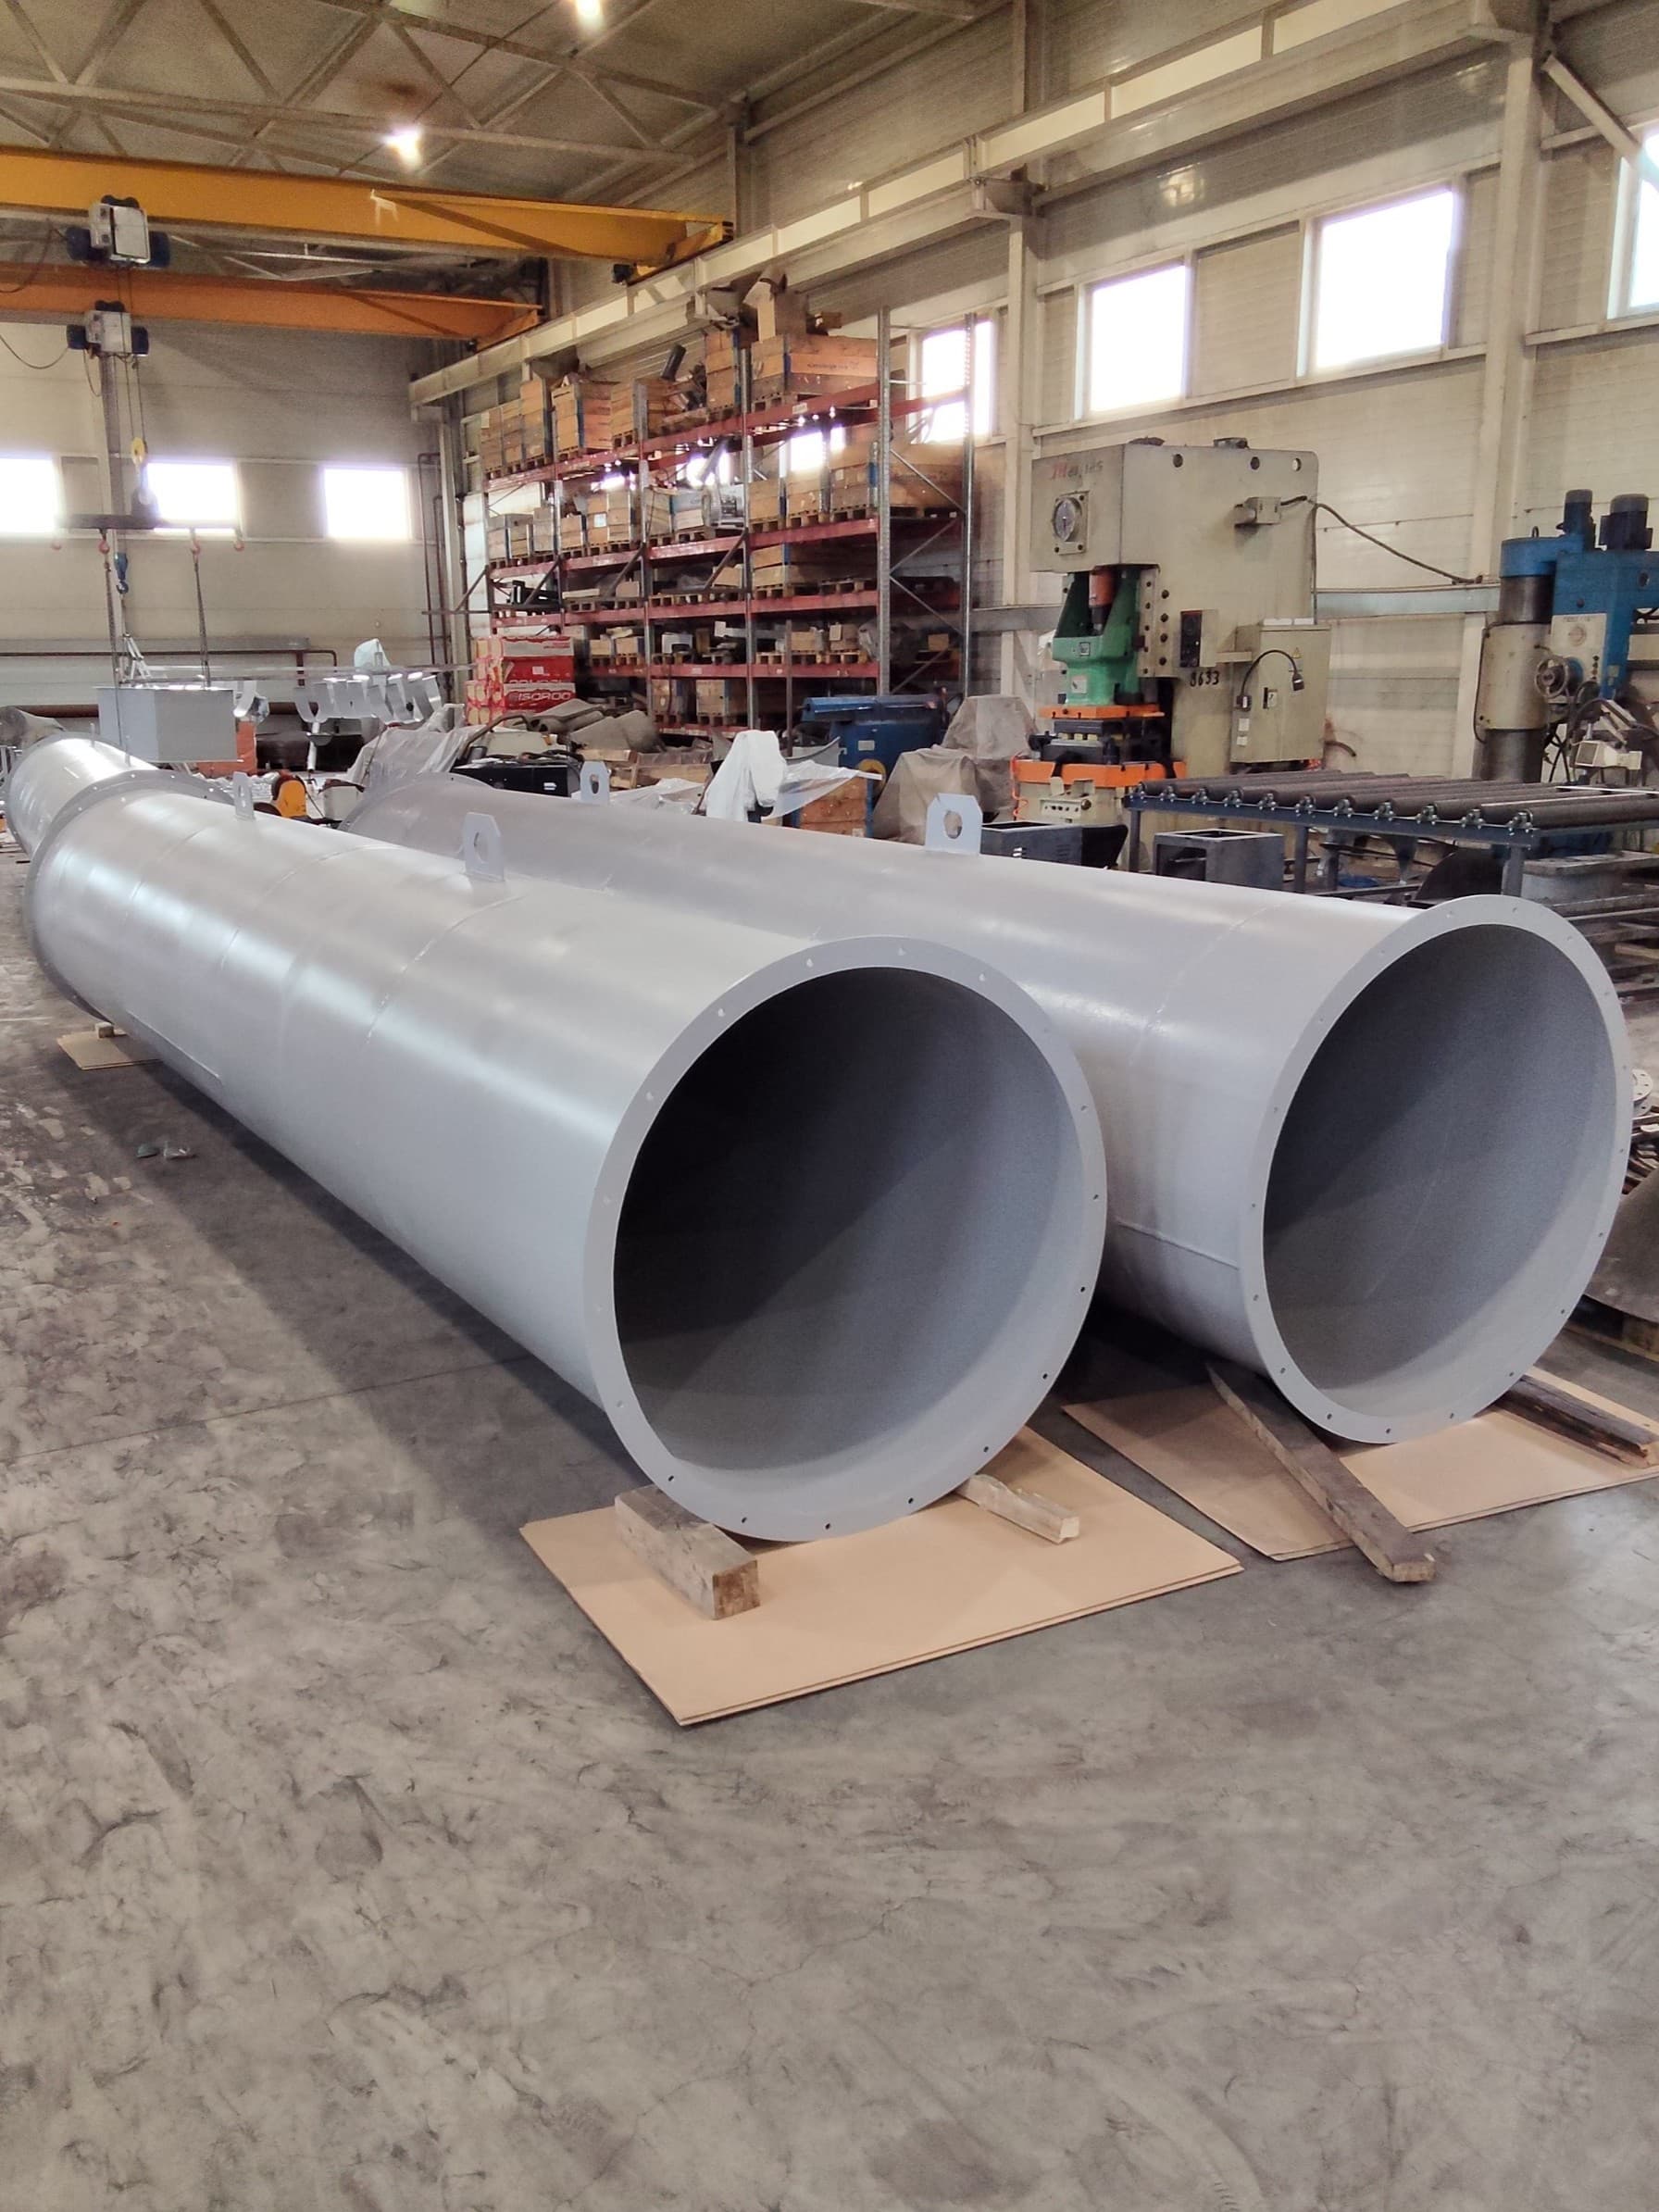
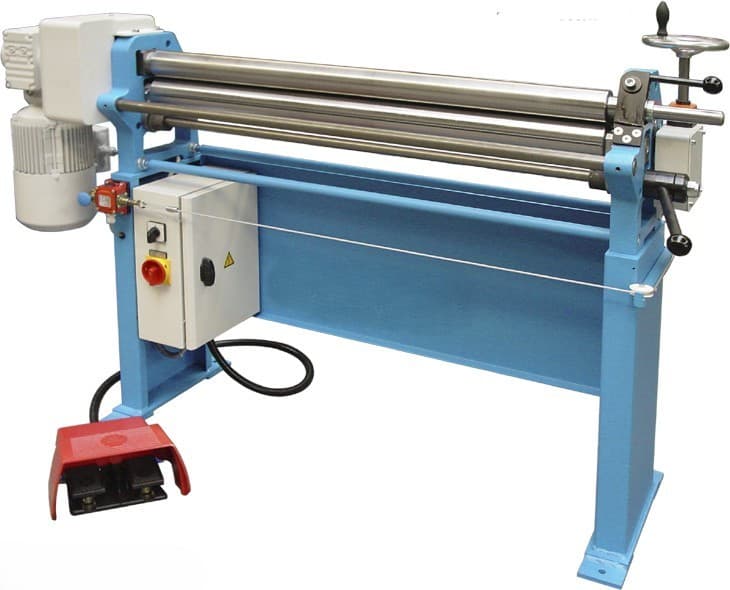
+7 (925) 709-01-15Изготовление нержавеющих обечаек — основная позиция участка: обечайки для ёмкостей пищевых и химических производств, корпуса аппаратов, кольца, цилиндрические элементы. Работаем с марками AISI 304, AISI 316, 12Х18Н10Т.
Нержавейка вальцуется сложнее чёрного металла по двум причинам: она прочнее и требует большего усилия, а её пружинение заметно выше. Плюс добавляется требование, которого нет у обычной стали, — сохранить поверхность.
Марки в работе
Профиль материала
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
работаем на пониженных скоростях с увеличенной подачей и обильным охлаждением, применяем твердосплавный инструмент с покрытием и не допускаем повторных проходов по упрочнённому слою
пищевое и фармацевтическое оборудование, детали, работающие в агрессивных средах и при повышенной влажности
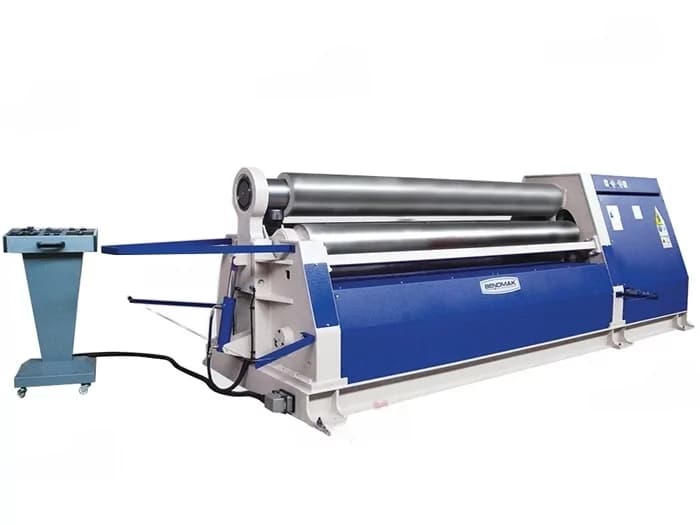
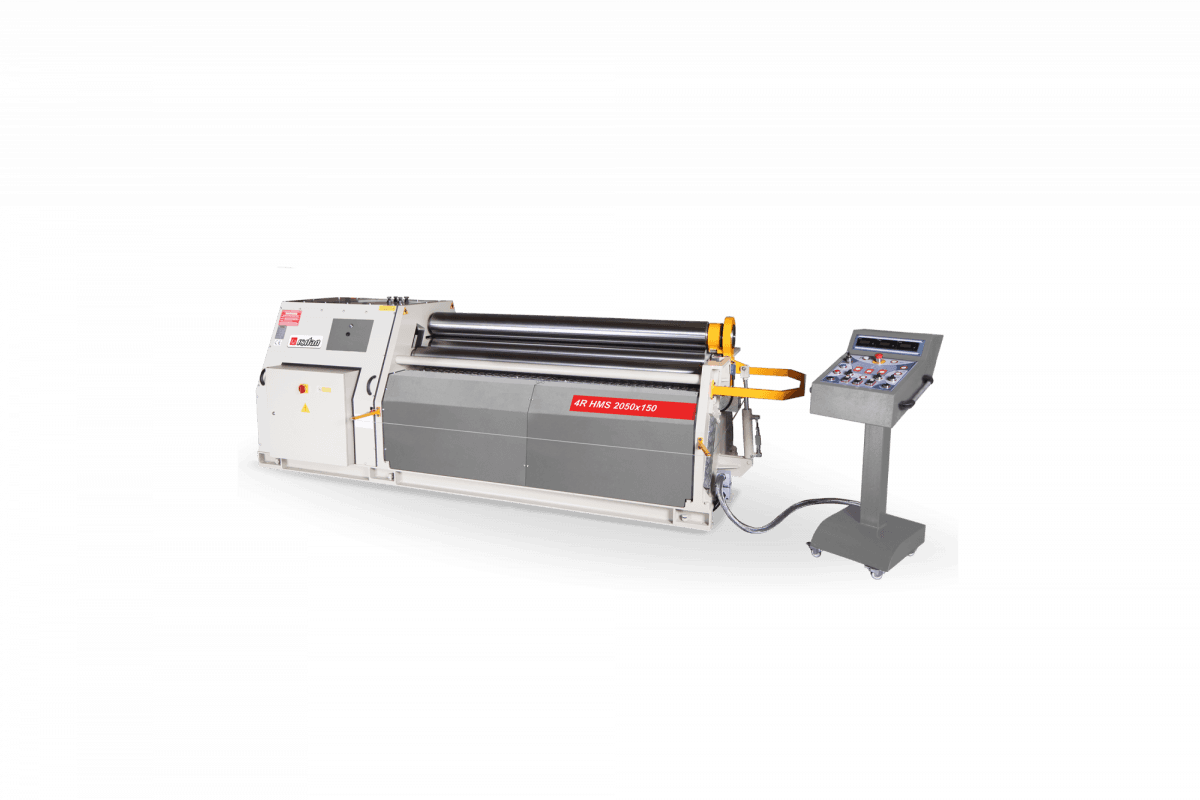
После снятия усилия нержавеющая обечайка стремится разогнуться сильнее, чем стальная. Компенсируем это меньшим радиусом при вальцовке и большим числом проходов — постепенная деформация даёт более предсказуемый результат, чем попытка добрать радиус за один агрессивный проход.
Валки перед работой с нержавейкой обязательно очищаем. Частицы обычной стали, оставшиеся от предыдущих заказов, вдавливаются в поверхность и позже проявляются ржавыми точками — на изделии, которое по определению не должно ржаветь. Для деталей с декоративной поверхностью работаем через защитную плёнку или с полиуретановыми накладками на валках.
Ёмкости и резервуары пищевых производств, корпуса химических аппаратов, элементы систем, работающих с агрессивными средами, вентиляционные короба круглого сечения для влажных помещений.
Для пищевого оборудования дополнительно важно качество внутренней поверхности: она не должна иметь задиров и вмятин, где может скапливаться продукт. Такие требования просим оговаривать заранее — они влияют на выбор оснастки.
Пришлите чертёж с диаметром, длиной, толщиной и маркой стали. Обязательно укажите, если поверхность декоративная или изделие предназначено для пищевого производства — в этих случаях меняется набор мер по защите поверхности.
Причина обычно не в материале, а в переносе частиц обычной стали с валков или оснастки. Эти частицы ржавеют и создают видимость коррозии нержавейки. Предотвращается очисткой валков и работой через защитную плёнку.
Да, заметно. Приходится вальцевать на меньший радиус, чем требуется в готовом изделии, и делать больше проходов. Величину припуска подбираем по толщине и марке.
Диапазон зависит от диаметра обечайки и усилия оборудования. Нержавейка прочнее чёрного металла, поэтому предельная толщина для неё ниже. Пришлите параметры — подтвердим выполнимость.
При работе через защитную плёнку или с полиуретановыми накладками — нет. Если поверхность декоративная, обязательно укажите это в заявке.
Тот же материал
Нержавеющая сталь обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Гибка листового металла по нержавеющей стали
Дробеструйная обработка по нержавеющей стали
Сверлильные работы по нержавеющей стали
Электроэрозионная резка по нержавеющей стали
Электрохимическая обработка по нержавеющей стали
Лазерная резка по нержавеющей стали
Фрезерные работы по нержавеющей стали
Покраска по нержавеющей стали
Резка труб/проката по нержавеющей стали
Ленточнопильная резка по нержавеющей стали
Штамповка по нержавеющей стали
Токарные работы по нержавеющей стали
Сварочные работы по нержавеющей стали
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.