В чём сложность
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
От 8:30 до 18:30:
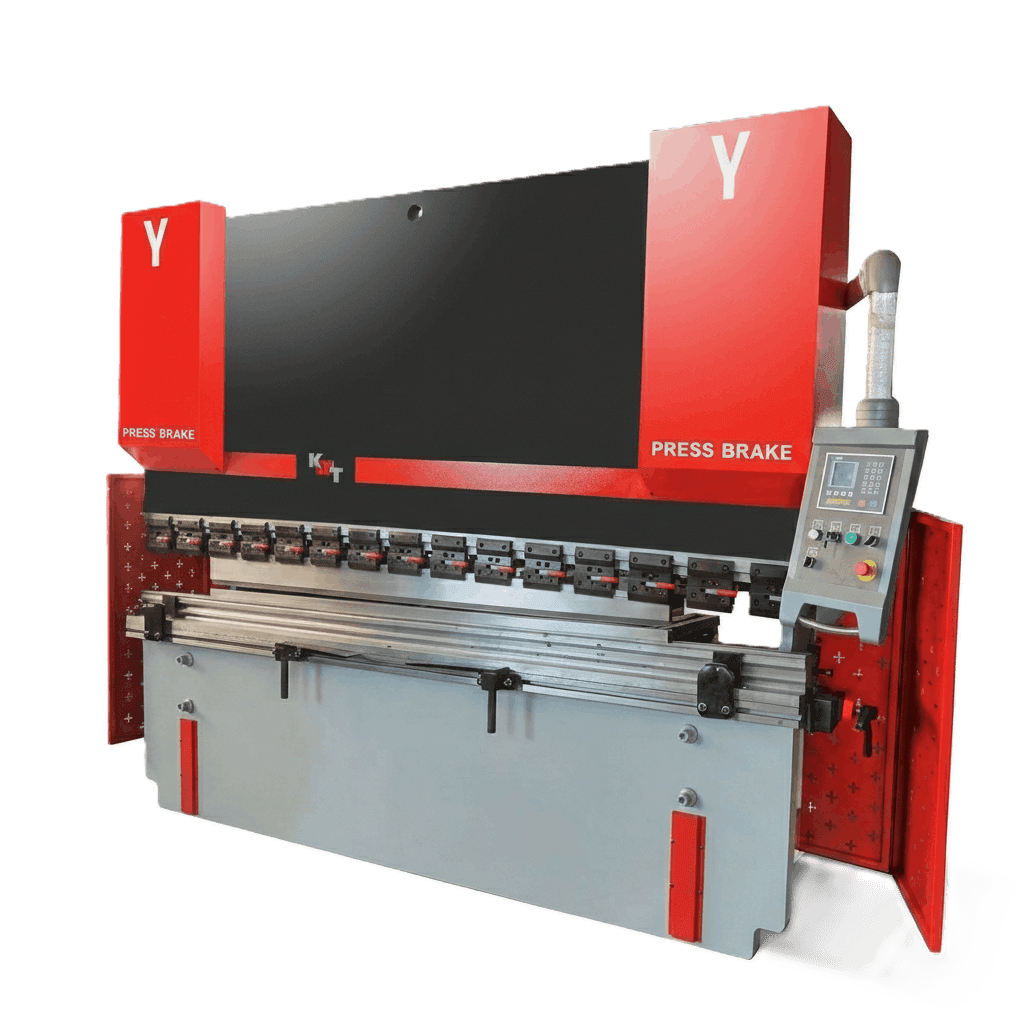
+7 (925) 709-01-15Гнём листовую нержавеющую сталь на листогибочном прессе: корпуса и кожухи оборудования, лотки и короба, профили и уголки, элементы пищевого оборудования. Работаем с марками AISI 304, AISI 316, 12Х18Н10Т. Листогиб с усилием 100 тонн и столом 3200 мм берёт нержавейку в полный размер листа.
Нержавейка гнётся тяжелее конструкционной стали и требует больших усилий, но главная сложность в другом — она заметно сильнее пружинит. Заданный на прессе угол и угол готовой детали различаются, и эту разницу нужно предсказать до начала работы.
Марки в работе
Профиль материала
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
работаем на пониженных скоростях с увеличенной подачей и обильным охлаждением, применяем твердосплавный инструмент с покрытием и не допускаем повторных проходов по упрочнённому слою
пищевое и фармацевтическое оборудование, детали, работающие в агрессивных средах и при повышенной влажности
После снятия усилия нержавейка частично возвращается к исходной форме — угол «раскрывается». Величина пружинения зависит от марки, толщины, радиуса пуансона и направления проката, поэтому припуск на пружинение подбираем пробной гибкой на образце из той же партии металла. Расчёт по справочнику даёт лишь ориентир.
Минимальный радиус гиба для нержавейки обычно в полтора-два раза больше, чем для обычной стали той же толщины. При меньшем радиусе по наружной стороне гиба появляется сетка микротрещин, а при значительном превышении предела — сквозная трещина. Если по чертежу радиус меньше технологически возможного, предупреждаем об этом до запуска.
Нержавейка часто идёт на изделия, где важен внешний вид, а декоративная поверхность легко царапается об оснастку. Гнём через защитную плёнку или с полиуретановыми накладками на матрице — это исключает следы от прижима и риски от кромки паза.
Отдельное требование — не допустить контакта с обычной сталью. Частицы чёрного металла, вдавленные в поверхность при гибке, позже проявляются ржавыми точками. Поэтому для нержавейки используем отдельную оснастку либо тщательно очищаем рабочие поверхности перед запуском.
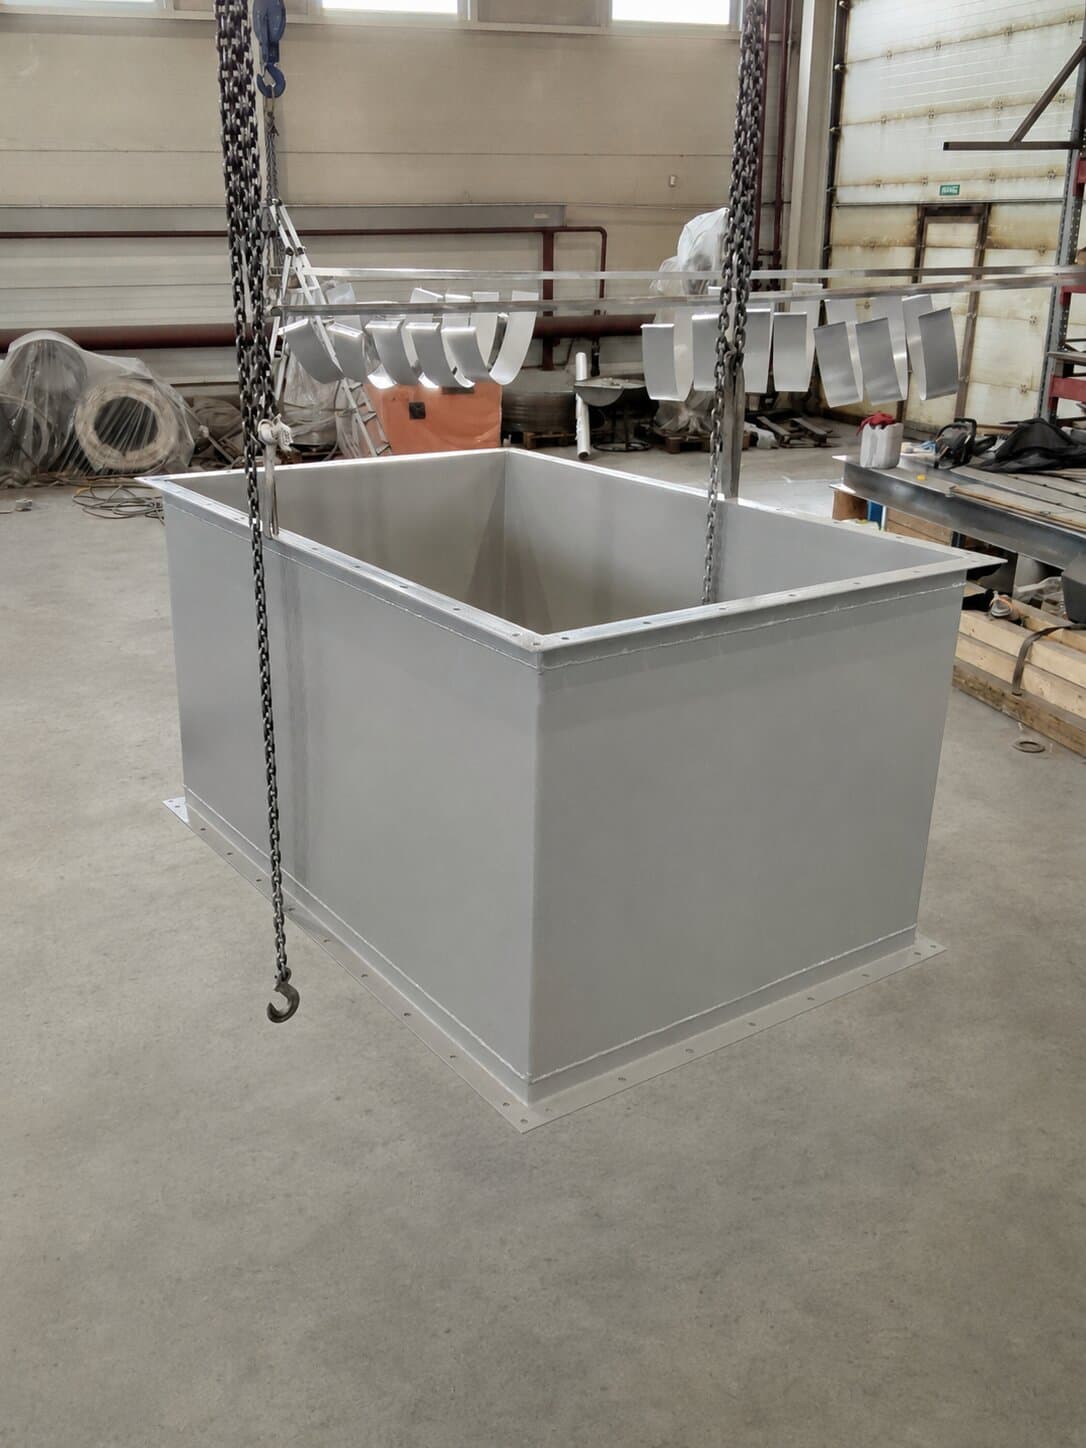
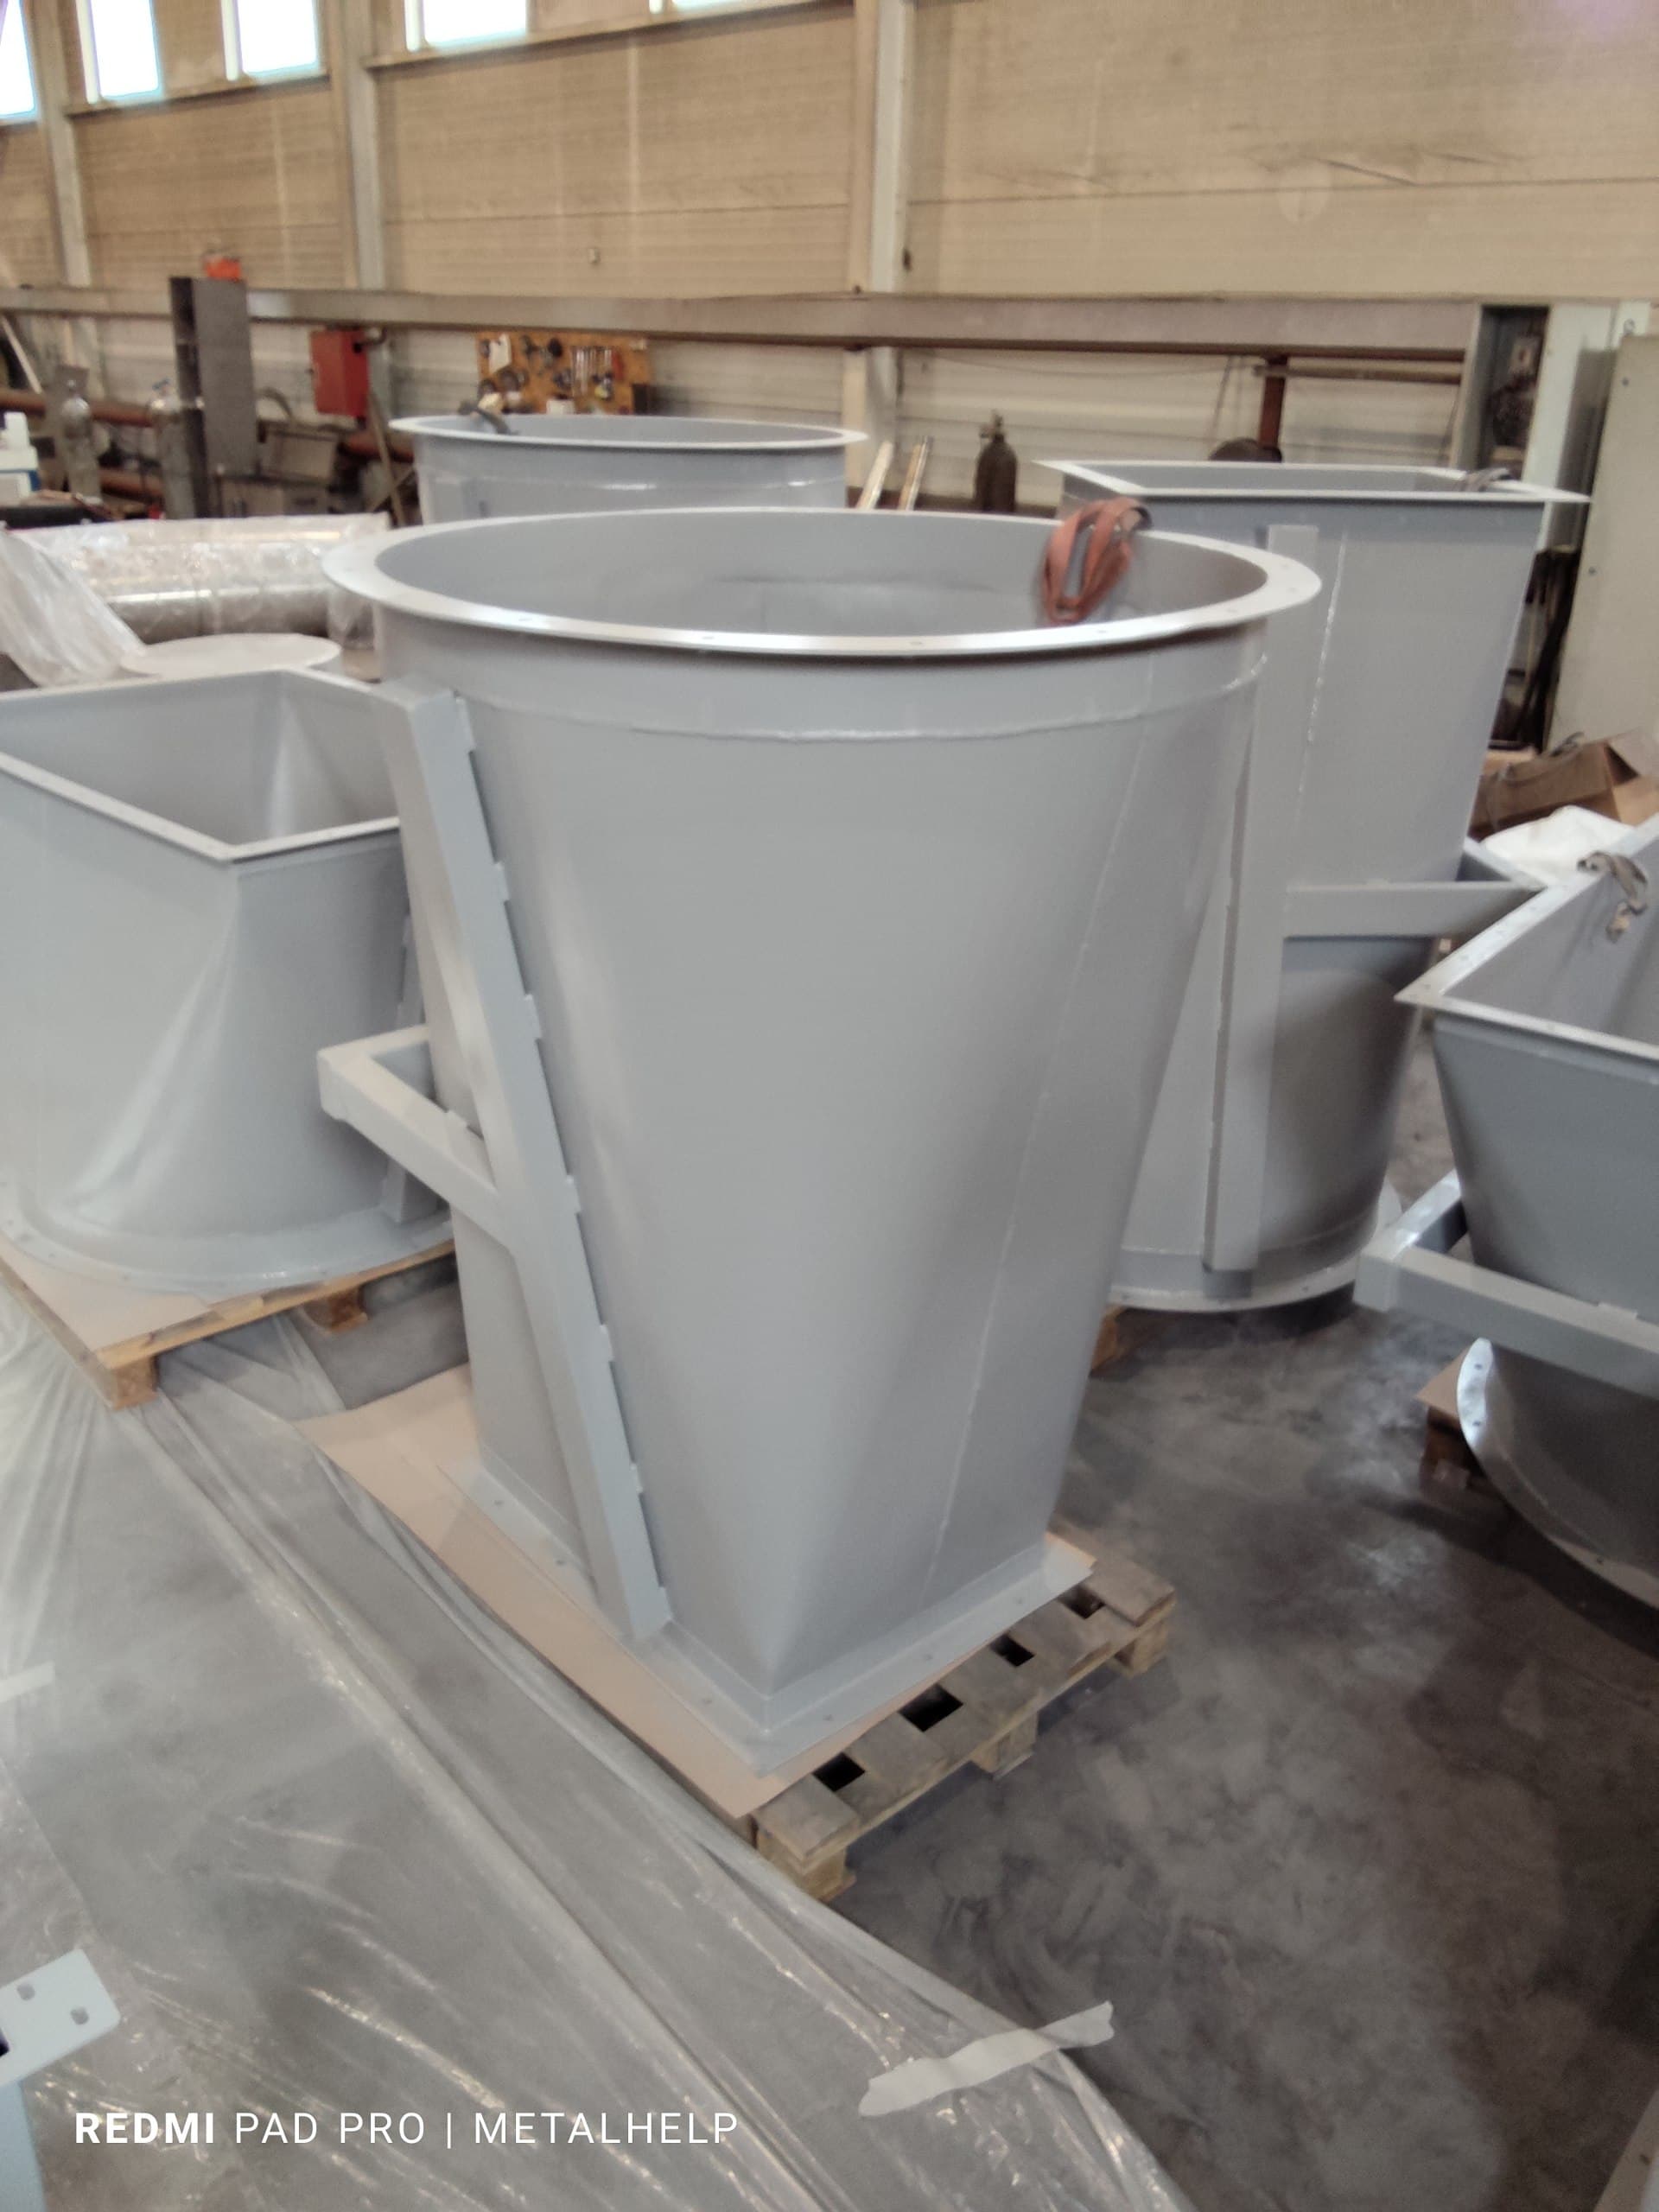
Корпуса и кожухи для пищевого и фармацевтического оборудования, лотки и поддоны, вентиляционные элементы для влажных помещений, короба и профили, детали под последующую сварку в узел.
Для деталей, которые затем свариваются, важна точность углов: погрешность в один градус на длинной детали даёт заметное расхождение кромок в сборке. Такие детали гнём с промежуточным контролем угла.
Пришлите чертёж с указанием марки, толщины, углов и радиусов гиба. Развёртку можем рассчитать сами — для этого нужны габаритные размеры готовой детали. Укажите, если требуется сохранить декоративную поверхность.
Это пружинение — упругий возврат материала после снятия усилия. У нержавейки он выражен сильнее, чем у обычной стали. Компенсируется припуском на прессе, величину которого подбираем пробной гибкой на образце.
Как правило, в полтора-два раза больше, чем для чёрного металла той же толщины. Точное значение зависит от марки и направления проката. При меньшем радиусе появляются трещины по наружной стороне гиба.
При работе через защитную плёнку или с полиуретановыми накладками — нет. Если поверхность декоративная, обязательно укажите это в заявке, чтобы мы заложили соответствующую оснастку.
Да. Пришлите габариты готовой детали, толщину и марку — рассчитаем развёртку с учётом коэффициента положения нейтрального слоя. Для сложных деталей согласуем развёртку до раскроя.
Тот же материал
Нержавеющая сталь обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Дробеструйная обработка по нержавеющей стали
Сверлильные работы по нержавеющей стали
Электроэрозионная резка по нержавеющей стали
Электрохимическая обработка по нержавеющей стали
Лазерная резка по нержавеющей стали
Фрезерные работы по нержавеющей стали
Покраска по нержавеющей стали
Резка труб/проката по нержавеющей стали
Вальцовка по нержавеющей стали
Ленточнопильная резка по нержавеющей стали
Штамповка по нержавеющей стали
Токарные работы по нержавеющей стали
Сварочные работы по нержавеющей стали
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.