В чём сложность
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
От 8:30 до 18:30:
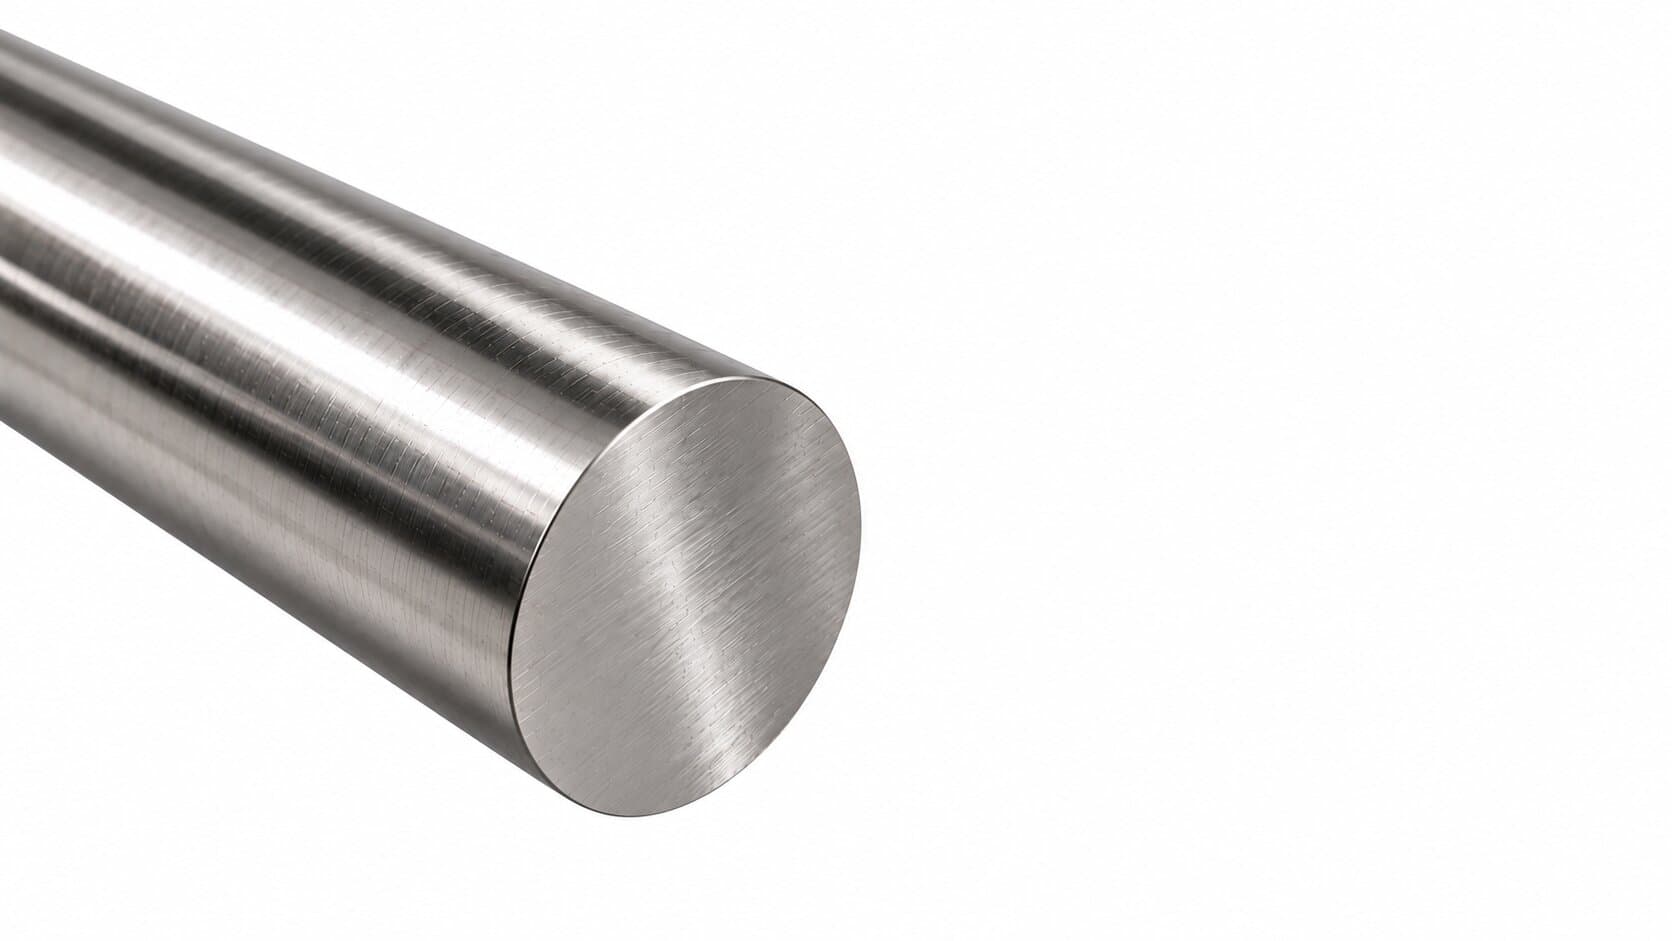
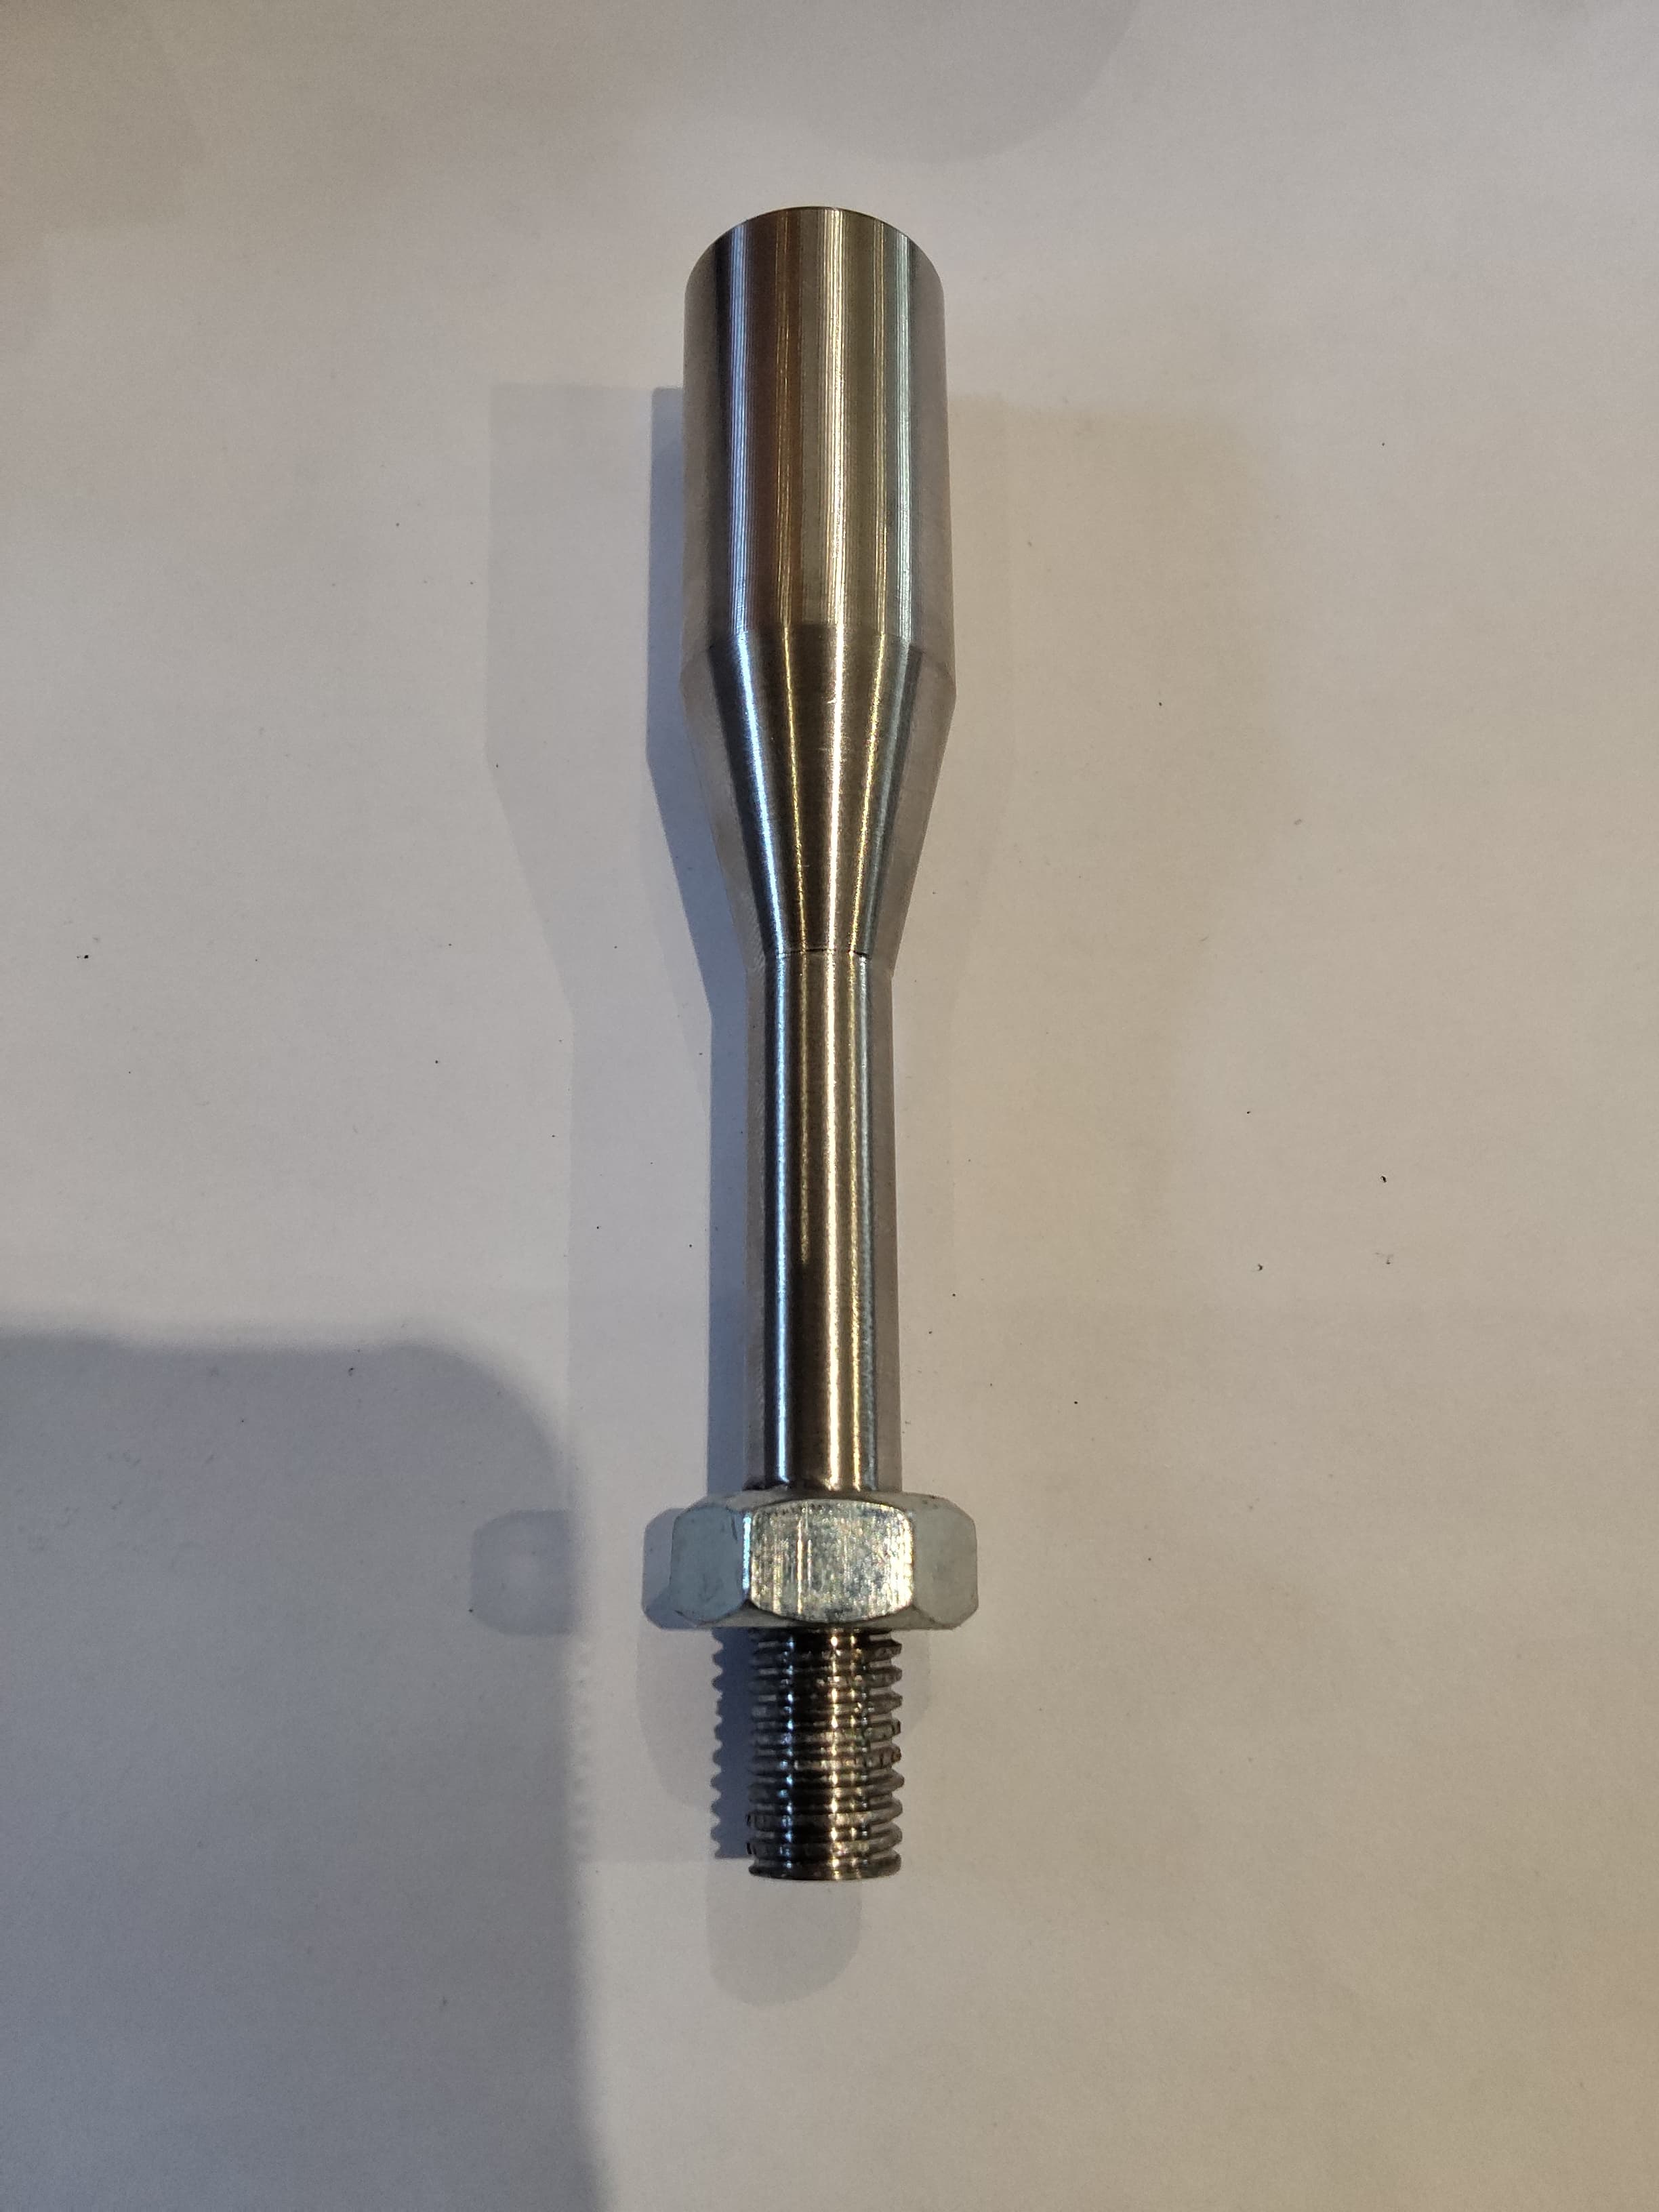
+7 (925) 709-01-15Точим детали из нержавеющей стали на универсальных станках и обрабатывающих центрах с ЧПУ. Работаем с аустенитными марками AISI 304, AISI 316, 12Х18Н10Т, 08Х18Н10 и мартенситной 20Х13.
Нержавейка сложнее в обработке, чем конструкционная сталь, по двум причинам: она упрочняется прямо в процессе резания и плохо отводит тепло. Обе особенности требуют не «аккуратности», а конкретных режимов — часто противоположных интуитивным.
Марки в работе
Профиль материала
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
работаем на пониженных скоростях с увеличенной подачей и обильным охлаждением, применяем твердосплавный инструмент с покрытием и не допускаем повторных проходов по упрочнённому слою
пищевое и фармацевтическое оборудование, детали, работающие в агрессивных средах и при повышенной влажности
Аустенитная нержавейка упрочняется при деформации. Если резец идёт с малой подачей, он не срезает слой металла, а сминает и наклёпывает его. Поверхность становится твёрже исходной, и следующий проход идёт уже по упрочнённому слою — инструмент изнашивается быстрее, а деталь уходит от размера.
Отсюда правило, обратное привычному: подачу держим уверенной, а скорость резания снижаем. Резец должен всё время находиться под стружкой и не выходить из реза посреди прохода. Теплопроводность у аустенитных марок примерно втрое ниже, чем у углеродистой стали, поэтому тепло остаётся на кромке — охлаждение подаём обильно, при возможности под давлением.
Стандартная точность на наших станках — ±0.05 мм, при повышенных требованиях выдерживаем ±0.01 мм с контролем каждой детали. Для нержавейки важно учитывать тепловое расширение при измерении: деталь после обработки горячая, и замер сразу после снятия со станка даст завышенный размер.
Чистота поверхности при правильных режимах получается высокой без дополнительной доводки. Если требуется зеркальная поверхность или повышенная коррозионная стойкость, выполняем электрохимическую полировку — она снимает микронеровности и обогащает поверхность хромом.
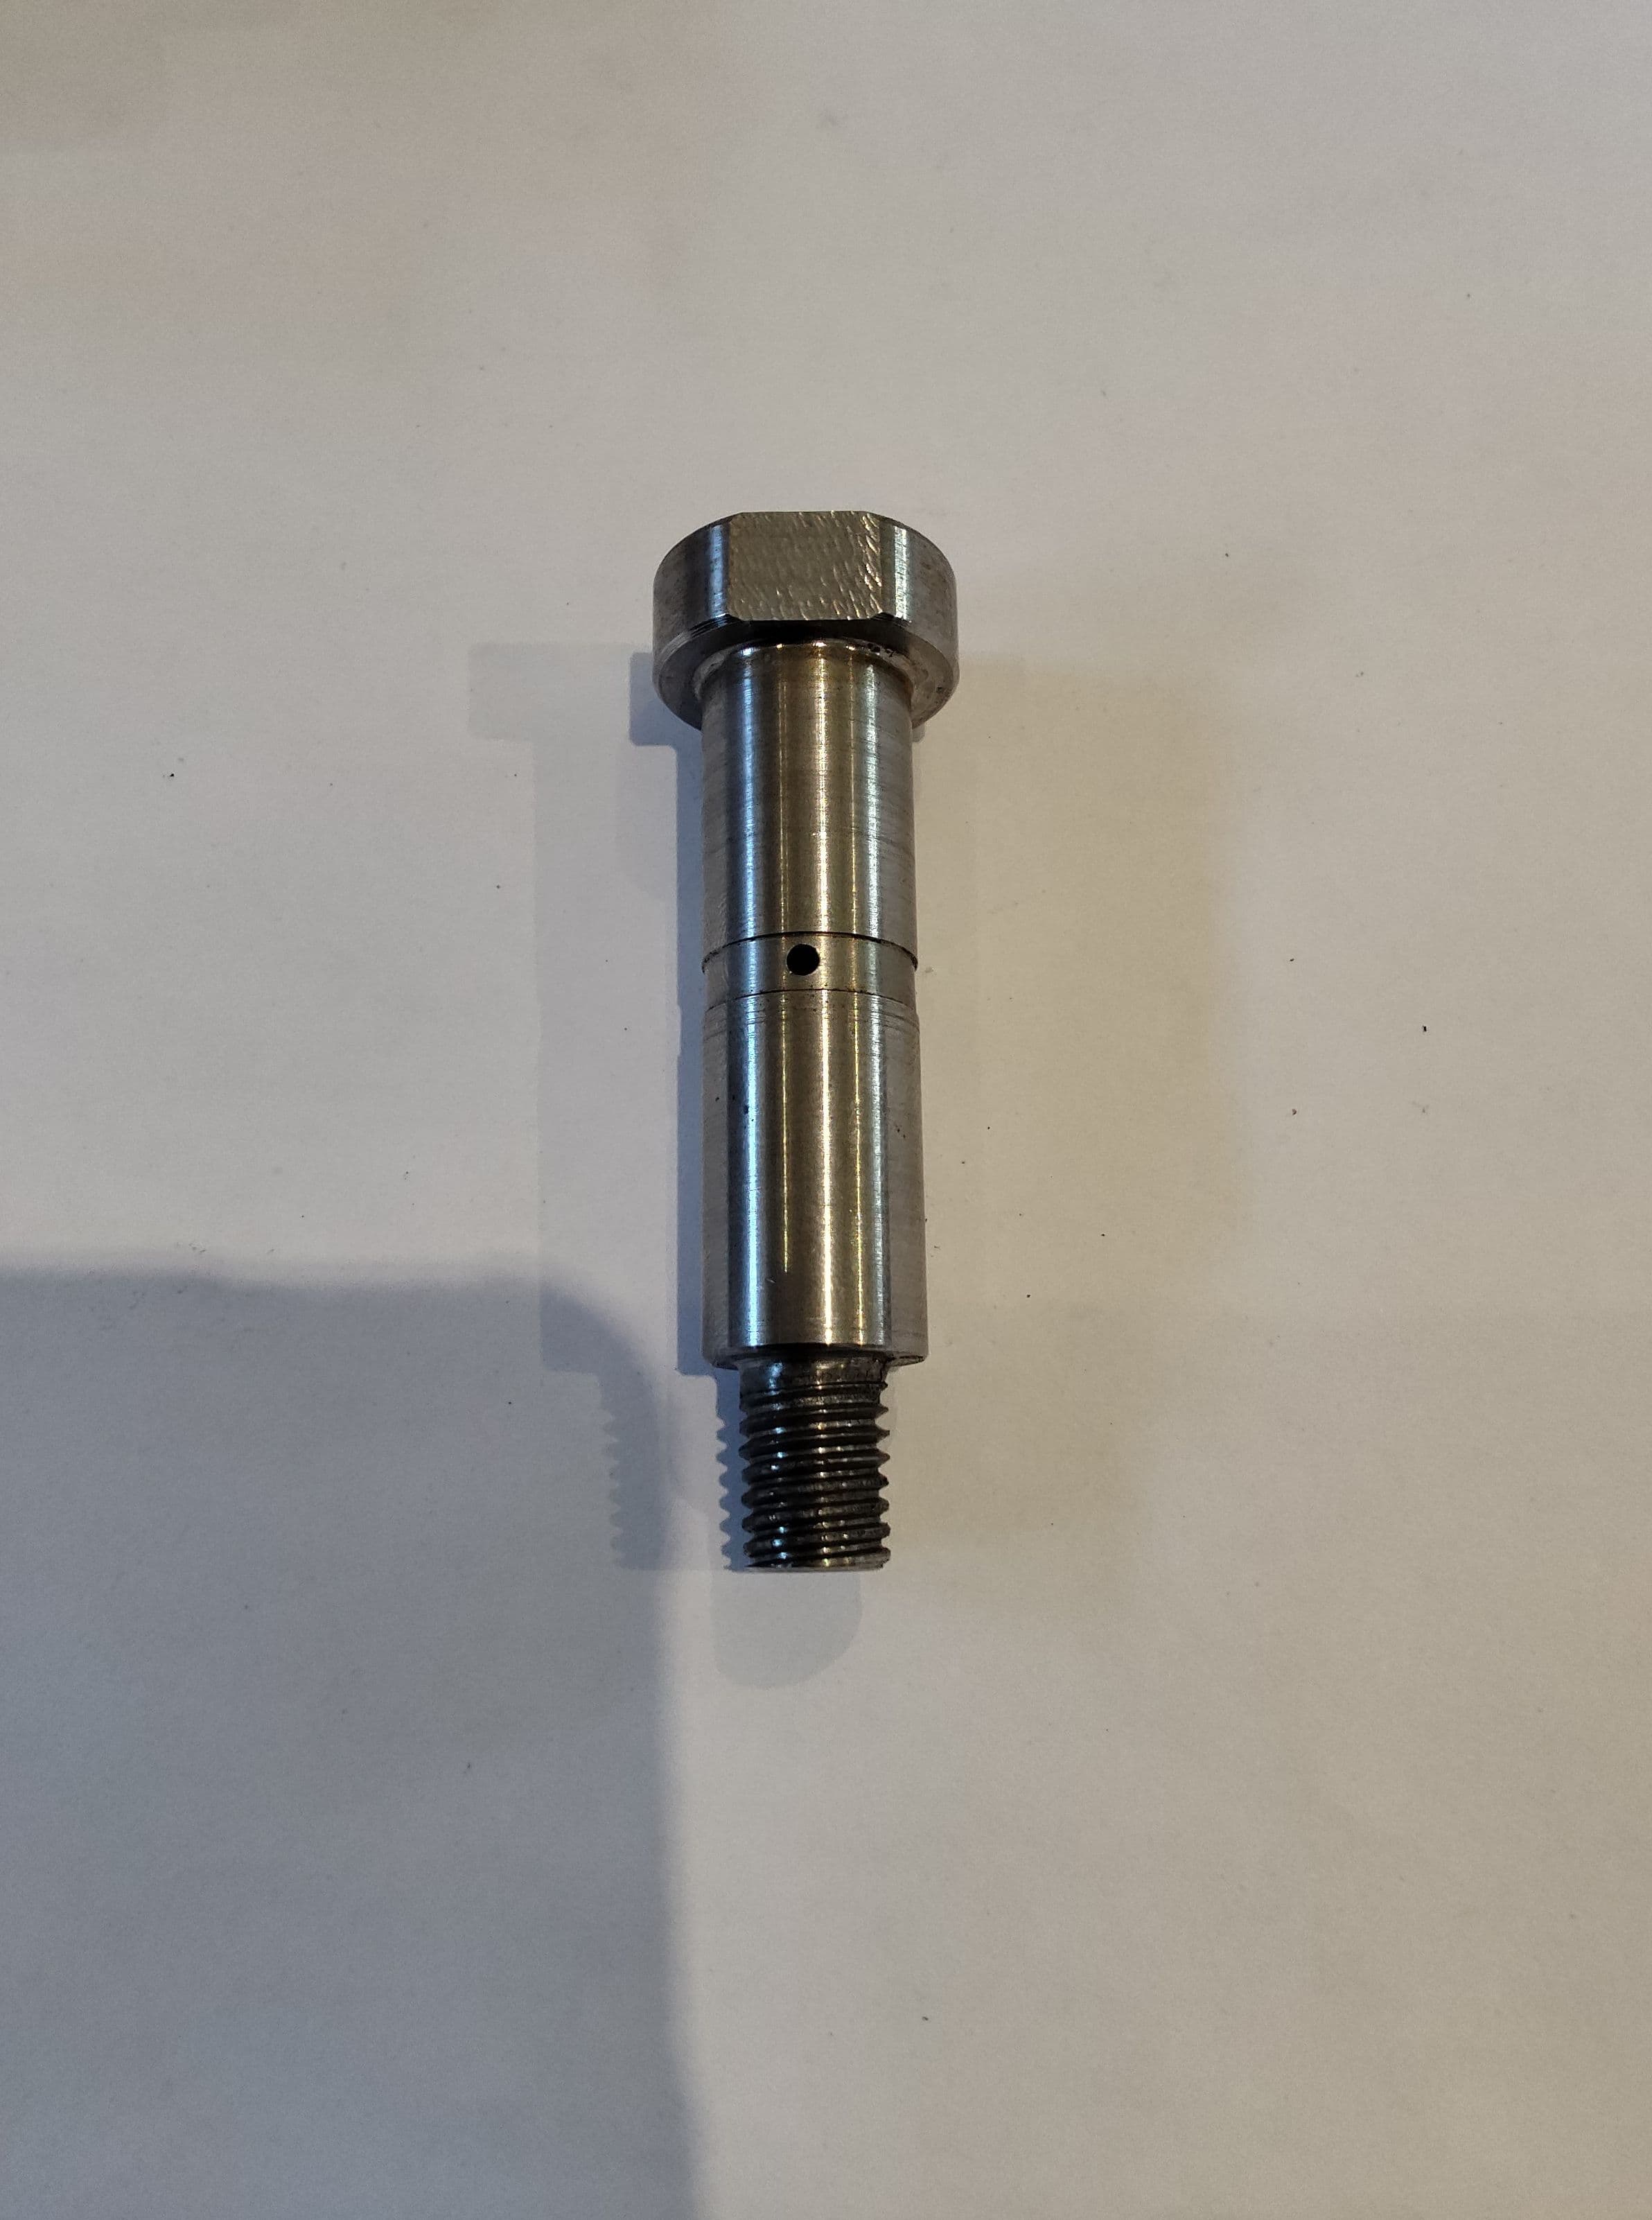
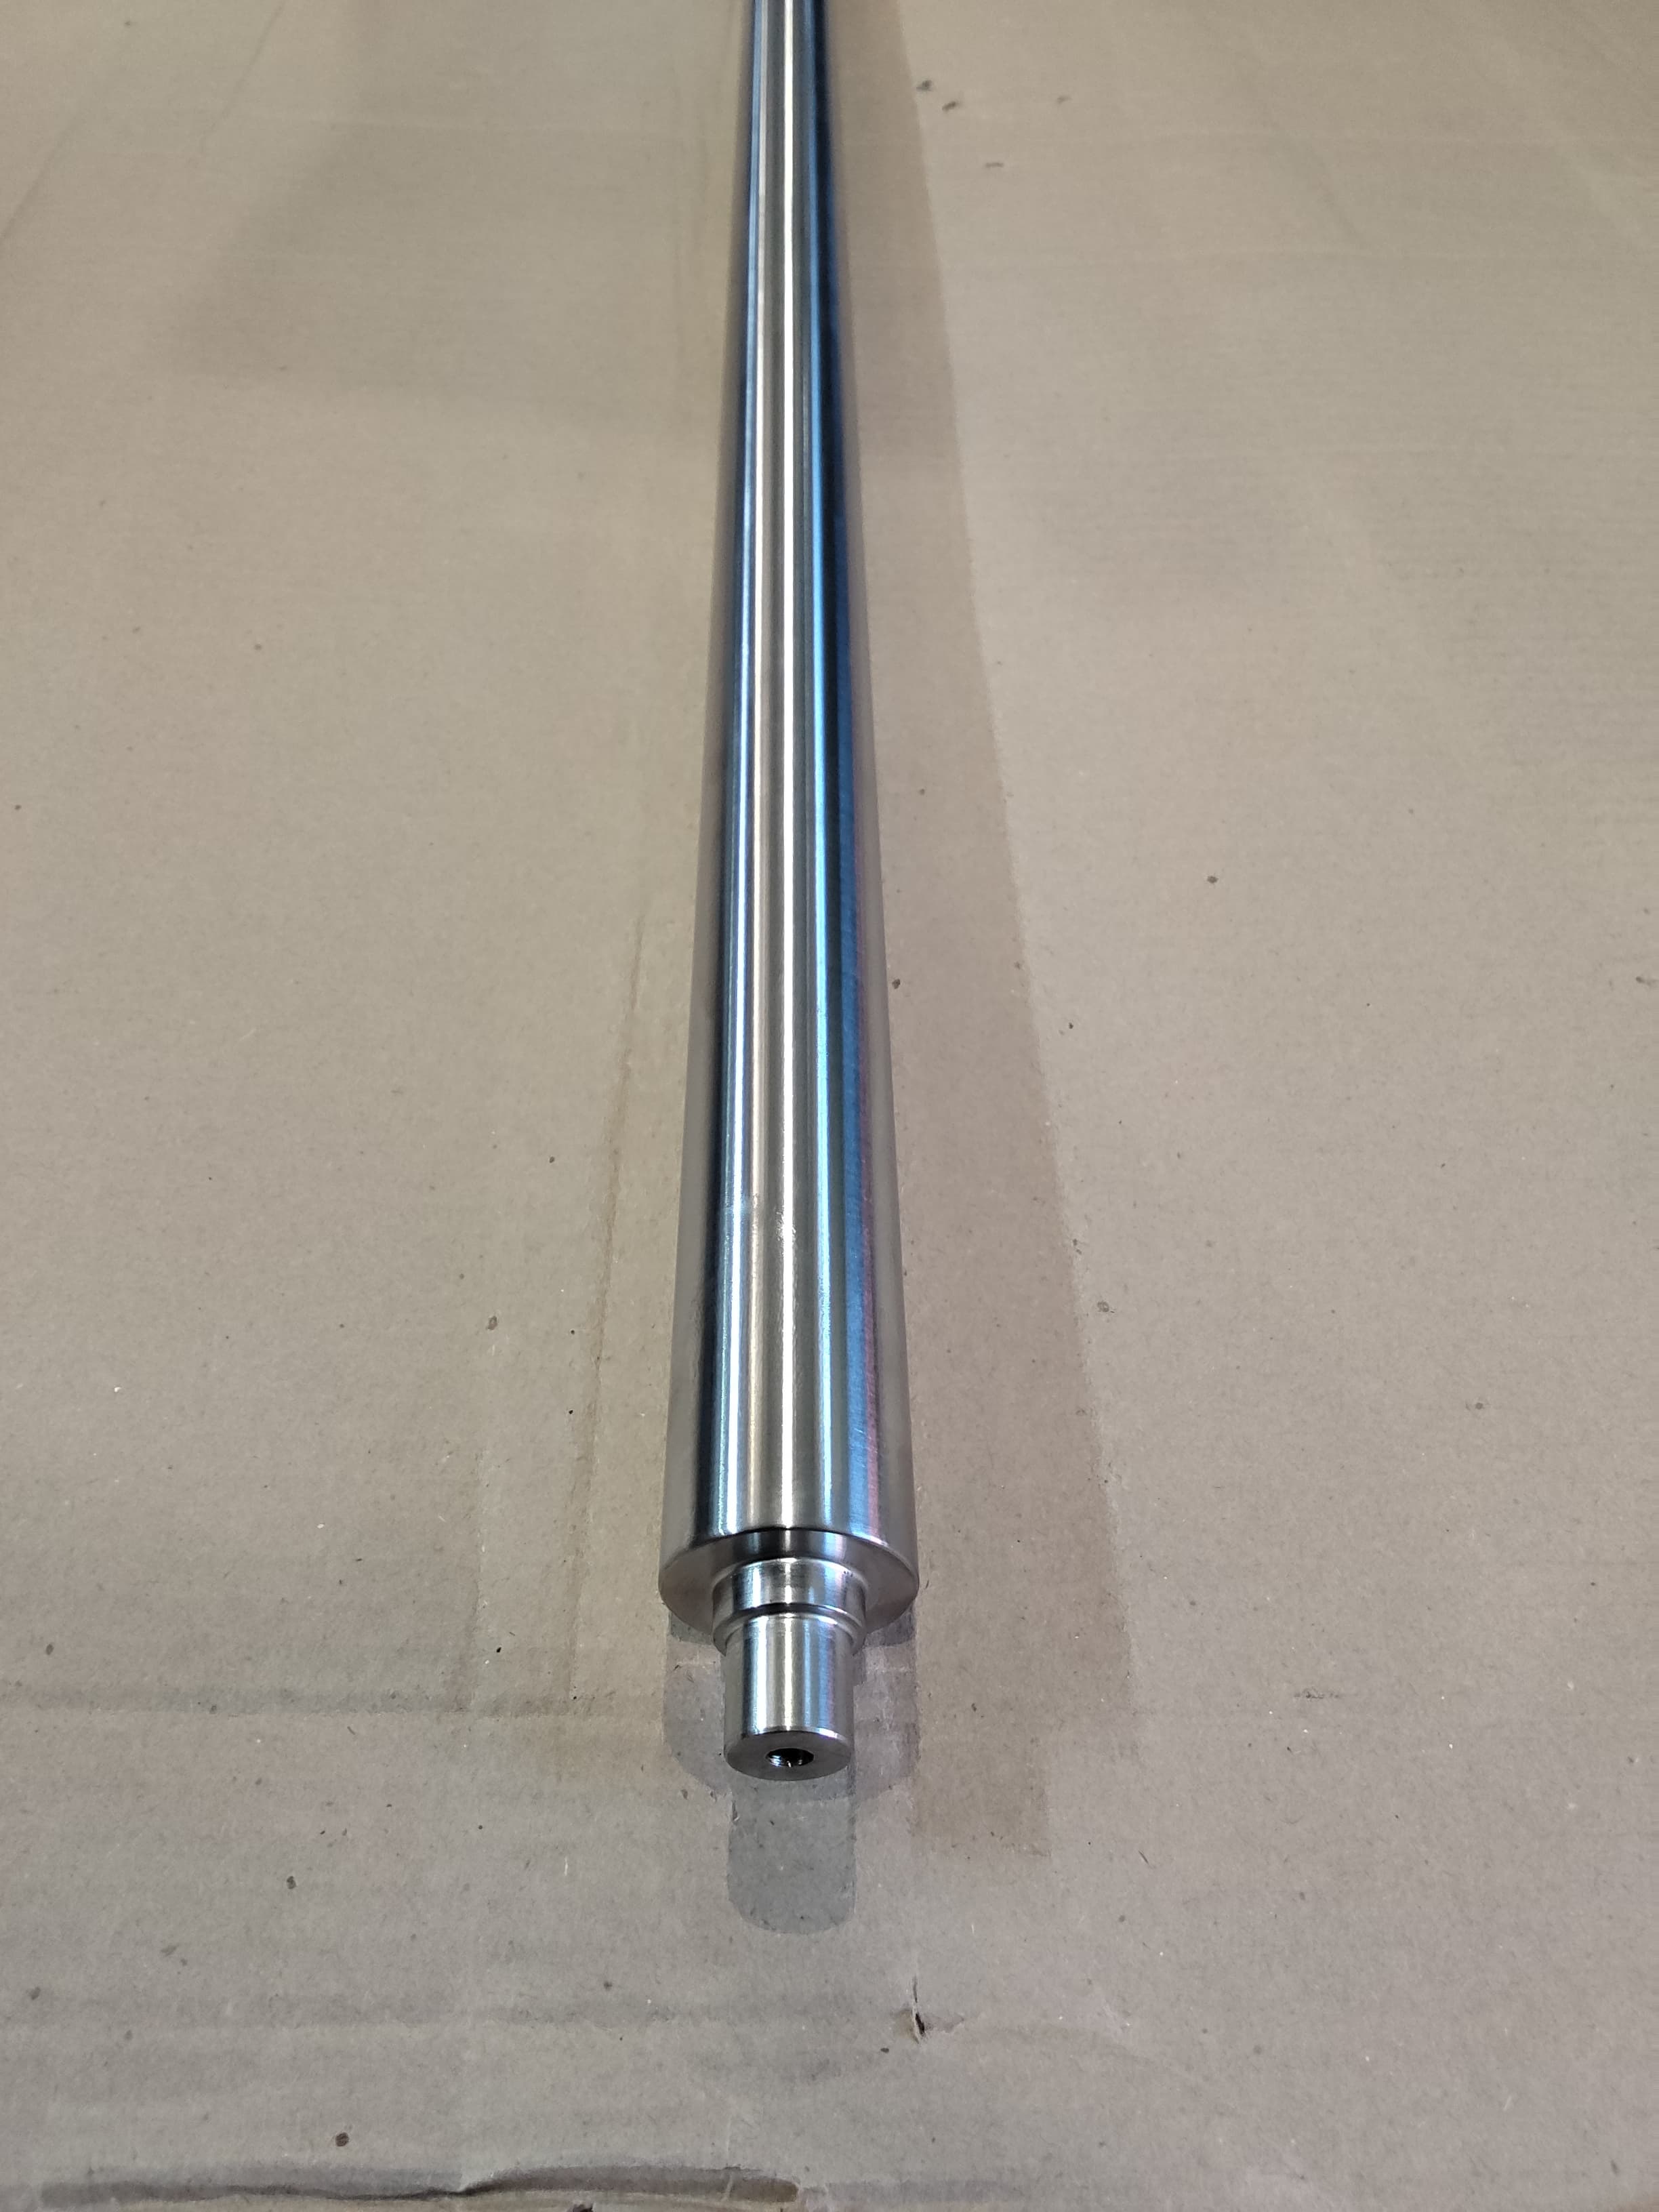
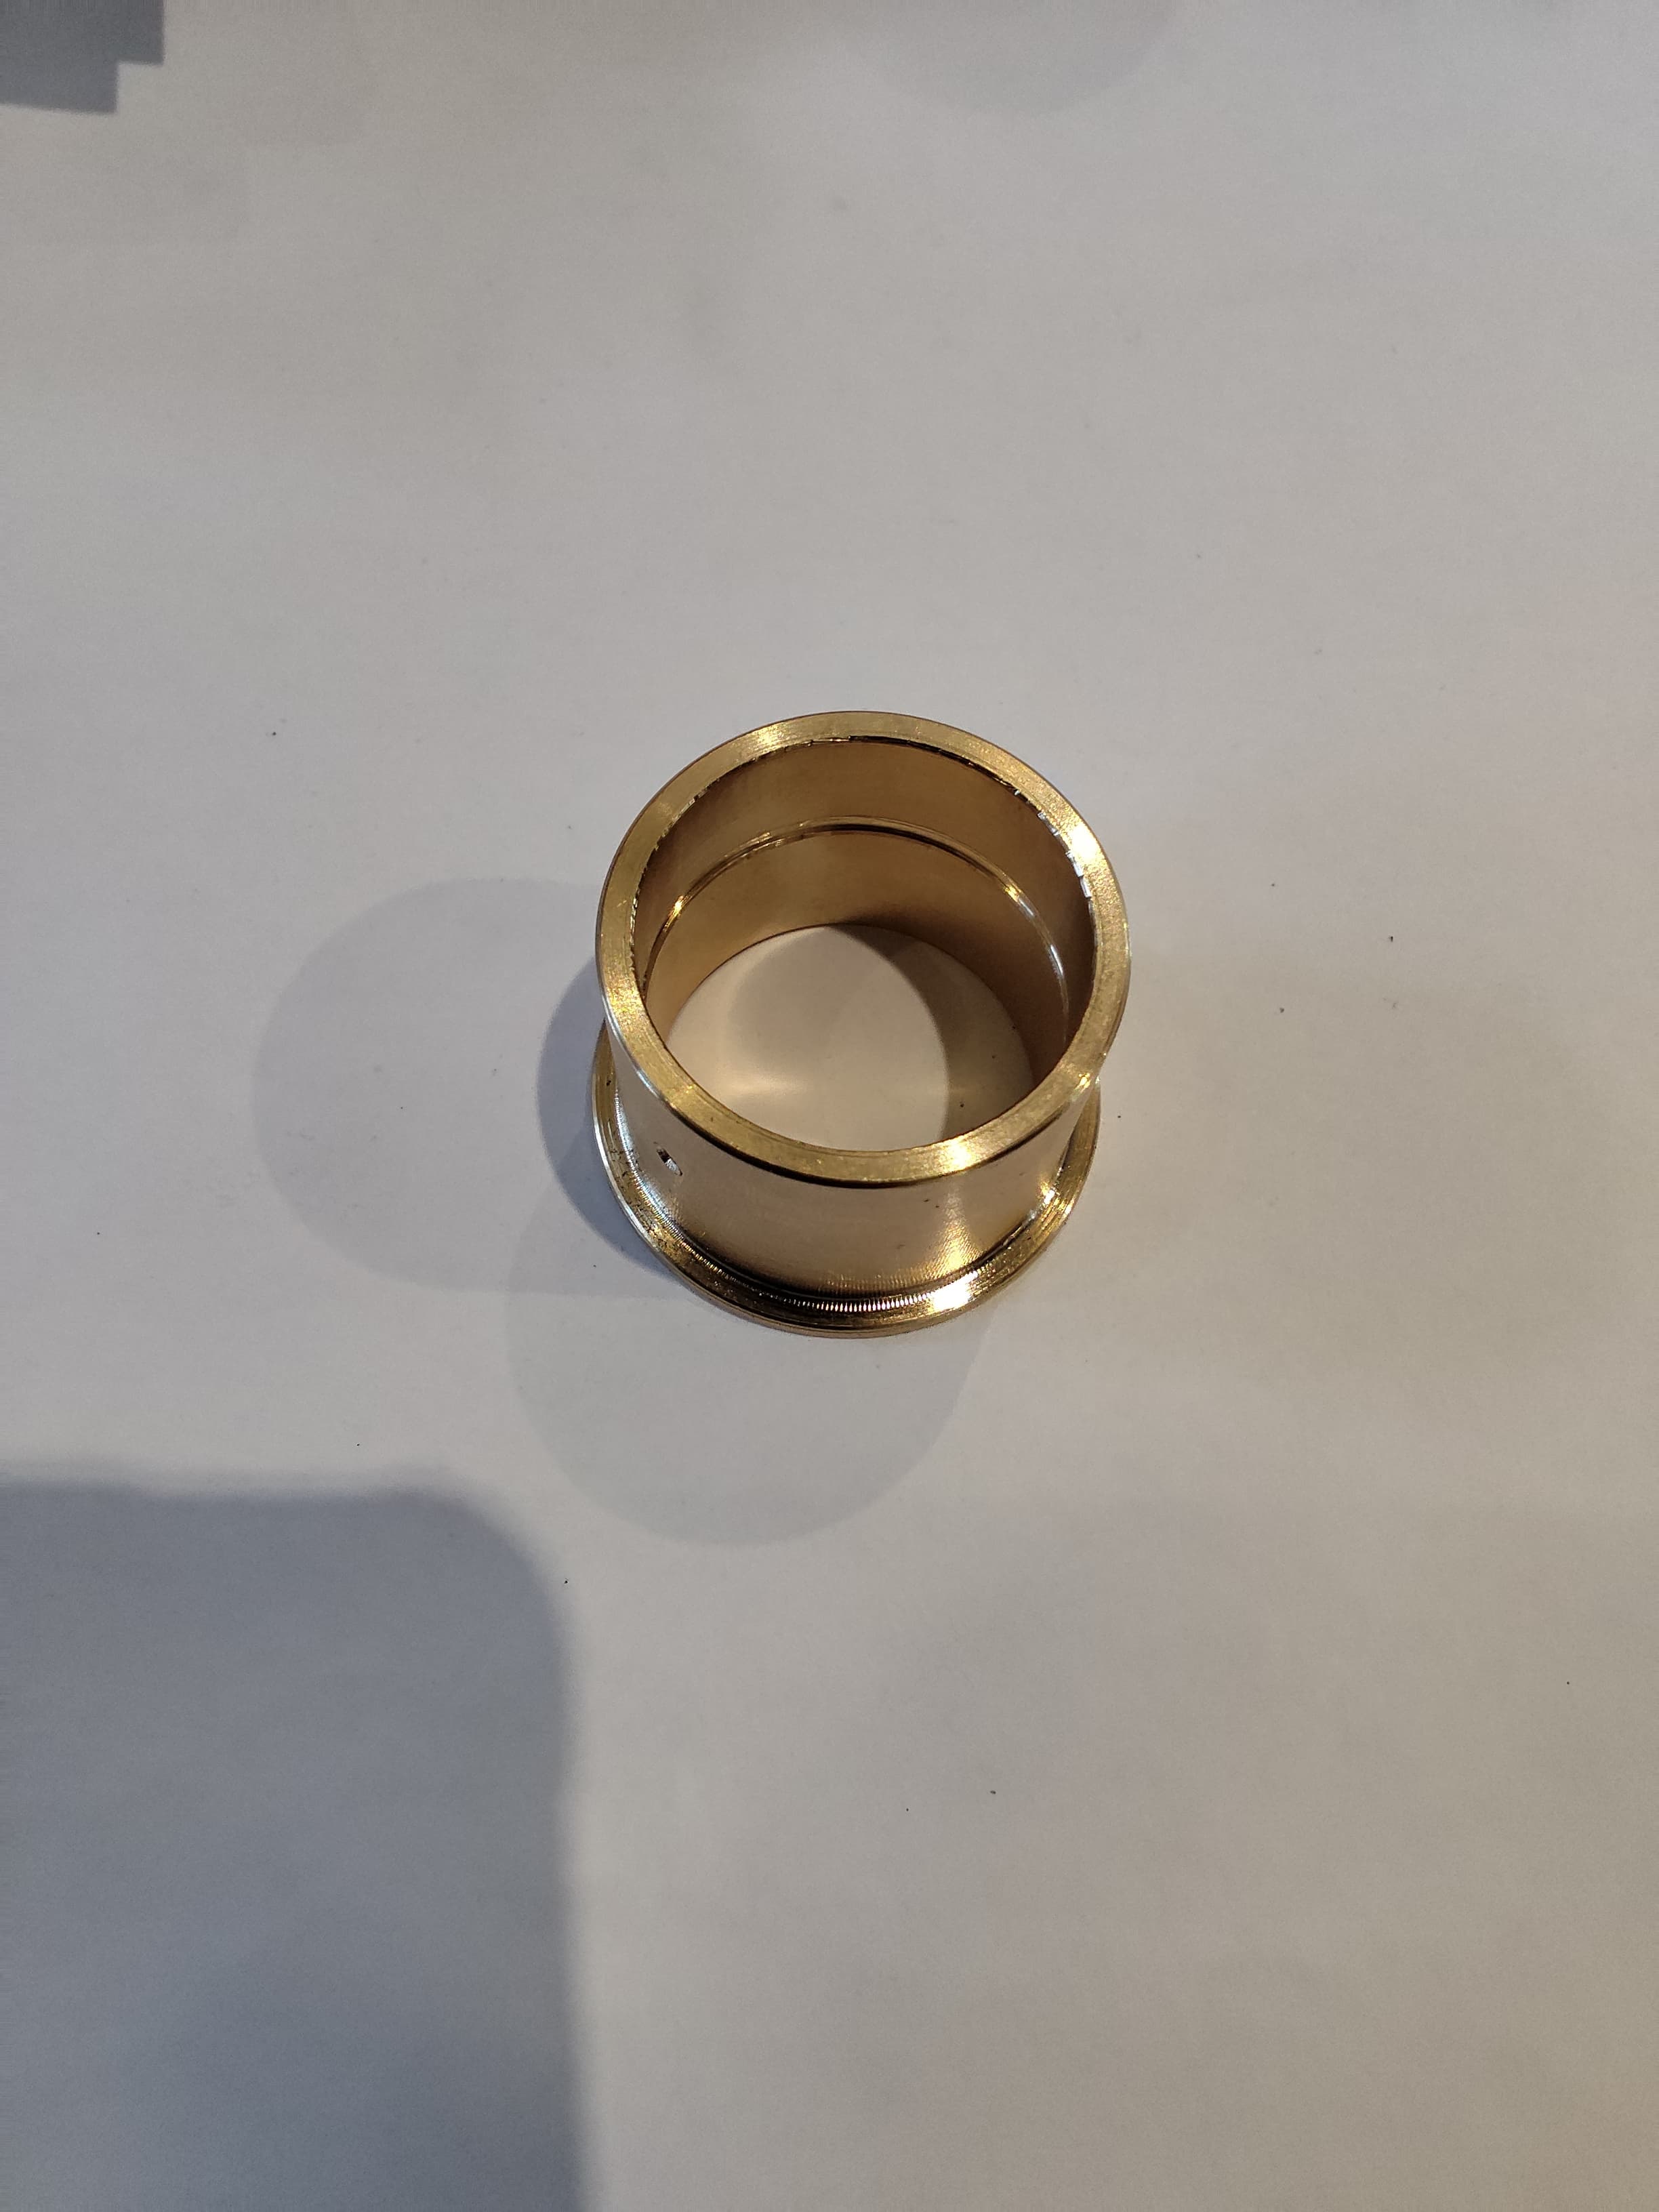
Основная номенклатура — валы, втулки, оси, штоки, фланцы, переходники и штуцеры для пищевого, фармацевтического и химического оборудования. Отдельное направление — детали, работающие в условиях повышенной влажности и в морской воде.
Для пищевого оборудования учитываем требования к поверхности: отсутствие задиров и раковин, скруглённые кромки, отсутствие мест скопления продукта. Такие требования просим указывать в заявке — они влияют на маршрут обработки.
Пришлите чертёж или образец с указанием марки стали. Марка влияет на режимы и стоимость: AISI 316 с молибденом обрабатывается тяжелее, чем AISI 304, и стоит дороже. Если марка неизвестна, определим её до запуска.
Скорость резания ниже, инструмент изнашивается быстрее, а сам материал дороже. На практике токарная обработка нержавейки занимает в полтора-два раза больше времени, чем аналогичная деталь из конструкционной стали.
Это упрочнение поверхности при деформации. Если резец идёт с недостаточной подачей, он наклёпывает металл вместо резания. Упрочнённый слой быстро выводит инструмент из строя, а деталь получается с отклонением по размеру.
Стандартно ±0.05 мм, при необходимости ±0.01 мм. Для ответственных деталей оформляем протокол измерений. Точность выше требует согласования: она влияет на маршрут обработки и стоимость.
Да, принимаем заготовки заказчика. Просим приложить сертификат или указать марку: без этого режимы подбираются с запасом, что увеличивает время обработки.
Для большинства деталей — нет. Пассивация или электрохимическая полировка нужны, если деталь работает в агрессивной среде или контактирует с пищевыми продуктами: обработка резанием может внести в поверхность частицы инструмента.
Тот же материал
Нержавеющая сталь обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Гибка листового металла по нержавеющей стали
Дробеструйная обработка по нержавеющей стали
Сверлильные работы по нержавеющей стали
Электроэрозионная резка по нержавеющей стали
Электрохимическая обработка по нержавеющей стали
Лазерная резка по нержавеющей стали
Фрезерные работы по нержавеющей стали
Покраска по нержавеющей стали
Резка труб/проката по нержавеющей стали
Вальцовка по нержавеющей стали
Ленточнопильная резка по нержавеющей стали
Штамповка по нержавеющей стали
Сварочные работы по нержавеющей стали
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.