В чём сложность
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
От 8:30 до 18:30:
+7 (925) 709-01-15Штампуем детали из листовой нержавеющей стали: шайбы и прокладки, пластины и планки, крепёжные элементы, детали пищевого оборудования. Работаем с марками AISI 304, AISI 316, 12Х18Н10Т.
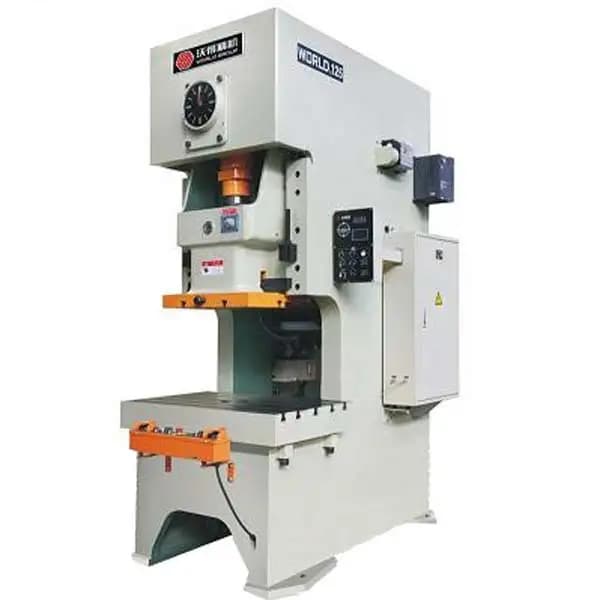
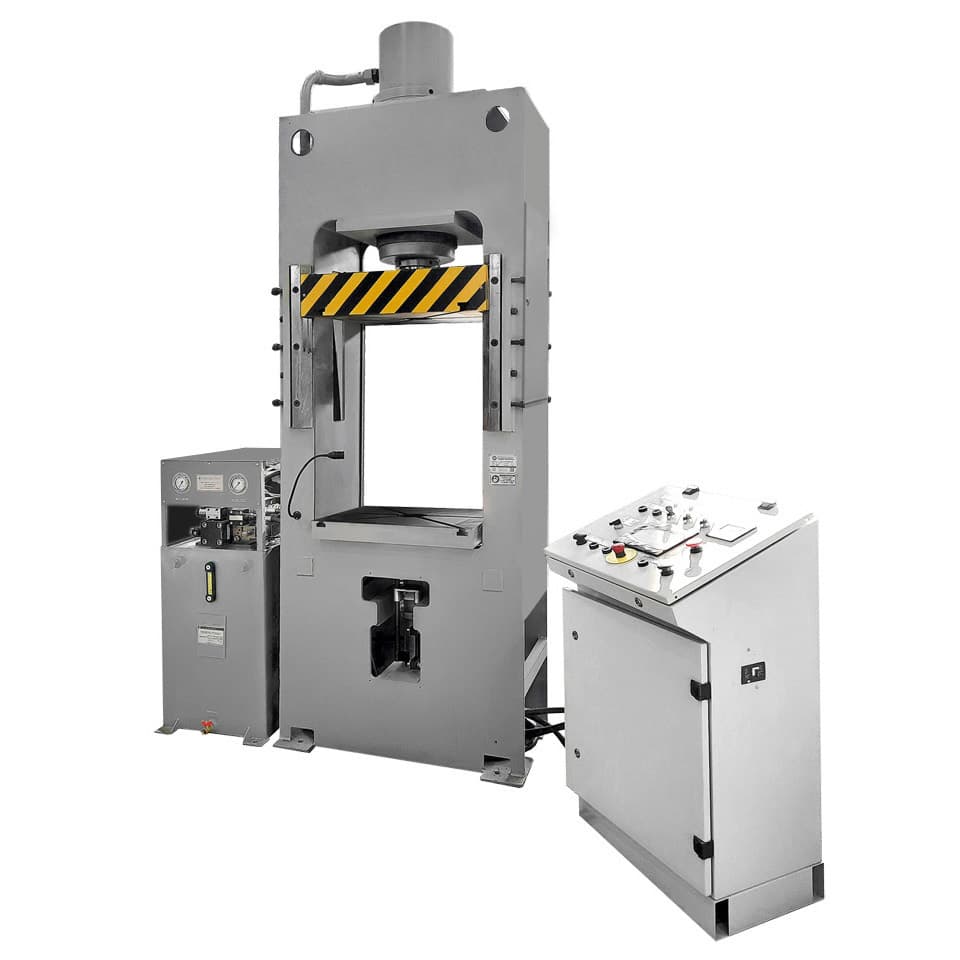
Нержавейка требует иных параметров штампа, чем чёрный металл. Она прочнее — значит, нужно большее усилие пресса. Она сильнее пружинит — значит, зазор в штампе задаётся другим. И она упрочняется при деформации, что важно для многооперационных изделий.
Марки в работе
Профиль материала
склонность к наклёпу и низкая теплопроводность: тепло не уходит в стружку, а остаётся в зоне резания, из-за чего инструмент изнашивается быстрее, а поверхность упрочняется прямо в процессе
работаем на пониженных скоростях с увеличенной подачей и обильным охлаждением, применяем твердосплавный инструмент с покрытием и не допускаем повторных проходов по упрочнённому слою
пищевое и фармацевтическое оборудование, детали, работающие в агрессивных средах и при повышенной влажности
Для нержавейки зазор между пуансоном и матрицей принимают ближе к верхней границе диапазона — примерно 8–10 % толщины на сторону против 5–8 % для алюминия и меди. Причина в повышенном пружинении: при малом зазоре материал зажимается, растёт усилие и износ инструмента.
При вытяжке и многопереходной штамповке проявляется наклёп: с каждой операцией металл становится твёрже и менее пластичным. Если переходов много, между ними может потребоваться промежуточный отжиг — иначе на последних операциях деталь начнёт рваться.
Нержавейка изнашивает штамп заметно быстрее конструкционной стали. Для серийного производства это означает более стойкий материал рабочих частей и более частую переточку. Закладываем это в расчёт ресурса оснастки при планировании тиража.
Отдельное требование — чистота: частицы обычной стали от предыдущих заказов не должны попадать на нержавеющую заготовку. Иначе на готовой детали появятся точки ржавчины, что для нержавеющего изделия недопустимо.
Пищевое и фармацевтическое оборудование, детали, контактирующие с влагой и агрессивными средами, крепёжные элементы для наружных конструкций, декоративные накладки и планки.
Для пищевого применения важны скруглённые кромки и отсутствие заусенцев — места, где может скапливаться продукт. Такие требования закладываем в оснастку или добавляем операцию зачистки.
Пришлите чертёж с указанием марки, толщины и тиража. Для деталей пищевого назначения отметьте требования к кромкам — это влияет на конструкцию штампа и набор операций.
Нержавейка прочнее и сильнее пружинит, поэтому зазор берут ближе к верхней границе — около 8–10 % толщины на сторону. При меньшем зазоре растут усилие и износ оснастки.
Это упрочнение металла при деформации. В однооперационной вырубке он не проблема, а при многопереходной вытяжке металл с каждым переходом становится твёрже и может начать рваться. Тогда назначается промежуточный отжиг.
Да, заметно быстрее, чем на конструкционной стали. Это учитывается в выборе материала рабочих частей и в расчёте ресурса оснастки при планировании тиража.
Да. Для них важны скруглённые кромки без заусенцев — закладываем это в конструкцию штампа либо добавляем операцию зачистки. Укажите требование в заявке.
Тот же материал
Нержавеющая сталь обрабатывается несколькими способами. Посмотрите, как мы работаем с ним в рамках других услуг.
Гибка листового металла по нержавеющей стали
Дробеструйная обработка по нержавеющей стали
Сверлильные работы по нержавеющей стали
Электроэрозионная резка по нержавеющей стали
Электрохимическая обработка по нержавеющей стали
Лазерная резка по нержавеющей стали
Фрезерные работы по нержавеющей стали
Покраска по нержавеющей стали
Резка труб/проката по нержавеющей стали
Вальцовка по нержавеющей стали
Ленточнопильная резка по нержавеющей стали
Токарные работы по нержавеющей стали
Сварочные работы по нержавеющей стали
Пришлите чертёж, эскиз или фото образца — рассчитаем стоимость и сроки в течение одного рабочего дня. Доставка по Москве и Московской области.